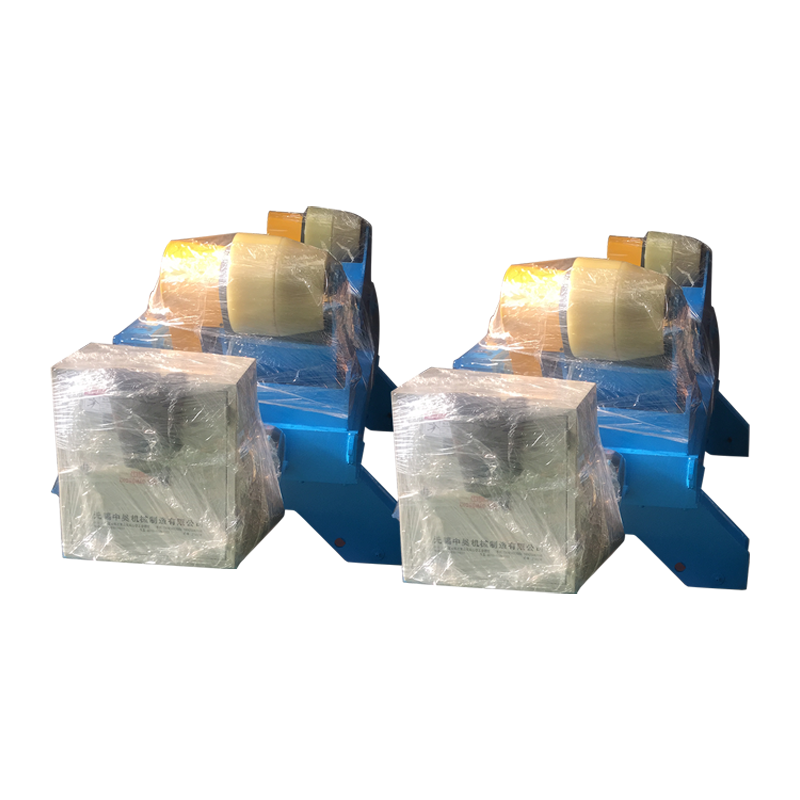
Samonastawna maszyna rotacyjna do spawania płatowego 20T
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details
Standard maszyna rotacyjna do spawania rur zazwyczaj obsługuje maksymalną nośność w zakresie od 1 tonaa (1000 kg) do ponad 1000 ton (1 000 000 kg) , w zależności od klasyfikacji modelu i zastosowania. Lekkie rotatory przeznaczone do produkcji warsztatowej zazwyczaj wytrzymują 1–10 ton, średnie jednostki przemysłowe obejmują 10–100 ton, a rotatory o dużej wytrzymałości lub wykonane na zamówienie są budowane dla ładunków przekraczających 100 ton w przemyśle stoczniowym, produkcji zbiorników ciśnieniowych i budowie rurociągów na dużą skalę.
Wybór A rotator spawalniczy z prawidłową nośnością jest jedną z najważniejszych decyzji w każdej operacji spawalniczej. Przekroczenie wydajności znamionowej zagraża integralności rolek, jakości spoin i bezpieczeństwu operatora. W tym przewodniku omówiono wszystko, co musisz wiedzieć — od standardowych zakresów wydajności i typów maszyn po kryteria wyboru, standardy bezpieczeństwa i często zadawane pytania.
A maszyna rotacyjna do spawania rur — zwany także rolką spawalniczą lub rotatorem rur — to urządzenie przemysłowe, które podczas spawania obraca cylindryczne elementy (rury, zbiorniki ciśnieniowe, zbiorniki i płaszcze) z kontrolowaną prędkością, umożliwiając ciągłe spoiny obwodowe bez ręcznej zmiany położenia przedmiotu obrabianego.
Standard rotator system consists of at least one jednostka napędowa (zespół rolki napędzanej) i jeden lub więcej jednostki luźne (niezasilane zespoły rolek podporowych). Przedmiot obrabiany spoczywa na rolkach i obraca się wraz z obrotem jednostki napędowej, utrzymując strefę spawania w stałym położeniu dolnym (płaskim) – co jest najkorzystniejszą pozycją dla wysokiej jakości spawania.
Kluczowe parametry wydajności każdego rotatora spawalniczego to:
Maszyny rotacyjne do spawania rur są podzielone na cztery szerokie poziomy wydajności , każdy dostosowany do różnych środowisk przemysłowych i rozmiarów obrabianego przedmiotu. Zrozumienie tych poziomów pomaga inżynierom i zespołom zaopatrzeniowym dopasować maszynę do zadania bez zawyżania lub zaniżania specyfikacji.
| Poziom pojemności | Zakres wagi | Typowa średnica rury | Typowe zastosowania |
| Lekkie | 1 – 10 ton | 60 mm – 600 mm | Małe zakłady produkcyjne, szpule rurowe, zbiorniki cienkościenne |
| Średnio wytrzymały | 10 – 60 ton | 200 mm – 2000 mm | Wymienniki ciepła, zbiorniki magazynujące, zbiorniki ciśnieniowe średniej wielkości |
| Wytrzymałe | 60 – 300 ton | 500 mm – 4000 mm | Duże zbiorniki ciśnieniowe, odcinki rurociągów podmorskich, sekcje wież wiatrowych |
| Bardzo ciężki / niestandardowy | 300 – 1000 ton | 1000 mm – 8000 mm | Przemysł stoczniowy, statki nuklearne, produkcja rurociągów podmorskich, zbiorniki LNG |
Klasyfikacja rotatorów do spawania rur według poziomu udźwigu, zakresu średnic rur i zastosowania przemysłowego.
Udźwig podany na rotatorze odnosi się do łączne obciążenie podzielone na wszystkie jednostki napędowe i napinające w zestawie . Pojedyncza jednostka napędowa nie udźwignie sama pełnej masy znamionowej – obciążenie jest rozłożone. Na przykład system o udźwigu 40 ton zazwyczaj składa się z jednej 40-tonowej jednostki napędowej połączonej z jednym lub większą liczbą 40-tonowych zespołów napinających, które łącznie utrzymują do 40 ton.
Istnieją trzy podstawowe typy rotatorów do spawania rur , każdy z odrębnymi cechami konstrukcyjnymi, charakterystyką wydajności i profilami zastosowań.
Konwencjonalne rotatory wykorzystują stałą ramę rolek, w której ustawiony jest kąt pomiędzy dwoma rolkami podporowymi. Są najpopularniejszym i najbardziej opłacalnym typem, dostępnym w pojemnościach od 1 tona do 1000 ton . Głównym ograniczeniem jest konieczność ręcznej regulacji odstępu rolek w celu dostosowania do różnych średnic rur, co wymaga czasu przy przełączaniu rozmiarów detali.
Obrotniki samonastawne są wyposażone w obrotową kołyskę rolkową, która automatycznie reguluje kąt rolki w miarę opuszczania na nią obrabianego przedmiotu, umożliwiając obsługę szerszego zakresu średnic rur bez konieczności ręcznej regulacji. Są szeroko stosowane w warsztatach, które obsługują rury o różnych rozmiarach.
Walce do obracania zbiorników są przeznaczone do ciężkich, cylindrycznych statków o bardzo dużej średnicy, takich jak zbiorniki magazynujące LNG, statki reaktorowe i odcinki rurociągów podmorskich. Jednostki te są wyposażone w ramy o szerokiej podstawie, wiele zestawów rolek i często są projektowane na zamówienie pod kątem konkretnych wymagań projektu.
Nośność rotatora do spawania rur zależy od kombinacji czynników mechanicznych, konstrukcyjnych i konstrukcyjnych układu napędowego — nie tylko rozmiar ramy.
Średnica rolki i materiał bezpośrednio wpływają na nośność. Rolki o większej średnicy rozkładają obciążenie przedmiotu obrabianego na większą powierzchnię styku, zmniejszając nacisk punktowy i umożliwiając wyższą wydajność. Typowe materiały na rolki obejmują:
Rotatory o dużej wydajności wymagają solidnych spawanych ram stalowych, często wykonanych z profili ze stali konstrukcyjnej o grubości 20 mm lub większej. Płyta podstawy musi być wystarczająco szeroka, aby zapobiec przewróceniu się pod obciążeniem niecentrycznym. Jednostki o masie powyżej 100 ton zazwyczaj posiadają otwory na śruby kotwowe do mocowania do podłogi, a stalowa rama jest odprężana po wyprodukowaniu, aby zapewnić stabilność wymiarową pod obciążeniem.
Silnik napędowy i przekładnia redukcyjna muszą generować wystarczający moment obrotowy, aby obrócić maksymalne obciążenie znamionowe przy najniższej określonej prędkości. W rotatorach stosuje się przekładnie ślimakowe, przekładnie śrubowe lub reduktory przekładni planetarnej — przy czym przekładnie planetarne oferują najwyższą gęstość momentu obrotowego dla danego śladu. Moc silnika w rotatorach komercyjnych waha się od 0,37 kW dla jednostek o masie 1 tony do 22 kW lub więcej dla systemów o masie ponad 100 ton .
W przypadku bardzo długich lub bardzo ciężkich przedmiotów obrabianych dodaje się wiele zespołów napinających, aby równomiernie rozłożyć obciążenie i zapobiec ugięciu przedmiotu obrabianego (zwisaniu). Instalacja do produkcji zbiornika ciśnieniowego o masie 200 ton może wykorzystywać jedną jednostkę napędową i trzy lub cztery jednostki napinające rozmieszczone wzdłuż długości zbiornika. W tej konfiguracji całkowite obciążenie jest rozłożone na wszystkie punkty styku, co zmniejsza obciążenie jednostkowe i umożliwia systemowi bezpieczne wytrzymanie pełnego ciężaru znamionowego.
Nośność i zakres średnic przedmiotu obrabianego to niezależne, ale powiązane specyfikacje — rotator o udźwigu 20 ton może bezpiecznie pomieścić jedynie rury o średnicy od 200 mm do 1500 mm, nawet jeśli fizycznie większa rura waży mniej niż 20 ton.
Geometria punktu styku rolki z przedmiotem obrabianym zmienia się wraz ze średnicą. Rura o bardzo małej średnicy umieszczona pomiędzy dwoma rolkami wywiera siłę pod dużym kątem, podczas gdy rura o bardzo dużej średnicy styka się z rolkami pod małym kątem. Obie skrajności mogą powodować niestabilność lub uszkodzenie rolek, jeśli rura wykracza poza określony zakres średnic, niezależnie od ciężaru.
| Pojemność znamionowa | Typowa minimalna średnica | Typowa maksymalna średnica | Silnik napędowy (w przybliżeniu) |
| 1 ton | 60 mm | 400 mm | 0,37 kW |
| 5 ton | 100 mm | 900 mm | 0,75 kW |
| 20 ton | 200 mm | 1800 mm | 1,5 kW |
| 60 ton | 300 mm | 3000 mm | 4,0 kW |
| 100 ton | 500 mm | 4000 mm | 7,5 kW |
| 300 ton | 800 mm | 6000 mm | 15 kW |
Typowe specyfikacje rotatorów do spawania rur dla typowych wydajności znamionowych, pokazujące zakres średnic i przybliżoną moc silnika napędowego.
Zawsze wybieraj rotator o wartości znamionowej co najmniej 20–30% większej niż rzeczywista masa przedmiotu obrabianego — ten margines bezpieczeństwa uwzględnia obciążenie dynamiczne podczas uruchamiania obrotu, nierównomierny rozkład ciężaru na długości rury oraz wszelkie mocowania lub uchwyty spawalnicze dodane podczas produkcji.
Postępuj zgodnie z tym praktycznym procesem selekcji:
Konwencjonalne rotatory zapewniają sufity o większym udźwigu maksymalnym, natomiast rotatory wahliwe zapewniają większą elastyczność w szerszym zakresie średnic przy porównywalnej masie.
| Funkcja | Tradycyjny rotator | Samonastawny rotator |
| Maksymalny udźwig | Do 1000 ton | Do ~400 ton |
| Elastyczność średnicy | Ograniczone — wymagana jest ręczna regulacja | Wysoka – automatyczna regulacja |
| Czas konfiguracji nowej średnicy | 10–30 minut | < 2 minuty |
| Koszt jednostkowy | Niższy | Wyższa (15–30% składki) |
| Najlepsze środowisko produkcyjne | Produkcja wielkoseryjna o pojedynczej średnicy | Warsztat pracy, produkcja o różnych średnicach |
| Kontrola dryfu osiowego | Wymaga regulacji wałka pod kątem | Zwykle lepiej — geometria kompensuje się samoczynnie |
Porównanie poszczególnych cech konwencjonalnych rotatorów ze stałą ramą i samonastawnych rotatorów do spawania rur.
Renomowane rotatory do spawania rur są projektowane i testowane zgodnie z międzynarodowymi normami bezpieczeństwa i inżynierii . Zgodność z tymi normami nie ma jedynie charakteru regulacyjnego — bezpośrednio określa, czy pojemność znamionowa maszyny jest wiarygodna i godna zaufania.
Kluczowe standardy mające zastosowanie do projektowania i produkcji rotatorów spawalniczych obejmują:
Kupując rotatory o masie powyżej 20 ton, zawsze żądaj od producenta certyfikatów testów obciążenia i dokumentacji obciążenia próbnego. Renomowani producenci przeprowadzają przed wysyłką testy obciążenia próbnego przy 125% pojemności znamionowej.
Najczęstszym błędem zakupowym jest wybór rotatora wyłącznie na podstawie masy, ignorując wymagania dotyczące zakresu średnic i długości przedmiotu obrabianego. Oto najczęstsze błędy i sposoby ich uniknięcia:
Rotator do spawania rur może bezpiecznie osiągnąć swoją wydajność znamionową tylko wtedy, gdy jest właściwie konserwowany — zużyte rolki, zużyte łożyska i zaniedbane przekładnie zmniejszają efektywną nośność poniżej wartości znamionowej.
Standardowe, dostępne na rynku rotatory do spawania rur mają udźwig znamionowy od 1 tony do 1000 ton. Jednostki powyżej 300 ton są zazwyczaj projektowane na zamówienie dla konkretnych projektów. W większości zakładów przemysłowych modele o udźwigu 5–100 ton pokrywają zdecydowaną większość zastosowań. Wyspecjalizowane gałęzie przemysłu ciężkiego, takie jak przemysł stoczniowy i produkcja statków nuklearnych, regularnie korzystają z rotatorów o udźwigu 300–1 000 ton.
Nie koniecznie. Określenie zbyt dużej specyfikacji rotatora marnuje budżet i miejsce na podłodze. 100-tonowy rotator używany do obracania 2-tonowej rury może w rzeczywistości działać mniej płynnie przy małych obciążeniach niż 5-tonowy zespół o prawidłowych wymiarach, ponieważ sterowanie prędkością i regulacja momentu obrotowego są zoptymalizowane w zakresie obciążenia znamionowego. Dopasuj wydajność do rzeczywistej masy przedmiotu obrabianego plus 20–30% marginesu bezpieczeństwa — nic więcej.
Tak — jest to standardowa praktyka w przypadku długich i ciężkich przedmiotów. Dodanie jednostek napinających rozkłada obciążenie na więcej punktów styku, zmniejszając naprężenia na jednostkę. Jednakże całkowita pojemność systemu jest nadal ograniczona przez komponent o najniższej wartości znamionowej w zestawie. Jeśli jednostka napędowa ma nośność znamionową 40 ton, a krążniki napinające mają nośność 40 ton każde, łączna pojemność systemu wynosi 40 ton — dodanie większej liczby 40-tonowych krążników napinających nie zwiększa maksymalnego obciążenia, ale zapewnia lepsze rozłożenie podparcia w przypadku długich przedmiotów obrabianych.
Przekroczenie udźwigu znamionowego może spowodować odkształcenie lub pęknięcie rolek, awarię łożysk, uszkodzenie skrzyni biegów, ugięcie ramy, a w skrajnych przypadkach całkowite zawalenie się konstrukcji – nagłe upuszczenie obrabianego przedmiotu. Oprócz uszkodzenia sprzętu stwarza to poważne ryzyko obrażeń personelu w obszarze pracy. Zawsze traktuj pojemność znamionową jako sztywne ograniczenie, a nie wytyczną.
W większości jurysdykcji przemysłowych rotatory spawalnicze stosowane w produkcji zbiorników ciśnieniowych, przemyśle stoczniowym i innych regulowanych gałęziach przemysłu muszą posiadać udokumentowane certyfikaty testów obciążeniowych wydane przez producenta. Zewnętrzne agencje inspekcyjne mogą również wymagać okresowej ponownej certyfikacji – zwykle co roku lub co dwa lata – w zależności od branży i lokalnych ram regulacyjnych. Przed określeniem sprzętu należy zawsze potwierdzić wymagania certyfikacyjne ze swoim zespołem ds. jakości i zgodności.
W większości systemów rotatorów zarówno zespół napędowy, jak i napinający przenoszą obciążenie i każdy z nich ma przypisany własny udźwig. Ocena wydajności systemu odnosi się do maksymalnego łącznego obciążenia wszystkich jednostek w dopasowanym zestawie. Kupując, upewnij się, że zarówno jednostka napędowa, jak i napinająca w systemie mają tę samą pojemność znamionową — niedopasowane wartości znamionowe tworzą słabe punkty w systemie. Niektórzy producenci podają całkowitą pojemność zestawu, a nie pojemność jednostkową, dlatego zawsze wyjaśniaj, jaka konwencja jest stosowana.
Powszechną wytyczną branżową jest dodanie jednego koła napinającego na każde 3–4 metry długości przedmiotu obrabianego poza pierwszą podpartą rozpiętością. Na przykład statek o długości 12 metrów będzie zazwyczaj wymagał jednej jednostki napędowej oraz dwóch lub trzech jednostek napinających. W przypadku ciężkich przedmiotów obrabianych (powyżej 20 ton) lub cienkościennych zbiorników podatnych na ugięcie należy jeszcze bardziej zmniejszyć rozstaw kół pasowych. Celem jest utrzymanie ugięcia przedmiotu obrabianego poniżej 1–2 mm na metr długości niepodpartej.
Maksymalna nośność a standardowa maszyna rotacyjna do spawania rur obejmuje ogromny zakres — od 1 tony dla kompaktowych jednostek warsztatowych do ponad 1000 ton dla niestandardowych systemów dla przemysłu ciężkiego. W większości środowisk produkcyjnych praktyczny zakres od 5 do 100 ton pokrywa przeważającą większość zastosowań, od produkcji szpul rurowych po produkcję dużych zbiorników ciśnieniowych.
Wybór odpowiedniej wydajności wymaga czegoś więcej niż tylko przeczytania tabliczki znamionowej: należy wziąć pod uwagę całkowitą masę przedmiotu obrabianego wraz z mocowaniami, sprawdzić, czy średnica rury mieści się w zakresie określonym przez maszynę, zapewnić odpowiednie podparcie koła napinającego w przypadku długich statków i zastosować margines bezpieczeństwa 20–30% w stosunku do rzeczywistego obciążenia. Zgodność z obowiązującymi normami dotyczącymi testowania obciążenia i zdyscyplinowany program konserwacji zapewniają, że rotator w dalszym ciągu niezawodnie zapewnia swoją wydajność znamionową przez cały okres użytkowania.
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details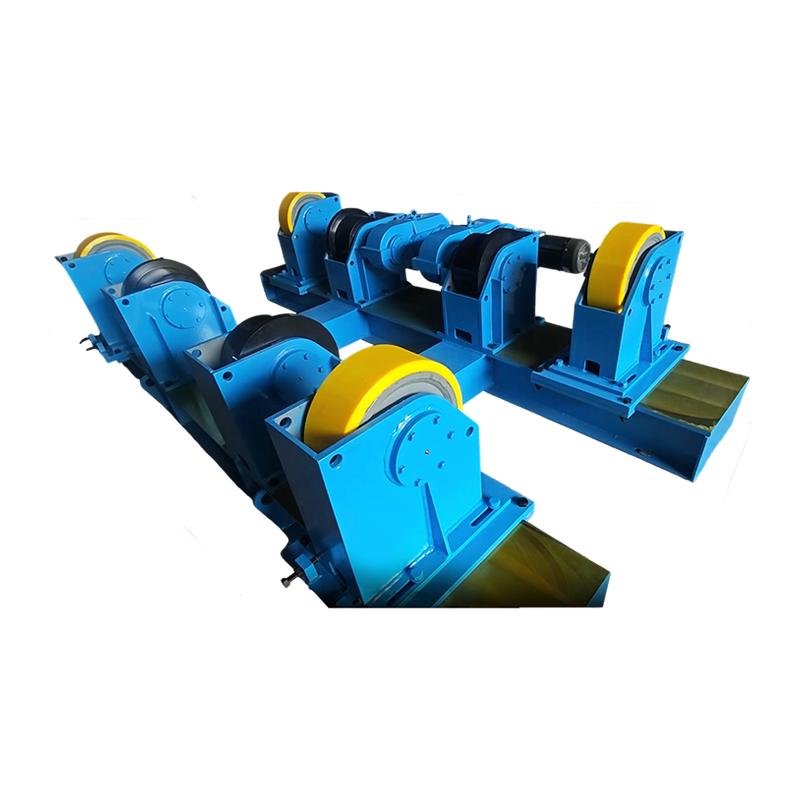
Regulowany rotator spawalniczy 50T (wersja dostosowana do potrzeb) to pomocniczy sprzęt spawalniczy zaprojektowany specjalnie dla przemysłu ciężkie...
See Details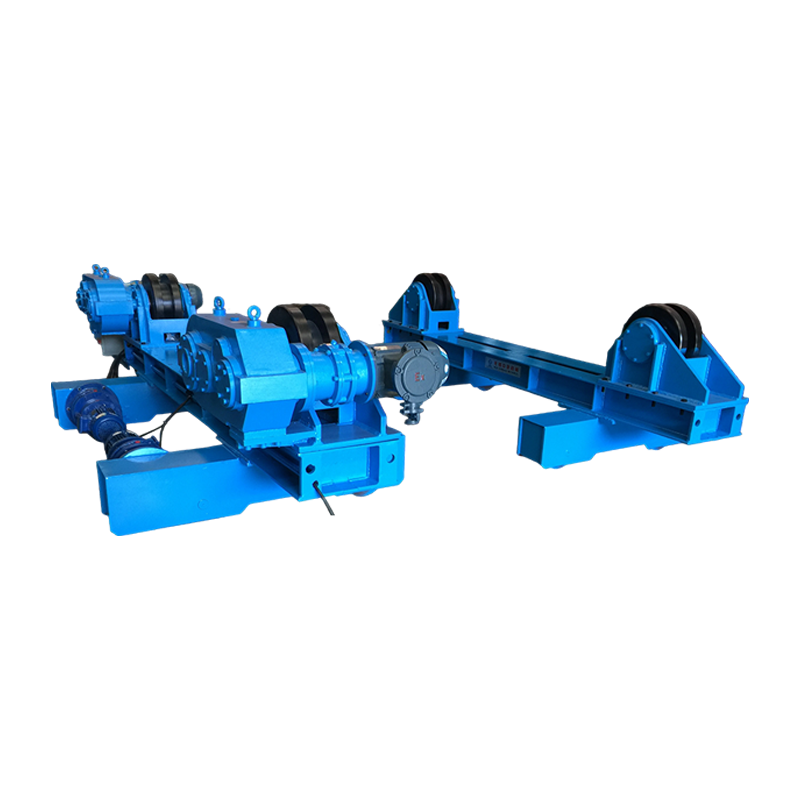
Ten regulowany rotator spawalniczy 40T z ręcznym ruchem orbitalnym i dodatkowymi rolkami rowkowymi to sprzęt procesowy zaprojektowany specjalnie do...
See Details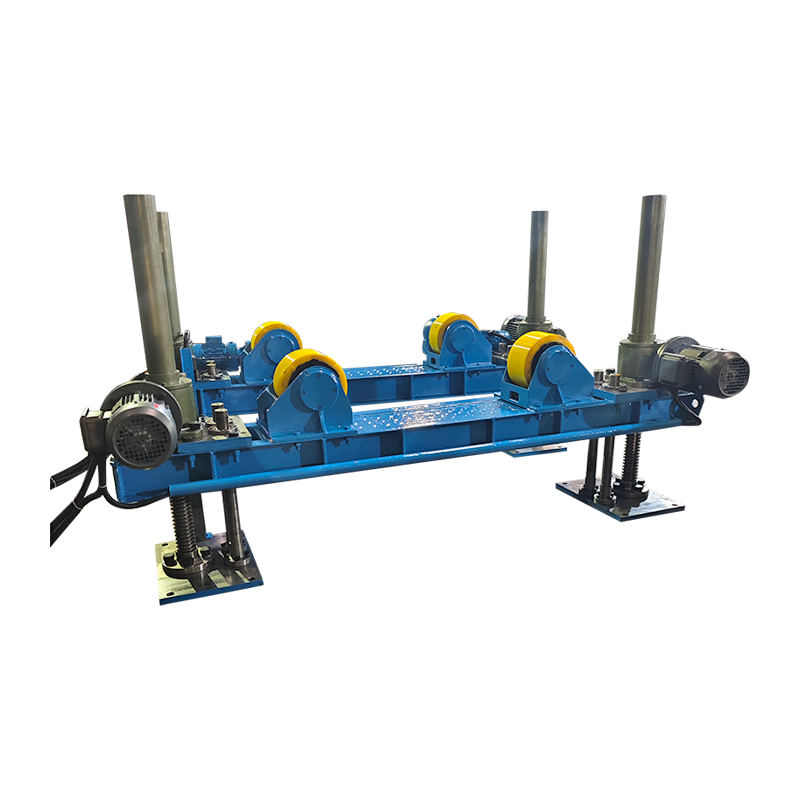
Regulowany rotator spawalniczy 2T z dodatkowym elektrycznym podnośnikiem to pomocnicze urządzenie spawalnicze zaprojektowane specjalnie do spawania...
See Details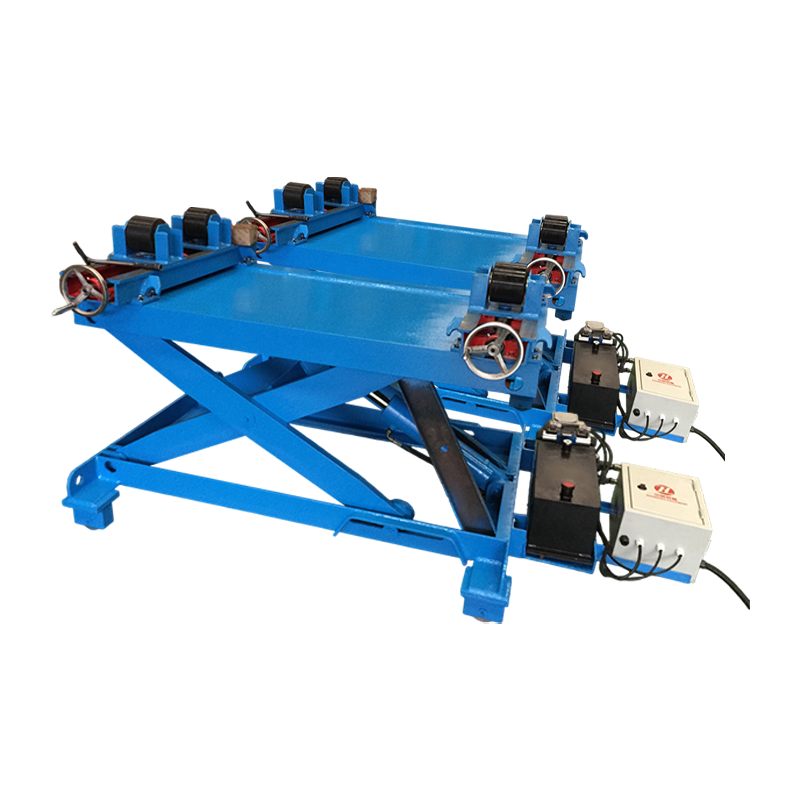
Rotator spawalniczy z regulacją śruby pociągowej 1T z dodatkową funkcją podnoszenia to pomocnicze urządzenie spawalnicze integrujące funkcje obrotu...
See Details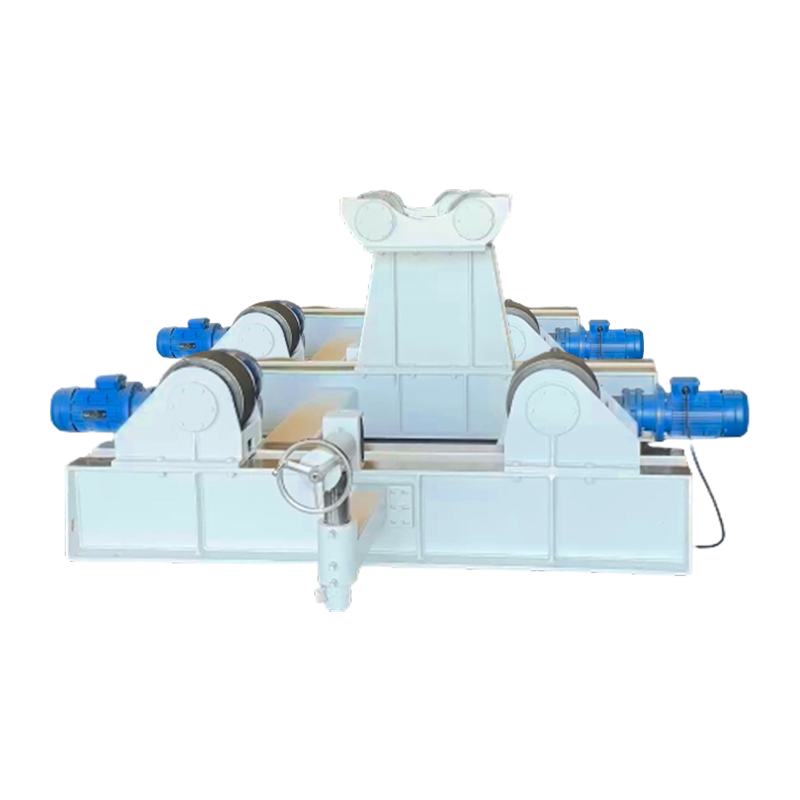
Rotator spawalniczy 15t z dodatkowym wspornikiem pieca jest specjalnie zaprojektowany do produkcji dużych konstrukcji stalowych. Łączy w sobie funk...
See DetailsPrawa autorskie 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com