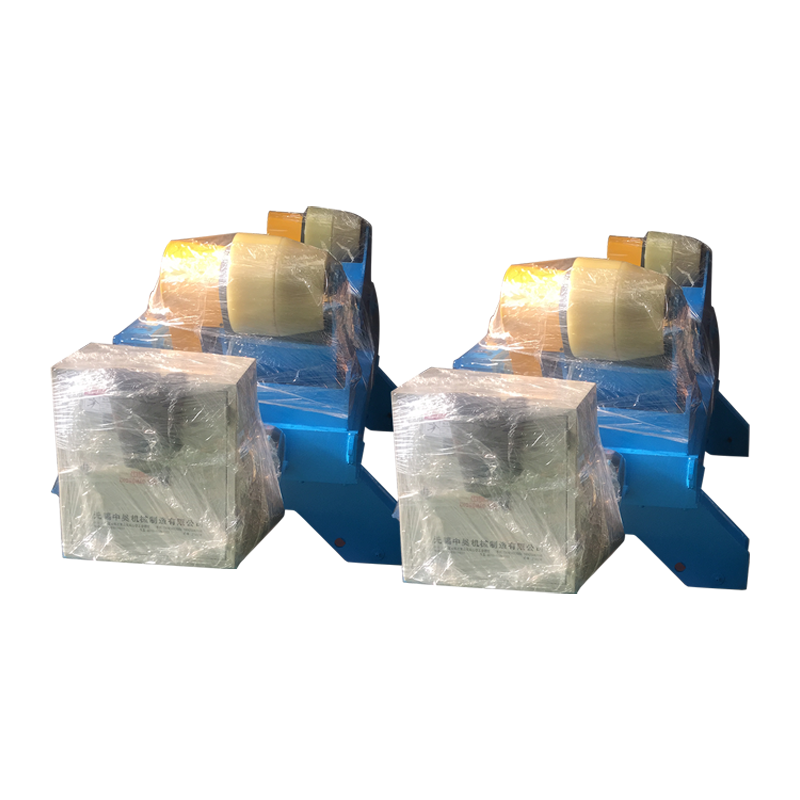
Samonastawna maszyna rotacyjna do spawania płatowego 20T
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details
Spawanie robotem procesy wykorzystują programowalne ramiona robotyczne wyposażone w narzędzia spawalnicze do automatycznego łączenia elementów metalowych, zapewniając krótsze czasy cykli, bardziej stałą jakość spoin i niższe długoterminowe koszty pracy niż w przypadku spawania ręcznego. Od linii montażowych samochodów po produkcję lotniczą – spawanie zrobotyzowane stało się podstawą nowoczesnej produkcji. W tym przewodniku wyjaśniono, jak działa każdy główny proces, które branże odnoszą największe korzyści i jak wybrać odpowiedni system dla swojej działalności.
Zrobotyzowany system spawalniczy składa się z ramienia robota, źródła prądu spawania, podajnika drutu lub systemu podawania elektrody oraz sterownika, który wykonuje zaprogramowane ścieżki spawania z dokładnością do milimetra. Robot podąża określoną trajektorią przez obrabiany przedmiot, dostarczając ciepło i materiał wypełniający zgodnie z dokładnymi parametrami – napięciem łuku, prędkością podawania drutu, prędkością przesuwu i przepływem gazu osłonowego – które są ustawione w fazie programowania.
Nowoczesne zrobotyzowane systemy spawalnicze integrują kilka kluczowych komponentów:
Sześć najczęściej stosowanych procesów spawania robotycznego to MIG/GMAW, TIG/GTAW, zgrzewanie punktowe, spawanie laserowe, spawanie plazmowe i zgrzewanie tarciowe z przemieszaniem — każdy z nich jest dostosowany do różnych materiałów, typów połączeń i wielkości produkcji.
Zrobotyzowane spawanie MIG to najpowszechniej stosowany na świecie proces spawania robotycznego, stanowiący około 50–60% wszystkich przemysłowych zastosowań spawania robotycznego. W procesie spawania łukowego gazowo-metalowego (GMAW) drut elektrodowy podawany w sposób ciągły wtapia się w jeziorko spawalnicze, podczas gdy gaz osłonowy — zazwyczaj mieszanina argonu i CO₂ — chroni stopiony metal przed zanieczyszczeniem atmosferycznym.
Zrobotyzowane spawanie TIG zapewnia najwyższą jakość spoin i estetyczne wykończenie każdego procesu łukowego, co czyni je niezbędnym do precyzyjnych zastosowań w przemyśle lotniczym i kosmicznym oraz przy produkcji urządzeń medycznych. Spawanie łukiem wolframowym w gazie (GTAW) wykorzystuje nietopliwą elektrodę wolframową do wytworzenia łuku, w razie potrzeby z dodatkowym drutem dodatkowym.
Zrobotyzowane zgrzewanie punktowe jest dominującym procesem w produkcji białych nadwozi samochodowych, przy czym pojedyncze nadwozie pojazdu wymaga od 3000 do 5000 pojedynczych zgrzein punktowych. Zgrzewanie punktowe oporowe (RSW) polega na zaciskaniu dwóch zachodzących na siebie arkuszy blachy pomiędzy miedzianymi elektrodami i przepuszczaniu przez materiał prądu elektrycznego o wysokim natężeniu, generując miejscowe ciepło, które łączy arkusze w dyskretnych punktach.
Zrobotyzowane spawanie laserowe zapewnia najszybsze prędkości przesuwu i najmniejsze strefy wpływu ciepła spośród wszystkich procesów zgrzewania, przy prędkościach przesuwu do 10 metrów na minutę w przypadku cienkich blach. Skoncentrowana wiązka lasera — zwykle pochodząca ze źródła lasera światłowodowego o mocy 1–20 kW — topi metal nieszlachetny z niezwykłą precyzją, nie wymagając kontaktu z przedmiotem obrabianym.
Zrobotyzowane spawanie plazmowe wypełnia lukę pomiędzy spawaniem TIG a spawaniem laserowym, oferując głębszą penetrację niż TIG przy większych prędkościach, a jednocześnie pozostaje tańsze niż systemy laserowe. Zwężony łuk plazmowy osiąga temperatury przekraczające 20 000°C, umożliwiając spawanie grubszych odcinków metodą dziurki od klucza w jednym przejściu.
Zrobotyzowane spawanie tarciowe z przemieszaniem to proces w stanie stałym, który łączy metale poniżej ich temperatury topnienia, co czyni go preferowaną metodą spawania stopów aluminium, które są trudne do stapiania w konwencjonalnych procesach łukowych. Obracający się kołek narzędziowy jest zanurzany w linii złącza i przemieszczany wzdłuż szwu, wytwarzając ciepło tarcia, które uplastycznia – ale nie topi – materiał podstawowy.
Wybór odpowiedniego procesu spawania robotem wymaga dopasowania charakterystyki procesu do rodzaju materiału, konfiguracji złącza, wymagań jakościowych i wielkości produkcji.
| Proces | Materiały | Prędkość | Jakość spoiny | Koszt konfiguracji | Najlepsza aplikacja |
| MIG/GMAW | Stal, Al, SS | Wysoka | Dobrze | Niski–Średni | Ogólna fabrykacja |
| TIG/GTAW | Wszystkie metale | Niski–Średni | Znakomicie | Średni | Lotnictwo, medyczny |
| Zgrzewanie punktowe | Blacha | Bardzo wysoki | Dobrze | Średni | Nadwozia samochodowe |
| Laserowe | Wszystkie metale | Bardzo wysoki | Znakomicie | Wysoka | Akumulatory EV, elektronika |
| Plazma | Stal, Ti, SS | Średni–High | Bardzo dobrze | Średni–High | Rury, zbiorniki ciśnieniowe |
| Mieszanie tarcia | Aluminium, Cu | Średni | Znakomicie | Wysoka | Tace lotnicze, EV |
Tabela 1: Porównanie głównych procesów spawania robotycznego pod względem kompatybilności materiałowej, szybkości, jakości i kosztów.
Spawanie zrobotyzowane stale przewyższa spawanie ręczne pod względem wydajności, powtarzalności i całkowitego kosztu posiadania – szczególnie w środowiskach produkcyjnych o dużej skali, gdzie spójność ma kluczowe znaczenie.
Zrobotyzowany spawacz MIG zazwyczaj pracuje z czasem zaświecenia łuku wynoszącym 50–80% w porównaniu do 20–30% w przypadku wykwalifikowanego spawacza ręcznego, co skutecznie trzykrotnie zwiększa wydajność spawania netto na zmianę. Roboty nie robią przerw, nie męczą się ani nie zwalniają pod koniec zmiany. W trzyzmianowej fabryce motoryzacyjnej pojedyncza komórka zrobotyzowana może wyprodukować materiał, który wymagałby pracy 6–9 spawaczy ręcznych.
Zrobotyzowane systemy spawalnicze utrzymują tolerancje parametrów spoiny w granicach ±1–2% dla tysięcy kolejnych spoin, co stanowi poziom spójności, którego żaden spawacz nie jest w stanie utrzymać przez całą zmianę produkcyjną. Przekłada się to bezpośrednio na mniej defektów, mniejszą liczbę złomów i mniejsze koszty przeróbek. Wielu producentów zgłasza redukcję liczby defektów o 30–50% po przejściu ze spawania ręcznego na spawanie zrobotyzowane.
Usunięcie pracowników z bezpośredniego narażenia na łuk elektryczny zmniejsza częstość występowania wdychania dymów spawalniczych, obrażeń oczu spowodowanych łukiem UV i oparzeń – niektóre z najczęstszych urazów zawodowych w produkcji. Międzynarodowa Organizacja Pracy szacuje, że choroby zawodowe związane ze spawalnictwem dotykają każdego roku setki tysięcy pracowników na całym świecie. Zrobotyzowane stanowiska spawalnicze, wyposażone w odciąg dymów i ogrodzenia zabezpieczające, radykalnie zmniejszają to ryzyko.
Chociaż zrobotyzowane gniazda spawalnicze wymagają znacznych inwestycji początkowych – zazwyczaj 80 000–250 000 USD na ogniwo w zależności od procesu i urządzeń peryferyjnych – w zastosowaniach masowych powszechne są okresy zwrotu wynoszące 12–36 miesięcy. Kiedy uwzględni się robociznę, materiały eksploatacyjne, złom i poprawki, spawanie zrobotyzowane zazwyczaj zmniejsza koszt spawania pojedynczej części o 25–45% w horyzoncie 5 lat.
| Czynnik | Spawanie robotyczne | Spawanie ręczne |
| Czas włączenia łuku | 50–80% | 20–30% |
| Powtarzalność spoiny | ±0,1–0,5 mm | ±1–3 mm |
| Wskaźnik defektów | Bardzo niski (0,1–1%) | Niski–Średni (2–8%) |
| Konfiguracja/przełączenie | Godziny (przeprogramowanie) | Minuty |
| Inwestycja początkowa | 80 000–250 000 dolarów | 5 000–30 000 dolarów |
| Koszt długoterminowy | Niższy | Wysokaer (labor-intensive) |
| Elastyczność | Średni (programmable) | Wysoka (adaptive) |
| Bezpieczeństwo pracowników Risk | Niski | Średni–High |
| Najlepszy tom | Wysoka (1,000 parts/run) | Niski–Średni (1–500 parts) |
Tabela 2: Spawanie zrobotyzowane i spawanie ręczne pod względem kluczowych wskaźników wydajności, kosztów i elastyczności.
Praktycznie każdy większy sektor produkcyjny wykorzystuje obecnie procesy spawania robotycznego, ale przemysł motoryzacyjny, lotniczy, sprzęt budowlany i elektronika użytkowa charakteryzują się największą koncentracją zastosowań spawania zrobotyzowanego.
Przemysł motoryzacyjny jest największym użytkownikiem spawania robotycznego – szacuje się, że 30–40% wszystkich robotów przemysłowych rozmieszczonych na całym świecie wykonuje zadania spawalnicze w produkcji pojazdów. Linie nadwozia w bieli wykorzystują setki zrobotyzowanych stanowisk do zgrzewania punktowego do montażu paneli drzwi, płyt podłogowych, relingów dachowych i słupków. Układy wydechowe, zbiorniki paliwa i elementy podwozia są zwykle łączone za pomocą zrobotyzowanego spawania MIG lub laserowego.
Zastosowania lotnicze wymagają najwyższych standardów jakości spoin, co sprawia, że zrobotyzowane spawanie TIG, plazmowe i tarciowe z przemieszaniem jest dominującym procesem w przypadku elementów konstrukcyjnych płatowca. Zrobotyzowane FSW służy do łączenia aluminiowych paneli kadłuba i poszyć skrzydeł, natomiast zrobotyzowane TIG obsługuje tytanowe elementy silnika i zespoły przewodów hydraulicznych.
Ramiona koparek, łyżki ładowarek, wysięgniki dźwigów i ramy ze stali konstrukcyjnej są zwykle wytwarzane przy użyciu zrobotyzowanego spawania MIG ze względu na grube materiały i wymagane duże ilości. Spawanie zrobotyzowane w tym sektorze zmniejsza obciążenie fizyczne spawaczy pracujących z ciężkimi elementami i poprawia spójność długich spoin konstrukcyjnych, które są trudne do wykonania ręcznie.
Szybki rozwój pojazdów elektrycznych sprawił, że zrobotyzowane spawanie laserowe stało się niezbędne przy zgrzewaniu zakładek ogniw akumulatorowych, montażu modułów i produkcji półek akumulatorowych. Zestawy akumulatorów EV mogą zawierać tysiące pojedynczych spawów laserowych, z których wszystkie muszą spełniać rygorystyczne normy dotyczące wycieków i przewodności, co jest celem niemożliwym do osiągnięcia w przypadku procesów ręcznych na dużą skalę.
Wybór prawidłowego procesu spawania robotem wymaga oceny pięciu kluczowych czynników: rodzaju i grubości materiału podstawowego, projektu złącza, wymaganego standardu jakości spoiny, rocznej wielkości produkcji i dostępnego budżetu kapitałowego.
Następna generacja procesów spawania robotycznego jest kształtowana przez sztuczną inteligencję, robotykę współpracującą i adaptacyjne systemy sterowania w czasie rzeczywistym, dzięki którym automatyzacja jest dostępna dla mniejszych producentów.
Zrobotyzowane spawanie MIG (GMAW) to najpowszechniej stosowany proces spawania zrobotyzowanego, stanowiący większość wszystkich przemysłowych zrobotyzowanych procesów spawania na całym świecie. Połączenie szybkości, wszechstronności materiałów, niskich kosztów materiałów eksploatacyjnych i łatwości programowania sprawia, że jest to domyślny wybór dla większości nowych zrobotyzowanych instalacji spawalniczych w przemyśle ogólnoprodukcyjnym i motoryzacyjnym.
Czas programowania zrobotyzowanej celi spawalniczej waha się od kilku godzin w przypadku prostych części o krótkich ścieżkach spawania do kilku tygodni w przypadku złożonych zespołów wieloprzejściowych z dziesiątkami połączeń spawanych. Oprogramowanie do programowania offline może skrócić czas programowania robota o 50–70%, umożliwiając inżynierom symulację i udoskonalanie ścieżek spawania na modelu cyfrowym przed wdrożeniem.
Podstawowymi ograniczeniami spawania robotycznego są wysokie początkowe koszty inwestycyjne, zmniejszona elastyczność w przypadku produkcji małych serii lub bardzo zróżnicowanych części oraz potrzeba stałej jakości dopasowania części. Roboty doskonale radzą sobie z powtarzalnymi zadaniami na spójnych częściach, ale mają trudności z adaptacyjnym podejmowaniem decyzji, które stosują doświadczeni spawacze w przypadku nieregularnych szczelin, zniekształconych elementów mocujących lub nietypowych konfiguracji połączeń. Śledzenie szwów i systemy sztucznej inteligencji stopniowo wypełniają tę lukę.
Tak — współpracujące systemy spawania robotycznego i oprogramowanie do programowania offline sprawiły, że spawanie zrobotyzowane stało się opłacalne w przypadku partii o wielkości zaledwie 25–50 części. Systemy spawalnicze Cobot z interfejsem programowania za pomocą zawieszki do nauki lub tabletu umożliwiają operatorom nieposiadającym tradycyjnych umiejętności programowania robotów konfigurowanie nowych zadań w czasie krótszym niż godzina, co czyni je praktycznymi dla warsztatów i producentów niestandardowych.
Zrobotyzowane systemy spawalnicze muszą nadal wytwarzać spoiny spełniające te same normy AWS, ASME, ISO lub specyficzne dla klienta, wymagane w przypadku spawania ręcznego — robot nie certyfikuje automatycznie spoiny. Jednakże spójność i możliwości systemów zrobotyzowanych w zakresie rejestrowania danych znacznie ułatwiają wykazanie kontroli procesu podczas audytów jakości i testów kwalifikacyjnych technologii spawania.
Zrobotyzowane systemy spawalnicze wymagają regularnej konserwacji materiałów eksploatacyjnych palnika spawalniczego (końcówek prądowych, dysz, wkładek), okresowego smarowania i kontroli połączeń ramion robota oraz kalibracji TCP (punktu centralnego narzędzia) w celu utrzymania dokładności pozycjonowania. W większości systemów zaplanowano okresy konserwacji wynoszące 500–1000 godzin pracy. Właściwe programy konserwacji zapobiegawczej mogą wydłużyć żywotność ramienia robota do 10–15 lat.
Spawanie zrobotyzowane raczej zmienia – niż eliminuje – rolę człowieka, spawacza, przesuwając popyt na stanowiska wymagające wyższych kwalifikacji, takie jak programiści robotów, inżynierowie spawalnicy i technicy automatycy. Wielu producentów zgłasza, że spawanie zrobotyzowane umożliwiło im przeniesienie doświadczonych spawaczy do skomplikowanych, niestandardowych prac lub prac naprawczych, z którymi roboty nie są jeszcze w stanie skutecznie sobie poradzić. Na rynkach borykających się z niedoborem wykwalifikowanych spawaczy spawanie zrobotyzowane staje się coraz częściej koniecznością, a nie preferencją.
Procesy spawania robotycznego zasadniczo zmieniły jakość, szybkość i ekonomikę produkcji w praktycznie każdej branży wykorzystującej metale. Niezależnie od tego, czy oceniasz spawanie MIG dla producenta stali konstrukcyjnej, spawanie laserowe dla producenta akumulatorów EV, czy spawanie TIG dla dostawcy z branży lotniczej, podstawowa zasada pozostaje ta sama: dopasowanie procesu do zastosowania zapewnia najlepszą jakość spoiny przy najniższym koszcie na część.
Ponieważ śledzenie szwów oparte na sztucznej inteligencji, roboty współpracujące i narzędzia do programowania offline obniżają bariery wejścia, spawanie zrobotyzowane nie jest już wyłączną domeną dużych producentów samochodów. W przypadku każdej operacji, w której produkuje się więcej niż kilkaset części rocznie o powtarzalnych geometriach, inwestycja w odpowiedni proces spawania robotem to jedna z najbardziej zwrotnych decyzji dostępnych w nowoczesnej produkcji.
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details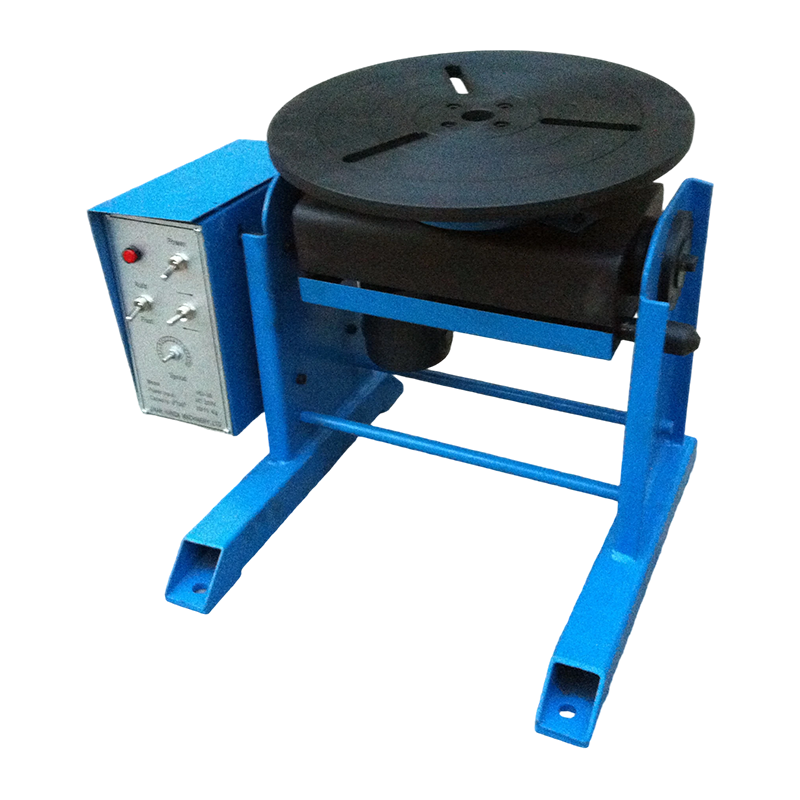
Konwencjonalny pozycjoner spawalniczy 30KG to urządzenie służące do pozycjonowania i obracania detali podczas operacji spawania. Jego podstawowa za...
See Details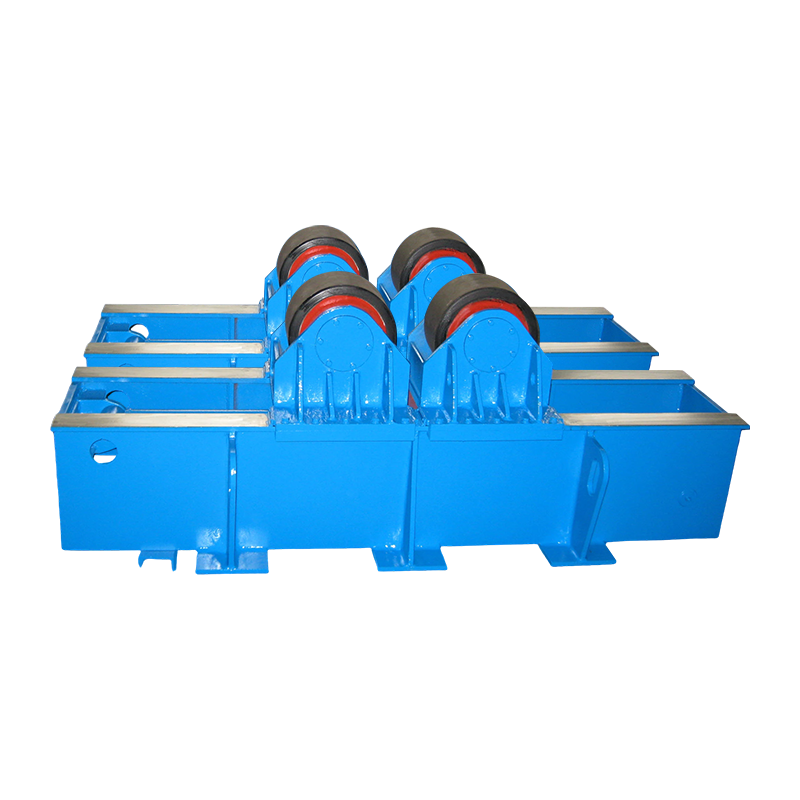
Rotator spawalniczy 40T Fit Up z hydraulicznym przepychaniem poziomym ma obciążenie znamionowe 40 ton i koncentruje się na montażu i spawaniu małyc...
See Details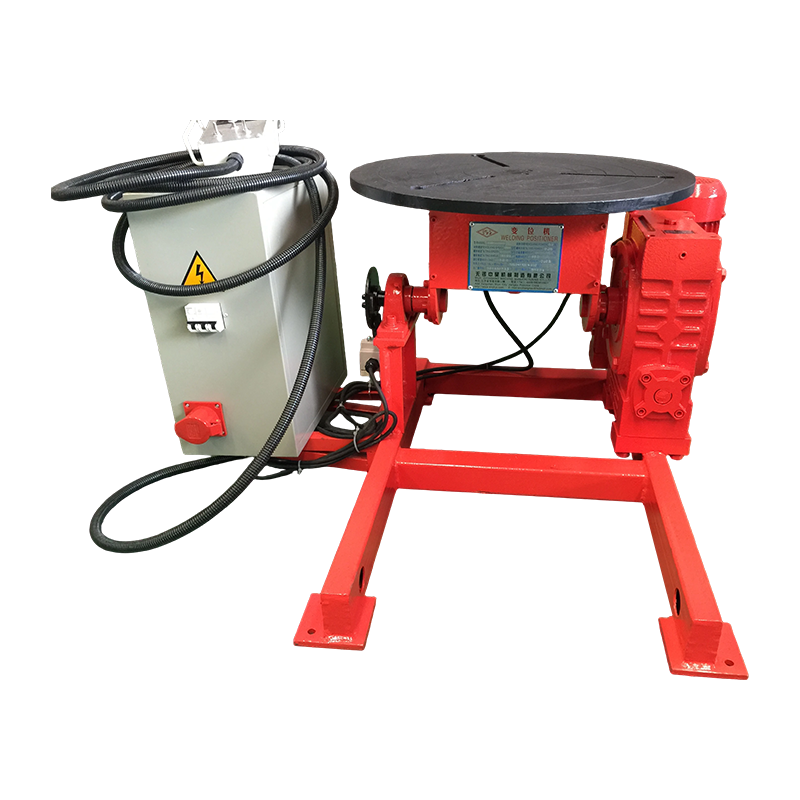
Konwencjonalny pozycjoner spawalniczy 100KG to uniwersalny sprzęt pozycjonujący do spawania małych i średnich detali. Dostosowuje się do potrzeb sp...
See Details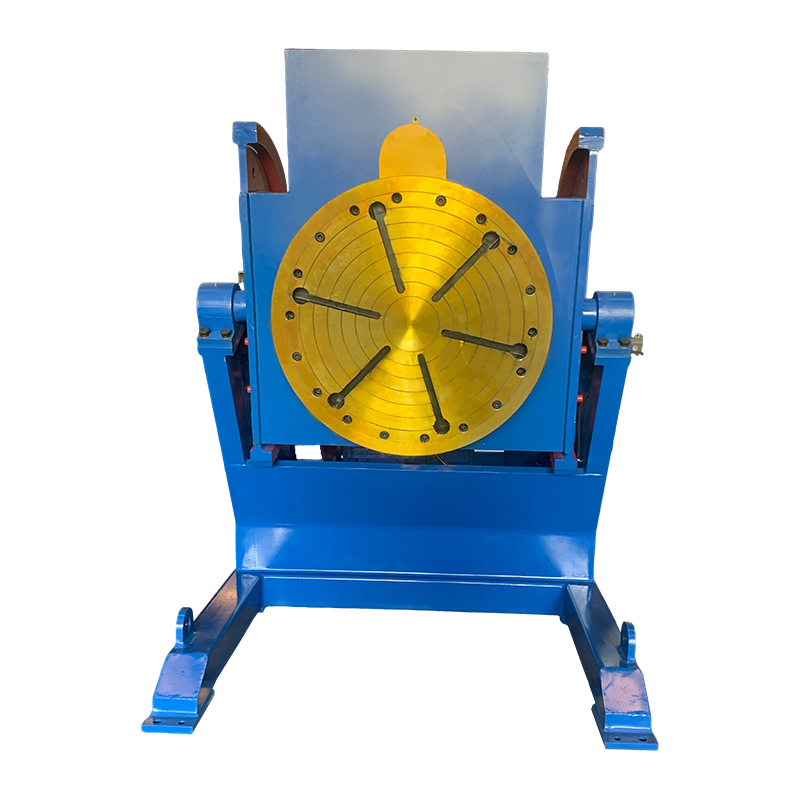
Konwencjonalny pozycjoner spawalniczy 10T ma udźwig 10 ton i jest przeznaczony do spawania małych i średnich przedmiotów. W sprzęcie zastosowano kl...
See Details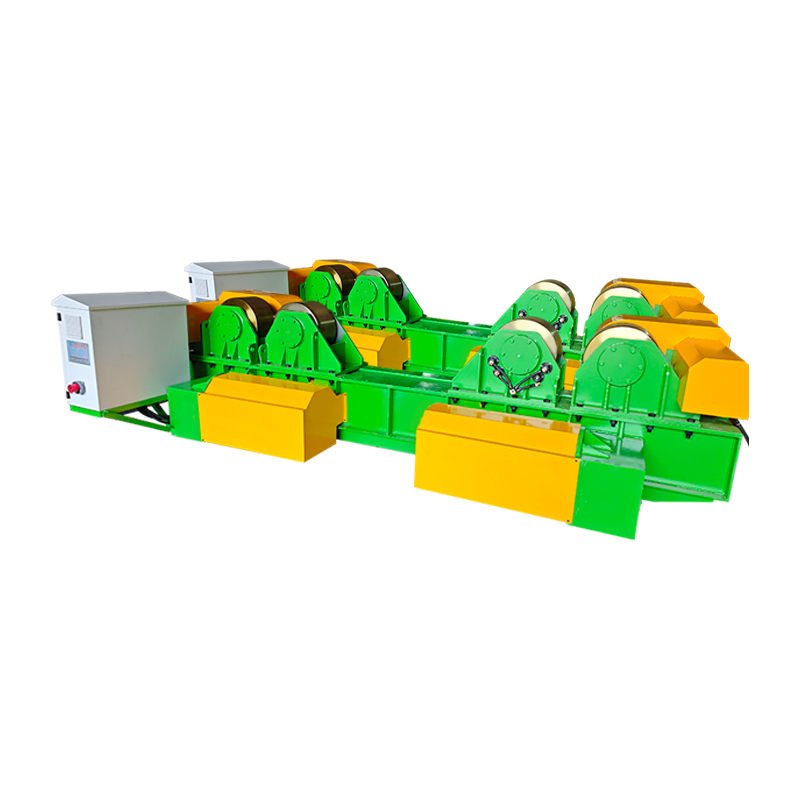
Rotator spawalniczy typu fit-up o udźwigu 40t z hydraulicznym podnoszeniem i ręcznym ruchem orbitalnym jest średniej wielkości sprzętem pomocniczym...
See DetailsPrawa autorskie 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com