Spawanie robotyczne to zastosowanie programowalnych ramion mechanicznych wyposażonych w uchwyt spawalniczy, podajnik drutu i systemy czujników w celu automatycznego wykonywania operacji łączenia metalowych detali, bez ciągłej interwencji człowieka. Robot podąża zaprogramowanymi lub adaptacyjnie wykrywanymi ścieżkami, dostarczając łuk lub wiązkę spawalniczą z kontrolowaną prędkością, kątem i poborem energii, aby wytworzyć powtarzalne, wysokiej jakości spoiny z szybkością produkcji, której spawacz fizycznie nie jest w stanie utrzymać.
W 2024 roku na całym świecie spawanie robotyczne rynek wyceniono na ok 8,3 miliarda dolarów i przewiduje się, że do 2030 r. przekroczy 14 miliardów dolarów, co oznacza łączny roczny wzrost na poziomie ponad 9%. Producenci samochodów, sprzętu ciężkiego, przemysłu stoczniowego i elektroniki użytkowej przyczynili się do przyjęcia tej technologii, ale obecnie technologia ta szybko przenika do małych i średnich przedsiębiorstw, ponieważ współpracujące platformy robotyczne zmniejszają koszty i złożoność wejścia na rynek.
Jak działa spawanie zrobotyzowane: podstawowe elementy systemu
A spawanie robotyczne system to zintegrowany zespół pięciu głównych podsystemów, które muszą działać synchronicznie, aby uzyskać spójną spoinę.
1. Ramię robota (manipulator)
Manipulator jest mechanicznym fundamentem każdego spawanie robotyczne systemu. Większość robotów spawalniczych wykorzystuje 6-osiowe ramię przegubowe, zapewniające pełną swobodę ruchu w trójwymiarowej przestrzeni identycznej z ludzkim ramieniem i nadgarstkiem łącznie. Zasięg zazwyczaj waha się od 500 mm do ponad 3500 mm w zależności od zastosowania, z powtarzalnością plus minus 0,02 do 0,08 mm których żaden spawacz nie jest w stanie konsekwentnie dorównać podczas ośmiogodzinnej zmiany.
2. Źródło prądu spawania
Źródło zasilania dostarcza i reguluje napięcie łuku, natężenie prądu i kształt fali, które określają dopływ ciepła i profil ściegu. Niewoczesne spawanie robotyczne Źródła prądu komunikują się cyfrowo ze sterownikiem robota, umożliwiając programowi dostosowywanie parametrów łuku w czasie rzeczywistym, gdy palnik porusza się wokół połączeń o różnej geometrii lub grubości materiału.
3. Kontroler robota
Sterownik realizuje program spawania, koordynuje jednocześnie wszystkie sześć osi, synchronizuje ruch robota z pozycjonerem lub przenośnikiem oraz zarządza blokadami bezpieczeństwa. Nowoczesne sterowniki przechowują setki programów spawania i mogą przełączać numery części w czasie krótszym niż dwie sekundy, umożliwiając elastyczną produkcję na wspólnych liniach.
4. Urządzenia i pozycjonery
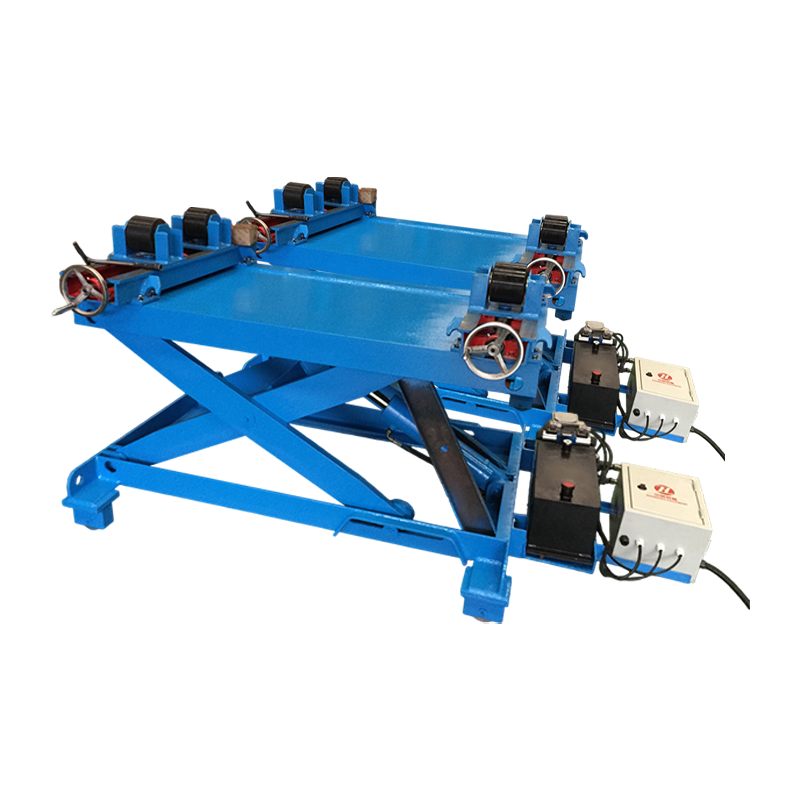
Mocowanie utrzymuje przedmiot obrabiany w znanym, powtarzalnym położeniu względem układu współrzędnych robota. Pozycjonery poszerzają obszar roboczy robota i umożliwiają wykonanie spoiny w optymalnej pozycji płaskiej lub poziomej, nawet w przypadku skomplikowanych złożeń, poprawiając jakość spoiny i redukując odkształcenia.
5. Wykrywanie i śledzenie szwów
Zaawansowane spawanie robotyczne systems zawierają laserowe czujniki wizyjne, wykrywanie napięcia łuku lub wykrywanie przez łuk, aby wykrywać rzeczywiste położenie szwu w czasie rzeczywistym i korygować ścieżkę palnika w przypadku przesunięcia przedmiotu obrabianego. Śledzenie szwów uwzględnia tolerancje dopasowania plus minus 1 do 3 mm bez zatrzymywania produkcji.
Jakie rodzaje procesów spawalniczych są stosowane w spawaniu robotycznym?
Spawanie robotyczne to automatyzacja dowolnego łuku, belki lub techniki oporowej, którą można sterować za pomocą programowalnych parametrów. W instalacjach komercyjnych dominuje sześć procesów.
Spawanie zrobotyzowane metodą MIG/MAG (GMAW).
Spawanie łukiem gazowym jest najczęstszą metodą w spawanie robotyczne systemów na całym świecie, co stanowi szacunkową liczbę 65 do 70 procent wszystkich instalacji zrobotyzowanego spawania łukowego . Drut elektrodowy podawany w sposób ciągły upraszcza automatyzację, ponieważ dostarczanie drutu jest spójne mechanicznie, a szybkość osadzania jest wysoka. Roboty GMAW dominują w produkcji białych nadwozi samochodowych, produkcji stali konstrukcyjnej i sprzętu rolniczego.
Spawanie zrobotyzowane metodą TIG (GTAW).
Spawanie łukiem wolframowym w gazie zapewnia najwyższej jakości spoiny w dowolnym procesie łukowym, bez odprysków i z precyzyjną kontrolą ciepła. Zrobotyzowane TIG jest stosowane w sprzęcie do przetwarzania żywności ze stali nierdzewnej, komponentach lotniczych i urządzeniach medycznych. Typowe prędkości jazdy 100 do 300 mm/min są wolniejsze niż MIG, ale automatyzacja robotów eliminuje wąskie gardło w zakresie umiejętności, które sprawia, że ręczne TIG jest tak pracochłonne.
Spawanie punktowe (oporowe) zrobotyzowane
Zgrzewanie punktowe oporowe jest dominującą metodą łączenia w produkcji nadwozi samochodowych. Typowy pojazd osobowy zawiera 3000 do 5000 pojedynczych zgrzein punktowych , praktycznie wszystkie wykonane przez roboty. Czas cyklu na punkt wynosi od 1 do 3 sekund, a systemy robotów mogą w sposób ciągły wykonywać od 400 do 600 punktów na godzinę.
Laseroweowe spawanie robotyczne
Zrobotyzowane spawanie laserowe wytwarza wąską, głęboką spoinę z minimalną strefą wpływu ciepła i prędkością przesuwu do 10 metrów na minutę do stali cienkościennej. Doskonale nadaje się do hermetycznych uszczelek, łączenia akumulatorów w pojazdach elektrycznych i obudów elektroniki precyzyjnej, gdzie należy zminimalizować zniekształcenia.
Spawanie łukowe drutem proszkowym (FCAW)
FCAW wykorzystuje drut rurowy wypełniony topnikiem, umożliwiający wysokie szybkości osadzania grubych sekcji konstrukcyjnych w środowiskach zewnętrznych, gdzie osłona gazowa jest niepraktyczna. Zrobotyzowany FCAW jest powszechnie stosowany w konstrukcjach offshore, sprzęcie budowlanym i produkcji wagonów.
Spawanie łukiem plazmowym (PAW)
Spawanie łukiem plazmowym to wysokoenergetyczna odmiana metody TIG, charakteryzująca się większą penetracją i większą prędkością przesuwu. Zrobotyzowana plazma jest używana do spawania tytanowych części lotniczych, rur ze stali nierdzewnej i zbiorników ciśnieniowych z dziurką od klucza, gdzie spoiny jednoprzejściowe z pełną penetracją zastępują procedury wielościegowe.
| Proces | Typowa prędkość jazdy | Wymagany wypełniacz | Poziom rozprysków | Najlepszy materiał | Przemysł pierwotny |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400 do 1200 mm/min | Tak (przewód) | Niski do średniego | Stal, aluminium | Motoryzacyjny, konstrukcyjny |
| TIG (GTAW) | 100 do 300 mm/min | Opcjonalne | Żadne | Stal nierdzewna, tytan | Lotnictwo, medycyna |
| Punktowy (opór) | 400 do 600 plamek/godz | No | Żadne | Blacha stalowa | Nadwozie samochodowe |
| Laser | Do 10 000 mm/min | Opcjonalne | Żadne | Stal, akumulator EV | EV, elektronika |
| FCAW | 300 do 900 mm/min | Tak (drut topnikowy) | Średnie do Wysokie | Gruba stal konstrukcyjna | Ciężka produkcja |
Podpis: Porównanie procesów spawania stosowanych w zrobotyzowanych systemach spawalniczych, pokazujące typową prędkość przesuwu, wymagania dotyczące wypełniacza, poziom odprysków, najlepiej dopasowane materiały i podstawowe zastosowanie przemysłowe.
Spawanie zrobotyzowane a spawanie ręczne: bezpośrednie porównanie
Decyzja pomiędzy spawanie robotyczne a spawanie ręczne to zasadniczo kwestia objętości, powtarzalności i ekonomii. Żadne z nich nie jest uniwersalnie lepsze.
| Czynnik | Spawanie robotyczne | Spawanie ręczne |
|---|---|---|
| Czas włączenia łuku | 85 do 95 procent zmiany | 20 do 35 procent zmiany |
| Powtarzalność | /- 0,02 do 0,08 mm | /- 0,5 do 2,0 mm (w zależności od umiejętności) |
| Przepustowość | 3 do 5-krotna stawka ręczna (typowo) | Linia bazowa |
| Wskaźnik defektów spoin | 0,1 do 0,5 procent (ogniwo zoptymalizowane) | 2 do 5 procent (przeciętny spawacz) |
| Elastyczność konfiguracji | Niska (najlepsza przy dużej głośności) | Wysoka (dopasowuje się do każdego stawu) |
| Minimalna wielkość partii | 50 do 500 lub więcej części (próg ROI) | 1 część |
| Inwestycja początkowa | 80 000 do 500 000 dolarów lub więcej | 5 000–30 000 USD (tylko sprzęt) |
| Wymagane umiejętności pracy | Programista robotów i technik | Certyfikowany spawacz (szkolenie od 3 do 5 lat) |
| Ryzyko bezpieczeństwa pracowników | Niski (operator poza komórką) | Wysoka (dymy, łuk elektryczny, oparzenia) |
Podpis: Bezpośrednie porównanie spawania zrobotyzowanego ze spawaniem ręcznym pod kątem dziewięciu czynników wydajnościowych i ekonomicznych istotnych dla decydentów produkcyjnych.
Dlaczego producenci wdrażają spawanie zrobotyzowane: kluczowe korzyści
Uzasadnienie biznesowe dla spawanie robotyczne opiera się na sześciu połączonych zaletach, które stają się bardziej widoczne wraz ze wzrostem wielkości produkcji.
Stała jakość spoin w skali
A robota spawalniczego wykonuje ten sam kąt palnika, prędkość przesuwu, prędkość podawania drutu i parametry łuku w identyczny sposób na części nr 1 i 10 000. Badania dostawców branży motoryzacyjnej Tier 1 przechodzących ze spawania ręcznego na spawanie zrobotyzowane metodą MIG udokumentowały zmniejszenie wskaźnika defektów 60 do 80 procent oraz redukcję kosztów przeróbek o 40 do 60 procent.
Wyższy czas włączenia łuku i przepustowość
Wykwalifikowany spawacz ręczny osiąga od 20 do 35 procent czasu zaświecenia łuku podczas zmiany, a resztę spędza na pozycjonowaniu, sprawdzaniu, wykruszaniu i odpoczynku. A spawanie robotyczne cell dzięki skoordynowanemu pozycjonerowi i procesowi ładowania częściowego utrzymuje czas włączenia łuku 85 do 95 procent dostarczając od trzech do pięciu razy więcej metalu spoiny na godzinę zmiany.
Większe bezpieczeństwo pracowników
Spawanie jest jednym z najbardziej niebezpiecznych procesów produkcyjnych. Łuk elektryczny powoduje trwałe uszkodzenie siatkówki; Promieniowanie UV i IR powoduje oparzenia odsłoniętej skóry; dym spawalniczy zawiera sześciowartościowy chrom, mangan i inne związki powiązane z chorobami układu oddechowego. Spawanie robotyczne powoduje całkowite wysunięcie operatora poza strefę łuku. Amerykańskie Biuro Statystyki Pracy odnotowuje około 560 000 urazów spowodowanych spawaniem rocznie na rynku pracy — automatyzacja bezpośrednio zmniejsza to narażenie.
Obniżony koszt pracy na część
Z certyfikowanymi spawaczami dowodzącymi 25-45 dolarów za godzinę w Ameryce Północnej i Europie, łącznie z korzyściami i kosztami ogólnymi, zrobotyzowane gniazdo MIG średniej klasy, kosztujące łącznie 150 000 USD, pracujące na dwie zmiany, zwykle zwraca się w ciągu 18 do 36 miesięcy przy wymianie dwóch ręcznych pozycji spawania.
Możliwość działania 24 godziny na dobę, 7 dni w tygodniu
A spawanie robotyczne system nie wymaga przerw, nie zgłasza zwolnień lekarskich i nie wymaga płacenia za nadgodziny przy pracy na trzecią zmianę. Praca celi robota na trzy zmiany zapewnia 21 produktywnych godzin dziennie w porównaniu z 7–8 godzinami w przypadku spawacza ręcznego, co zwiększa wydajność trzykrotnie przy tej samej powierzchni użytkowej.
Wydajność materiałowa
Ponieważ spawanie robotyczne dostarcza dokładnie zaprogramowaną ilość dostarczonego ciepła i objętość drutu, eliminując przewymiarowanie spoiny. Badania nad produkcją stali konstrukcyjnej pokazują, że komórki robotyczne zmniejszają zużycie drutu o: 15 do 25 procent na złącze w porównaniu z praktyką ręczną na tym samym rysunku, co bezpośrednio zmniejsza koszty materiału i odkształcenia po spawaniu.
W jakich branżach wykorzystuje się spawanie zrobotyzowane i do jakich zastosowań?
Spawanie robotyczne przeniknął praktycznie do każdego przemysłu metalowego. Poniższa tabela pokazuje, gdzie jest najwięcej rozwiązań i które aplikacje generują inwestycje.
| Przemysł | Podstawowe zastosowanie spawania robotycznego | Proces dominujący | Poziom adopcji |
|---|---|---|---|
| Motoryzacja | Nadwozie w kolorze białym, podwozie, wydech | Punktowe, MIG, Laserowe | Bardzo wysoki (90% lub więcej zautomatyzowany) |
| Ciężki sprzęt | Ramy, wysięgniki, łyżki, osie | MIG, FCAW | Wysoka |
| Lotnictwo | Konstrukcje tytanowe, zbiorniki paliwa | TIG, plazma, laser | Średnie do Wysokie |
| Przemysł stoczniowy | Panele kadłuba, usztywnienia, rury | SAW, FCAW | Średni |
| Elektronika użytkowa | Obudowy, akumulatory | Laser, Micro-TIG | Wysoka |
| Ropa i Gaz | Spoiny obwodowe rurociągów, zbiorniki ciśnieniowe | TIG, MIG, PAW | Średni |
Podpis: Branże wykorzystujące zrobotyzowane systemy spawalnicze z głównymi obszarami zastosowań, dominującymi procesami i względnym poziomem automatyzacji w każdym sektorze.
Ile kosztuje zrobotyzowany system spawalniczy?
Całkowity koszt A spawanie robotyczne Instalacja różni się znacznie w zależności od procesu, przepustowości i złożoności integracji. Zrozumienie pełnego obrazu kosztów jest niezbędne do dokładnego uzasadnienia biznesowego.
- Podstawowa komórka cobota MIG: 50 000 do 90 000 dolarów. Zawiera współpracujące ramię robota (zwykle udźwig od 6 do 10 kg), źródło prądu MIG, podstawowy pakiet palnika i proste mocowanie do stołu. Nadaje się do małych i prostych geometrii połączeń w małych i średnich przedsiębiorstwach.
- Standardowe ogniwo przemysłowe MIG: 120 000 do 250 000 dolarów. W pełni przemysłowy robot 6-osiowy, cyfrowe źródło prądu, automatyczny obcinacz drutu i czyszczenie palnika, ogrodzenia zabezpieczające, podstawowy pozycjoner i programowanie. Obejmuje większość zastosowań produkcyjnych średnionakładowych.
- Wysokowydajne ogniwo dwustanowiskowe: 250 000 do 500 000 dolarów. Układ dwustanowiskowy z serwopozycjonerem umożliwiającym ładowanie jednej stacji, podczas gdy druga spawa, przy zachowaniu czasu zaświecenia łuku powyżej 90 procent. Standard dla przemysłu motoryzacyjnego poziomu 1 i produkcji konstrukcyjnej powyżej 500 części dziennie.
- Cela robota laserowego: 400 000 do 1 500 000 dolarów. Źródło lasera światłowodowego (zwykle od 2 do 10 kW), robot o wysokiej dokładności, laserowa obudowa bezpieczeństwa, naprowadzanie wizyjne i odsysanie oparów. Wymagane do łączenia akumulatorów pojazdów elektrycznych i elektroniki precyzyjnej.
- W pełni zautomatyzowana linia z przenośnikami i wizją: 1 000 000 do 10 000 000 dolarów lub więcej. Linie z wieloma robotami z automatycznym podawaniem części, inspekcją inline i integracją MES. Typowe dla warsztatów blacharskich i producentów sprzętu AGD.
Programowanie, uruchomienie, szkolenie operatorów i bieżąca konserwacja zwiększają 15 do 25 procent kosztów sprzętu rocznie w ciągu pierwszych trzech lat eksploatacji. Uwzględnienie ich daje bardziej realistyczne obliczenia zwrotu niż sama cena sprzętu.
Często zadawane pytania dotyczące spawania zrobotyzowanego
P: Do czego najlepiej nadaje się spawanie zrobotyzowane?
Spawanie robotyczne zapewnia największą wartość w przypadku powtarzalnych połączeń spawanych o dużej objętości, przy stałej geometrii części i przewidywalnym dopasowaniu. Idealne zastosowanie obejmuje wielkość partii powyżej 200 do 500 części, typy połączeń spawanych powtarzających się we wszystkich częściach oraz spójność wymiarową przychodzących komponentów. Branże pasujące do tego profilu osiągają najwyższy zwrot z inwestycji. Produkcja na małą skalę, w dużym stopniu zindywidualizowana lub jednorazowa, generalnie nie uzasadnia kosztów konfiguracji automatyzacji robotycznej.
P: Ile czasu zajmuje zaprogramowanie zrobotyzowanej celi spawalniczej dla nowej części?
Czas programowania zależy od złożoności części. Może wystarczyć prosty wspornik z czterema krótkimi spawami 2 do 4 godzin przy użyciu metod nauczania-wiszącego. Może to wymagać złożonej konstrukcji spawanej z 30 połączeniami w wielu płaszczyznach 2 do 5 dni . Oprogramowanie do programowania offline (OLP), które symuluje ścieżkę spawania na komputerze przed pobraniem do robota, może skrócić czas programowania na robocie o 60–80 procent i jest standardową praktyką w przypadku złożonych części w środowiskach o dużym zróżnicowaniu.
P: Czy spawanie zrobotyzowane całkowicie zastępuje spawaczy ludzkich?
Spawanie robotyczne nie eliminuje potrzeby posiadania specjalistycznej wiedzy spawalniczej przez człowieka. Do programowania robotów, kwalifikowania procedur spawania, przeprowadzania kontroli pierwszego artykułu, obsługi wyjątkowych części i konserwacji sprzętu potrzebni są wykwalifikowani spawacze. Pojedynczy technik robot lub inżynier spawalnik nadzoruje pracę, która wcześniej wymagała pracy od trzech do pięciu spawaczy ręcznych. Niedobór wykwalifikowanych spawaczy w USA, Europie i Japonii jest w rzeczywistości jedną z głównych sił przyspieszających spawanie robotyczne upowszechnienie, ponieważ doświadczona populacja spawaczy odchodzi na emeryturę szybciej niż zastępują ją nowi pracownicy.
P: Jaka jest różnica pomiędzy robotem spawalniczym a cobotem spawalniczym?
Tradycyjny industrialny robota spawalniczego działa z dużą prędkością w zamkniętej celi i powoduje poważne obrażenia, jeśli w trakcie pracy człowiek wejdzie w obszar roboczy. Współpracujący robot spawalniczy (cobot) wykorzystuje wykrywanie siły i momentu obrotowego oraz złącza o ograniczonej mocy, aby bezpiecznie pracować obok ludzi bez twardych osłon. Coboty poświęcają pewną prędkość, ale radykalnie zmniejszają koszty i wymiary instalacji. Coboty stanowią obecnie około Od 5 do 10 procent wszystkich instalacji robotów spawalniczych ale segment ten rośnie w tempie ponad 20 procent rocznie.
P: Czy spawanie zrobotyzowane może obsługiwać aluminium i stal nierdzewną, czy tylko stal miękką?
Spawanie robotyczne jest szeroko stosowany do aluminium, stali nierdzewnej, tytanu, stali nierdzewnej typu duplex i stopów niklu, a także stali miękkich i o wysokiej wytrzymałości. Każdy materiał wymaga określonych zestawów parametrów procesu i składu gazu osłonowego, ale sprzęt robota jest niezależny od materiału. W szczególności aluminium zyskuje na zrobotyzowanym spawaniu MIG, ponieważ stały kąt palnika i prędkość przesuwu potrzebne do zarządzania wysoką przewodnością cieplną aluminium i tendencją do porowatości są trudne do utrzymania przez spawaczy w przypadku długich połączeń lub dużych objętości części.
Dlaczego spawanie zrobotyzowane jest przyszłością obróbki metali
Spawanie robotyczne przeszła od technologii dostępnej tylko dla dużych monterów samochodów do technologii, która jest ekonomicznie opłacalna dla średniej wielkości producentów i, coraz częściej, małych sklepów. Ceny ramion robotów przemysłowych spadły o około W ciągu ostatnich 20 lat realnie o 50 procent , podczas gdy koszty wykwalifikowanej siły roboczej stale rosną, a niedobór spawaczy pogłębia się. Rosnące wymagania klientów dotyczące udokumentowanej jakości spoin sprawiają, że argument za automatyzacją staje się z roku na rok coraz bardziej przekonujący.
Patrząc w przyszłość, następna generacja spawanie robotyczne technology kształtują go trzy zbieżne rozwiązania: adaptacyjne śledzenie szwów oparte na sztucznej inteligencji, które radzi sobie ze złym dopasowaniem, które wcześniej wymagało ludzkiej oceny; cyfrowa symulacja bliźniaka, która sprawdza całe programy spawania przed wykonaniem części fizycznej; oraz mobilne platformy robotyczne, które zapewniają automatyzację spawania dużych konstrukcji stałych, takich jak statki, zbiorniki ciśnieniowe i sekcje wież wiatrowych.
Dla producentów oceniających, czy spawanie robotyczne jest odpowiedni do ich działania, praktycznym punktem wyjścia są dane produkcyjne: liczba złączy spawanych na część, roczna objętość, bieżąca częstotliwość przeróbek i obciążony koszt pracy ręcznego spawania. Dzięki tym czterem liczbom wiarygodny model zwrotu z inwestycji można zbudować w ciągu kilku godzin, a w większości współczesnych środowisk produkcyjnych o średniej wielkości liczby te zdecydowanie sprzyjają automatyzacji.