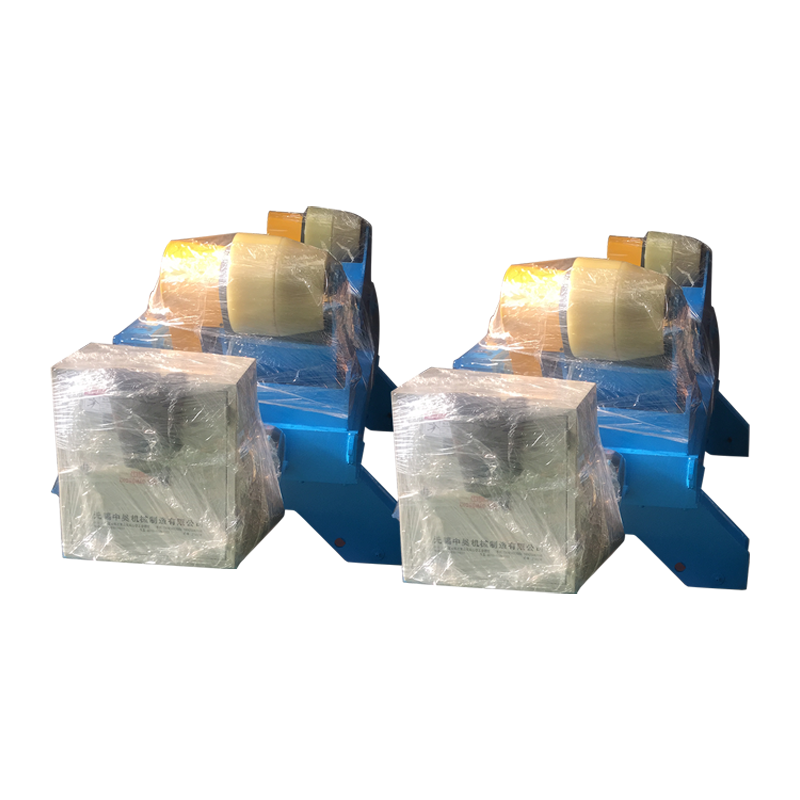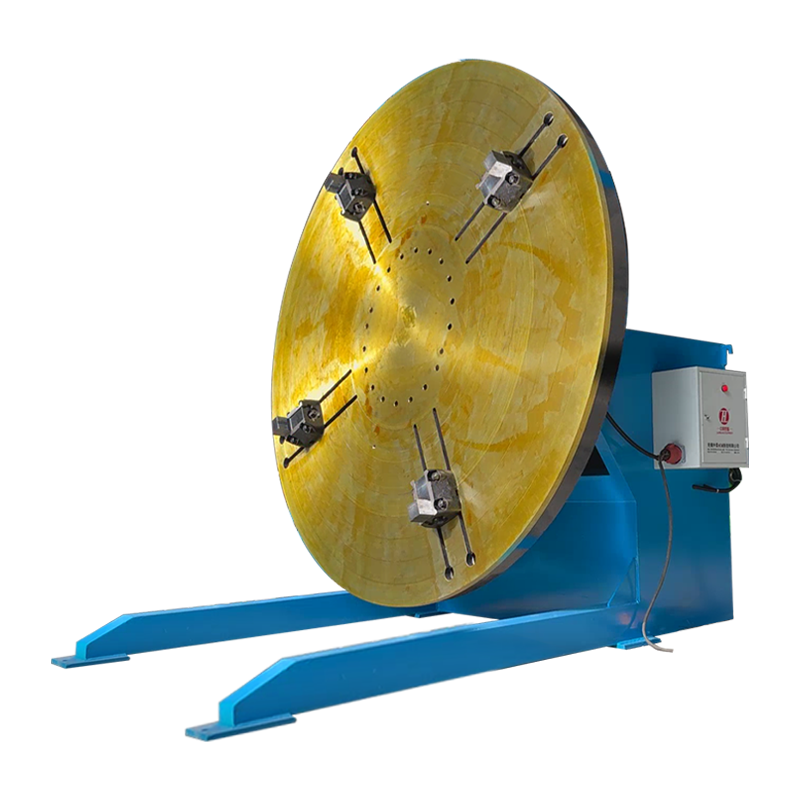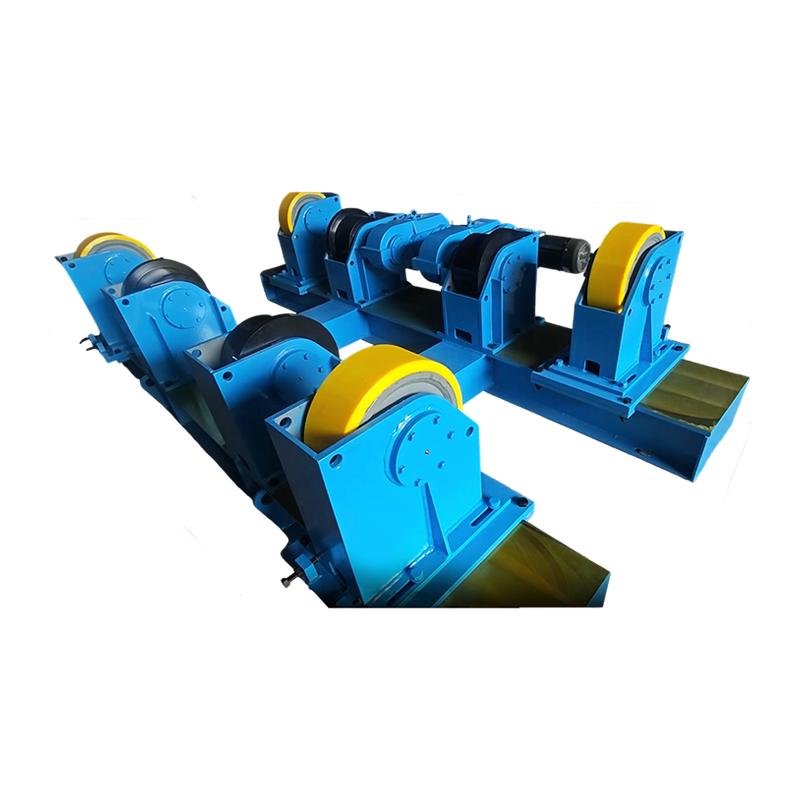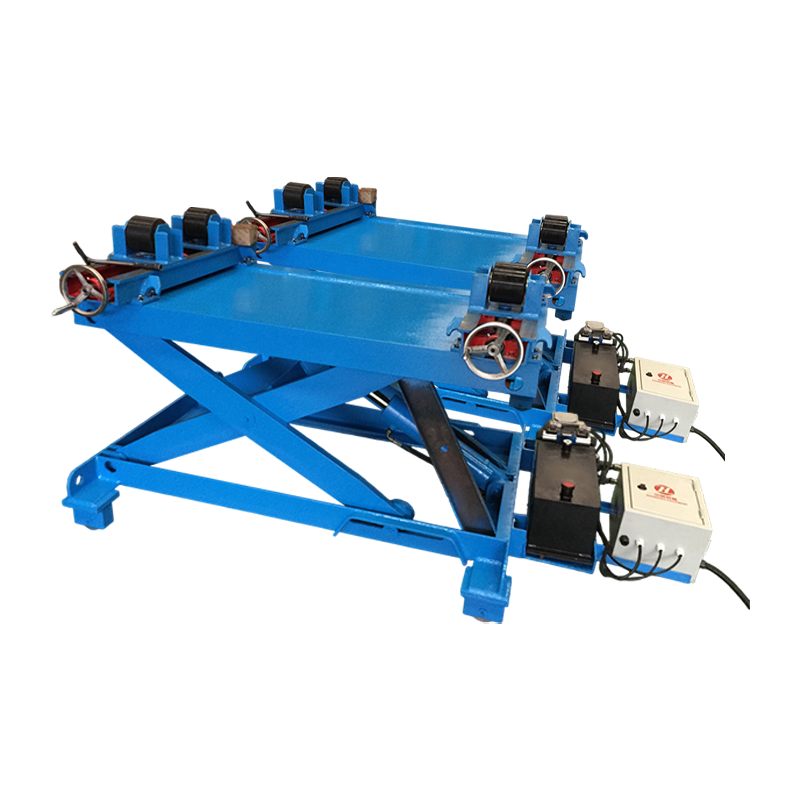
A pozycjoner spawania rur to napędzane silnikiem urządzenie obrotowe, które utrzymuje i obraca element rury z kontrolowaną prędkością i kątem, dzięki czemu spawacz może utrzymać optymalną płaską lub poziomą pozycję spawania w całym złączu, zamiast ręcznie zmieniać położenie siebie lub rury. Zamiast spawać nad głową, w pionie lub wokół nieruchomej rury — w pozycjach, które skracają czas zajarzania łuku, zwiększają ryzyko defektów i powodują zmęczenie spawacza — pozycjoner w sposób ciągły obraca rurę, tak aby aktywne jeziorko spawalnicze zawsze znajdowało się w najbardziej kontrolowanej pozycji: na godzinie 12:00 lub pozycji płaskiej na godzinie 1–2.
Według badania wydajności z 2024 r. przeprowadzonego przez Amerykańskie Towarzystwo Spawalnicze (AWS) osiągają spawacze korzystający z pozycjonera do spawania rur 40–65% wyższe szybkości osadzania w porównaniu z ręcznym spawaniem rur we wszystkich pozycjach, przy jednoczesnej redukcji liczby defektów spoin nawet o 55% . Światowy rynek pozycjonerów spawalniczych został wyceniony na ok 620 mln dolarów w 2024 r i przewiduje się, że osiągnie 1,1 miliarda dolarów do 2031 roku przy CAGR na poziomie 8,6% (źródło: MarketsandMarkets, 2025), napędzanym rozwojem infrastruktury rurociągów, produkcją zbiorników ciśnieniowych i zautomatyzowanymi systemami spawania.
Jak działa pozycjoner do spawania rur
Pozycjoner do spawania rur działa poprzez mocowanie rury do obracającego się wrzeciennika napędzanego silnikiem o zmiennej prędkości, co pozwala spawaczowi utrzymać palnik nieruchomo, podczas gdy rura obraca się pod nim z dokładnie dopasowaną prędkością przesuwu. To zasadniczo zmienia geometrię spawania ze złożonego problemu przestrzennego 3D na prostą spoinę 2D w płaskim położeniu.
Podstawowe komponenty mechaniczne
- Wrzeciennik (jednostka napędowa) — Strona z napędem, która chwyta i obraca rurę. Zawiera skrzynię biegów, silnik (zwykle serwo AC lub DC o zmiennej prędkości) oraz uchwyt lub płytę czołową. Wrzeciennik określa maksymalny moment obrotowy, zakres obrotów i możliwość pochylenia pozycjonera.
- Konik (jednostka podporowa) — Pasywny koniec podporowy, który podtrzymuje przeciwny koniec rury, zapobiegając uginaniu się i wibracjom w przypadku dłuższych lub cięższych rur. Konik przesuwa się po szynie lub łożu, aby dostosować się do rur o różnych długościach.
- Uchwyt lub płyta czołowa — Złącze chwytające pomiędzy pozycjonerem a rurą. Do rur okrągłych stosuje się uchwyty trójszczękowe; Płyty czołowe z regulowanymi ramionami mocującymi obsługują końcówki kołnierzowe, o nieregularnych kształtach lub o bardzo dużych średnicach.
- Kontroler prędkości — Napęd o zmiennej częstotliwości (VFD) lub sterownik tyrystorowy, który ustawia prędkość obrotową w obrotach na minutę. Spawacz wybiera prędkość obrotową dostosowaną do prędkości przesuwu spawania wymaganej dla wybranego procesu i prędkości podawania drutu.
- Mechanizm przechylania — W modelach z przechylnym pozycjonerem dodatkowy silnik lub mechanizm przekładni ślimakowej przechyla całą oś obrotu, umożliwiając ustawienie spoin pachwinowych na kołnierzach rur i złączach T pod optymalnym kątem 45 stopni.
Obliczanie prędkości obrotowej
Ustawienie prawidłowej prędkości obrotowej jest najważniejszym parametrem pracy pozycjonera do spawania rur. Wymagane obroty obliczane są na podstawie docelowej prędkości spawania i obwodu rury:
RPM = prędkość jazdy (mm/min) / (Pi x średnica zewnętrzna rury (mm))
Na przykład spawanie rury o średnicy zewnętrznej 168 mm (6 cali) metodą GMAW przy docelowej prędkości przesuwu 400 mm/min wymaga: 400 / (3,14159 x 168) = około 0,76 obr./min . Większość pozycjonerów do spawania rur obsługuje zakres prędkości 0,1–5 obr./min, a modele CNC klasy premium oferują prędkość 0,01–10 obr./min do zastosowań w zakresie mikrospawania lub łuku krytym z wysokim osadzaniem.
Jakie typy pozycjonerów do spawania rur są dostępne?
Pozycjonery do spawania rur są dostępne w pięciu głównych konfiguracjach, każda dostosowana do innej kombinacji rozmiaru rury, rodzaju złącza, wielkości produkcji i budżetu. Wybór niewłaściwego typu jest najczęstszym i kosztownym błędem przy zakupie pozycjonera.
1. Pozycjoner wrzeciennika-konika (H-T).
Konfiguracja wrzeciennika-konika jest najpopularniejszym typem pozycjonera do spawania rur w zakładach produkcyjnych, obsługującym rury o średnicy zewnętrznej od 50 mm do ponad 1200 mm i długościach do 12 metrów lub więcej. Rura jest osadzona pomiędzy wrzeciennikiem napędzanym a konikiem przesuwnym, który jest osadzony na wspólnej szynie podstawy. Takie rozwiązanie eliminuje ugięcie rury i umożliwia stabilny obrót przy bardzo niskich obrotach w przypadku ciężkich rur. Typowy udźwig waha się od 500 kg do 20 000 kg w zależności od modelu.
2. Pozycjoner stołu obrotowego (stół obrotowy).
Pozycjoner stołu obrotowego obraca zespół rurowy na poziomej lub przechylonej powierzchni stołu, dzięki czemu idealnie nadaje się do szpul krótkich rur, zespołów kołnierzowych i spoin rura-kołnierz. Stół nachyla się zazwyczaj w zakresie 0–135 stopni, co pozwala na prezentację złącza w pozycji płaskiej lub poziomej, niezależnie od oryginalnej orientacji. Powszechnie stosowana nośność wynosi 50–5 000 kg, co sprawia, że stół obrotowy jest uniwersalny w przypadku rur o małych i średnich średnicach do około 600 mm.
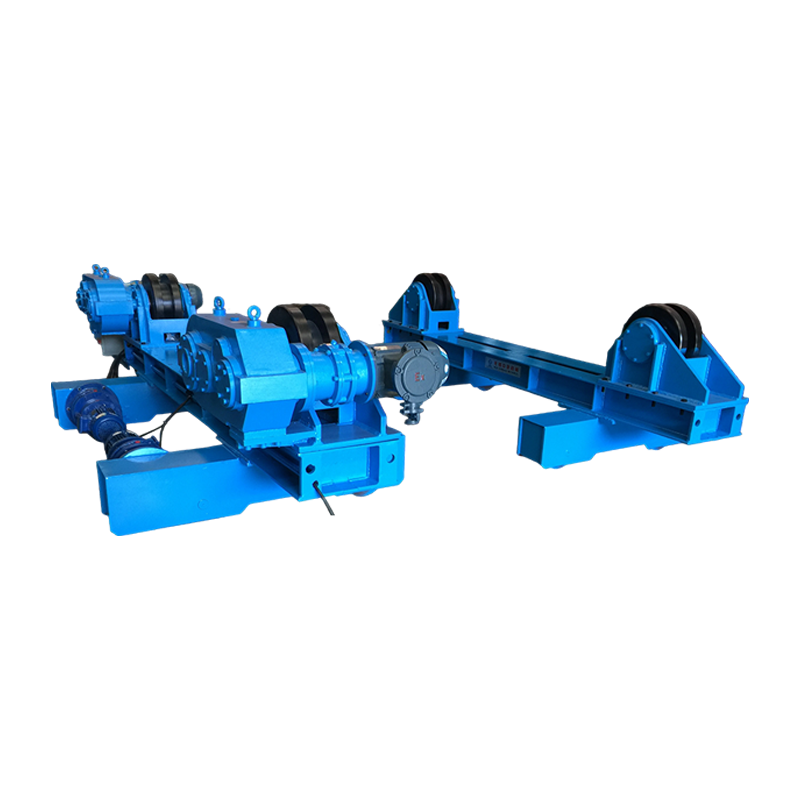
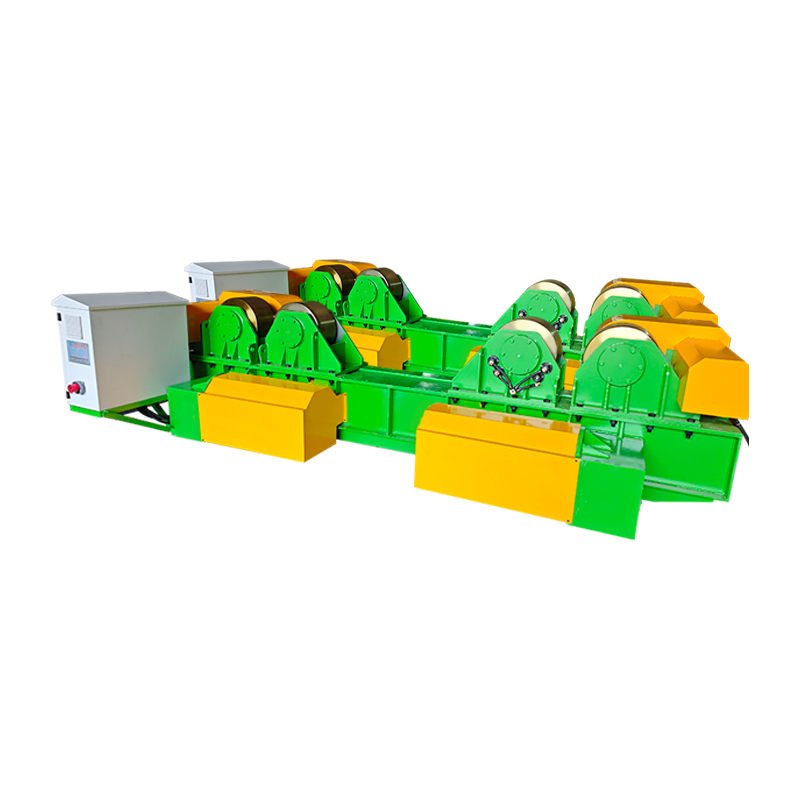
3. Rotator rur (zestaw rolek / pozycjoner rolek)
Obrotniki rur — zwane także pozycjonerami rolkowymi lub zestawami rolek rurowych — podtrzymują i obracają rury i zbiorniki ciśnieniowe o dużej średnicy na napędzanych rolkach gumowych lub stalowych, obsługując średnice od 150 mm do 3000 mm lub większe. W przeciwieństwie do pozycjonerów uchwytowych, które chwytają koniec rury, pozycjonery rolkowe podtrzymują rurę wzdłuż jej zewnętrznej powierzchni, dzięki czemu nadają się do bardzo długich lub bardzo ciężkich odcinków rur, których nie można podnieść z wrzeciennika. Pozycjonery rolkowe są standardowym narzędziem do wytwarzania szpul rurociągów i spawania obwodowego zbiorników ciśnieniowych.
4. Pozycjoner do spawania orbitalnego rur
Pozycjoner do spawania orbitalnego mocuje się na zewnątrz nieruchomej rury i obraca palnik spawalniczy wokół obwodu rury, co czyni go właściwym rozwiązaniem, gdy samej rury nie można przesunąć. Pozycjonery orbitalne są szeroko stosowane w rurociągach ze stali nierdzewnej farmaceutycznej, półprzewodnikowej i spożywczej, gdzie rury są już zainstalowane w systemach procesowych. Umożliwiają uzyskanie wysoce powtarzalnych spoin o jakości kodowej przy minimalnej interwencji człowieka, z powtarzalnością spoin do spoin lepszą niż odchylenie położenia palnika wynoszące 0,1 mm.
5. Pozycjoner zintegrowany z manipulatorem
Pozycjoner do spawania rur zintegrowany z manipulatorem łączy manipulator kolumny spawalniczej i wysięgnika ze zsynchronizowanym pozycjonerem wrzeciennika i konika, tworząc w pełni zautomatyzowaną celę spawalniczą obsługiwaną przez jednego operatora. Manipulator ustawia palnik spawalniczy na właściwej wysokości i w odpowiednim odstępie, podczas gdy pozycjoner obraca rurę. Obie osie są synchronizowane za pomocą sterownika CNC, dzięki czemu prędkość przesuwu po powierzchni przedmiotu obrabianego jest stała niezależnie od średnicy rury. Taka konfiguracja jest standardem w zakładach produkujących szpule rur na dużą skalę i przy budowie modułów platform morskich.
Porównanie typów pozycjonerów do spawania rur: który z nich pasuje do Twojego zastosowania?
Dopasowanie typu ustawnika do zastosowania jest najważniejszą decyzją dotyczącą wyboru — pozycjoner o słabej mocy lub źle skonfigurowany powoduje poślizg przedmiotu obrabianego, nierówny obrót i pogorszenie jakości spoiny, co neguje całą korzyść w zakresie wydajności.
| Wpisz | Zakres średnicy zewnętrznej rury | Maksymalne obciążenie | Możliwość pochylenia | Rura musi być ruchoma? | Najlepsza aplikacja |
| Wrzeciennik-Konik | 50–1200 mm | 500–20 000 kg | Opcjonalnie (0–90 stopni) | Tak | Zakład produkcyjny; długie szpule rurowe |
| Gramofon | 50–600 mm | 50–5 000 kg | Tak (0–135 deg) | Tak | Krótkie szpule; spoiny rura-kołnierz |
| Rotator rur (rolki) | 150–3 000 mm | 1 000–200 000 kg | Nie | Tak | Naczynia o dużej średnicy; długie biegi |
| Pozycjoner orbitalny | 6–300 mm (typowo) | Nie dotyczy (latarka obraca się) | Nie dotyczy | Nie (pipe is fixed) | Zainstalowane rurociągi; higieniczne rurki |
| Zintegrowany manipulator | 100–1500 mm | 500–30 000 kg | Tak (CNC-controlled) | Tak | Zautomatyzowane komórki o dużej objętości |
Tabela 1: Porównanie typów pozycjonerów do spawania rur według przydatności zastosowania. Źródła: Kodeks spawania strukturalnego AWS D1.1; specyfikacje techniczne producenta; Międzynarodowe Stowarzyszenie Producentów i Producentów.
Dlaczego pozycjoner do spawania rur radykalnie poprawia jakość i produktywność spawania
Podstawową zaletą pozycjonera do spawania rur jest konwersja najcięższych pozycji spawania (nad głową 6G, pionowo 5G) w najłatwiejszą i najbardziej produktywną pozycję (płaska 1G / walcowana) dla każdego cala obwodu złącza. Ta pojedyncza zmiana przekłada się na wymierne ulepszenia w zakresie wszystkich kluczowych wskaźników produkcji.
Szybkość osadzania i prędkość podróży
Spawanie w pozycji płaskiej umożliwia znacznie wyższe prędkości podawania drutu i ustawienia natężenia prądu niż w przypadku pozycji nad głową lub w pozycji pionowej, bezpośrednio zwiększając szybkość osadzania metalu. W przypadku spawania GMAW (MIG) szybkość stapiania w pozycji płaskiej może sięgać 6–9 kg/h w porównaniu z 2–4 kg/h w pozycji pionowej i 1,5–3 kg/h w pozycji nad głową (źródło: Lincoln Electric Welding Procedura Guide, 2024). Użycie pozycjonera do spawania rur w celu rozwałkowania wszystkich spoin na płasko może zatem zwiększyć wydajność produkcji rur ponad dwukrotnie na godzinę spawacza.
Redukcja wad spoin
Spoiny rur walcowanych za pomocą pozycjonera konsekwentnie wykazują niższą porowatość, brak wtopienia i współczynnik defektów podcięć niż ręczne spoiny we wszystkich pozycjach tego samego połączenia. Badanie opublikowane w Dziennik procesów produkcyjnych (2023) porównując spawanie 5G w pozycji stałej ze spawaniem 1G na rurze API 5L klasy X65 za pomocą walcowanego pozycjonera:
- Stopień porowatości: 5G stałe = 2,4%; walcowane na pozycjonerze = 0,4% (redukcja 83%)
- Incydenty związane z brakiem fuzji: 5G stałe = 1 na 4 stawy; walcowane na pozycjonerze = 1 na 22 złącza
- Wskaźnik akceptacji radiograficznej (wg ASME B31.3): 5G stałe = 88%; walcowane na pozycjonerze = 98,5%
- Koszt przeróbki na złącze: 5G stałe = średnio 340 USD; walcowane na pozycjonerze = średnio 48 USD
Ergonomia spawacza i redukcja zmęczenia
Wyeliminowanie spawania nad głową i w niewygodnej pozycji znacznie zmniejsza obciążenie układu mięśniowo-szkieletowego i zmęczenie spawacza, bezpośrednio wydłużając produktywny czas spawania na zmianę. Spawanie łukowe nad głową powoduje narażenie twarzy i szyi spawacza na promieniowanie UV, wymaga ciągłego uniesienia ramion powyżej wysokości ramion i powoduje powstawanie odprysków spadających w stronę spawacza. Wytyczne OSHA dotyczące ergonomii uznają je za istotne czynniki ryzyka obrażeń. Spawacz wyposażony w pozycjoner zazwyczaj utrzymuje wygodną postawę siedzącą lub stojącą z palnikiem na wysokości łokci przez całą zmianę, co pozwala na bardziej spójną technikę i niższy poziom błędów w ostatnich godzinach pracy.
Kluczowe dane techniczne, które należy uwzględnić przy wyborze pozycjonera do spawania rur
Siedem specyfikacji technicznych określa, czy pozycjoner do spawania rur będzie działał niezawodnie w konkretnym zastosowaniu — niedostateczna specyfikacja któregokolwiek z nich powoduje problemy, których naprawienie po zakupie jest trudne i kosztowne.
| Specyfikacja | Co to znaczy | Ryzyko niedowymiarowania | Zalecany margines bezpieczeństwa |
| Nośność (kg) | Maksymalna masa detalu łącznie z osprzętem | Przeciążenie silnika, poślizg uchwytu, awaria skrzyni biegów | Szybkość przy 150% maksymalnego oczekiwanego obciążenia |
| Średnica uchwytu / płyty czołowej (mm) | Maksymalna średnica zewnętrzna rury, którą można uchwycić | Niemożność uchwycenia rury; obciążenie ekscentryczne | Wybierz 20% większą niż maksymalna średnica zewnętrzna rury |
| Zakres prędkości (obr/min) | Minimalna do maksymalnej prędkość obrotowa | Nie można dopasować wymaganej prędkości jazdy | Sprawdź względem obliczonych obrotów dla wszystkich rozmiarów rur |
| Moment obrotowy wrzeciona (N-m) | Siła obrotowa, jaką może wytrzymać silnik | Zablokowanie pod mimośrodowym lub dużym obciążeniem | Uwzględnij mimośród w obliczeniach momentu obrotowego |
| Zakres pochylenia (stopnie) | Kąt osi obrotu od poziomu | Nie można uzyskać dostępu do pozycji zaokrąglenia kołnierza | Minimum 90 stopni dla pełnej elastyczności |
| Stabilność prędkości (%) | Zmiany prędkości obrotowej pod obciążeniem | Nierówna szerokość i penetracja ściegu spoiny | Wymagają mniej niż 1% zmiany prędkości |
| Otwór przelotowy (wrzeciono drążone) | Otwór przez środek wrzeciona | Nie można przepuścić gazu czyszczącego ani przewodów | Niezbędny w przypadku metali nierdzewnych/reaktywnych |
Tabela 2: Najważniejsze specyfikacje pozycjonera do spawania rur i wskazówki dotyczące wyboru. Źródła: Standard pozycjonera spawalniczego AWS C4.1; ASME BPVC Sekcja IX; wytyczne producenta dotyczące inżynierii aplikacji.
Jakie korzyści przy różnych procesach spawania daje pozycjoner do spawania rur
Zastosowanie pozycjonera przynosi korzyści w każdym procesie spawania łukowego, ale wielkość ulepszeń różni się znacznie w zależności od procesu — najwięcej zyskuje na spawaniu łukiem krytym (SAW), ponieważ fizycznie niemożliwe jest wykonywanie SAW w pozycji innej niż płaska.
- Spawanie łukiem krytym (SAW) — SAW wymaga położenia płaskiego jako warunku bezwzględnego; ziarnisty strumień nie może pozostać na miejscu na pochyłych lub pionowych powierzchniach. Pozycjoner do spawania rur nie jest zatem opcjonalny w przypadku SAW on Pipe — jest to warunek techniczny. SAW na rurze walcowanej za pomocą pozycjonera osiąga szybkość osadzania na poziomie 10–20 kg/h, co czyni ją najbardziej produktywną metodą spawania rur dostępną dla grubości ścianek powyżej 12 mm.
- Spawanie metodą GMAW/MIG — Najpopularniejszy proces stosowany w przypadku pozycjonerów spawania rur w zakładach produkcyjnych. Trybu przenoszenia natrysku (najbardziej produktywny wariant GMAW) można używać tylko w pozycjach płaskich i poziomych; pozycjoner umożliwia przeniesienie sprayu na cały obwód złącza rurowego. Poprawa produktywności w stosunku do zwarcia stacjonarnego GMAW: zazwyczaj 60–120%.
- Spawanie metodą GTAW/TIG — Stosowany do warstw graniowych na rurach ze stali nierdzewnej, chromowo-molibdenowej i stopów egzotycznych, gdzie wymagana jest jakość radiograficzna. Pozycjoner umożliwia spawaczowi utrzymanie stałego kąta jeziorka i palnika na górze rury (pozycja na godzinie 12), gdzie przyciąganie grawitacyjne jeziorka spawalniczego jest najkorzystniejsze, poprawiając jakość ściegu graniowego i zmniejszając ryzyko przepalenia.
- FCAW (spawanie łukowe drutem proszkowym) — Zastosowanie pozycjonera eliminuje potrzebę stosowania bezgazowych (samoosłonowych) elektrod FCAW na złączach rur, umożliwiając stosowanie wyższej jakości wariantów FCAW w osłonie gazowej na całym obwodzie złącza. FCAW w osłonie gazowej wytwarza mniej odprysków i lepsze właściwości mechaniczne niż alternatywy samoosłonowe.
- SMAW (kijowy / ręczny łuk metalowy) — Nawet spawanie metodą otuloną przynosi znaczne korzyści dzięki zastosowaniu pozycjonera. Technika tkania ściegów w pozycji płaskiej stale przewyższa górne koraliki podłużnicowe pod względem równomierności osadzania, a straty na końcówkach elektrod (zwykle 15–20% w pozycji górnej) są zmniejszone do mniej niż 5% w pozycji płaskiej.
Pozycjoner do spawania rur a ręczne spawanie we wszystkich pozycjach: szczegółowe porównanie
Różnica w produktywności i jakości pomiędzy spawaniem rur wspomaganym przez pozycjoner a ręcznym spawaniem rur we wszystkich pozycjach jest na tyle znaczna, że w większości środowisk produkcyjnych zapewnia pełny zwrot z inwestycji w pozycjoner w ciągu 3–9 miesięcy.
| Metryczne | Pozycjoner do spawania rur | Ręczne spawanie we wszystkich pozycjach |
| Wymóg pozycjonowania spawacza | Stacjonarne; latarka trzymana w jednej pozycji | Spawacz musi stale poruszać się wokół złącza |
| Napotkane pozycje spawania | Tylko mieszkanie (1G/PA) | Wszystkie pozycje (1G do 6G) |
| Szybkość osadzania GMAW | 6–9 kg/godz | 1,5–4 kg/godz |
| Wydajność czasu włączenia łuku | 65–80% | 25–45% |
| Wskaźnik akceptacji radiograficznej | 97–99% | 82–92% |
| Wymagane uprawnienia spawacza | Tylko 1G / pozycja płaska | Certyfikat 6G (wszystkie pozycje). |
| Ergonomiczne ryzyko obrażeń | Niski (wygodna pozycja stojąca/siedząca) | Wysoka (nad głową, w klęczkach, w ciasnych pozycjach) |
| Skalowalność dzięki automatyzacji | Bezpośrednio integruje się z ramieniem/manipulatorem robota | Niet scalable without full re-engineering |
| Koszt kapitału | 3 000–150 000 USD w zależności od pojemności | Zerowy koszt sprzętu; wyższe koszty pracy |
Tabela 3: Porównanie pozycjonera do spawania rur i ręcznego spawania we wszystkich pozycjach. Źródła: Podręcznik spawania AWS, tom. 2; Badania produktywności Miller Electric 2024; Dane inżynieryjne aplikacji ESAB.
W jakich branżach najszerzej stosowane są pozycjonery do spawania rur?
Pozycjonery do spawania rur są niezbędne w każdej branży, w której jakość połączeń rurowych, produktywność i zgodność z przepisami mają kluczowe znaczenie. Następujące sektory reprezentują rynki pierwotne:
- Ropa naftowa i gaz (wydobycie i środkowy strumień) — Produkcja szpul rurociągów do systemów zbierających, rurociągów przesyłowych i platform morskich. Wymagania norm API 1104 i ASME B31.4/B31.8 oznaczają, że każda spoina musi przejść kontrolę radiograficzną lub AUT. Stosowanie pozycjonerów jest standardową praktyką we wszystkich głównych zakładach produkujących rury. Globalny rynek budowy rurociągów wyceniono w 2024 roku na 9,2 miliarda dolarów (Źródło: GlobalData, 2025).
- Budownictwo Petrochemiczne i Rafineryjne — Rurociągi procesowe ze stali chromowo-molibdenowej (P91, P22) i austenitycznej stali nierdzewnej wymagają przejść graniowych metodą GTAW i przejść wypełniających GTAW lub GMAW zgodnie z ASME B31.3. Spawanie walcowane za pomocą pozycjonera z wspomaganiem gazem płuczącym (umożliwiane przez pozycjonery z wydrążonym wrzecionem) jest wymaganą techniką w przypadku stopień ze stali nierdzewnej o jakości radiograficznej.
- Wytwarzanie energii — Rury kotłowe, kolektory pary i rurociągi wlotowe turbiny ze stopów chromu, molibdenu i niklu. Wymagania sekcji I ASME dotyczące kotłów i zbiorników ciśnieniowych (BPVC) oznaczają zerową tolerancję dla wad spawalniczych; użycie pozycjonera jest warunkiem wstępnym zapewnienia jakości w większości specyfikacji konstrukcyjnych elektrowni.
- Przemysł stoczniowy i produkcja offshore — Systemy rurociągów do napędu, gaszenia pożaru, balastów i hydrauliki. Platformy offshore wymagają produkcji dużych ilości szpul rur ze stopów zgodnie z normami DNVGL-ST-F101 i AWS D1.1. Pozycjonery rolkowe obsługują odcinki rur o dużej średnicy, typowe dla modułów górnych.
- Żywność, napoje i farmaceutyka — Higieniczne rurociągi procesowe ze stali nierdzewnej (316L, 316Ti) do systemów CIP/SIP. Pozycjonery do spawania orbitalnego rur są obowiązkowe w przypadku połączeń, które muszą spełniać normy sanitarne 3-A lub wymagania dotyczące wykończenia powierzchni ASME BPE (sprzęt do bioprocesu), gdzie wewnętrzne profile ściegów spoiny są równie ściśle kontrolowane, jak wymiary zewnętrzne.
Często zadawane pytania dotyczące pozycjonerów do spawania rur
P1: Jakiego rozmiaru pozycjonera do spawania rur potrzebuję?
Wybierz pozycjoner o nośności wynoszącej co najmniej 150% najcięższego oczekiwanego ciężaru przedmiotu obrabianego oraz o średnicy uchwytu lub rolki, która wygodnie dopasuje się do maksymalnej średnicy zewnętrznej rury. Obliczając obciążenie, należy zawsze uwzględnić ciężar wszelkich osprzętów, narzędzi do wyrównywania lub pierścieni podkładowych spoiny przymocowanych do rury. W przypadku obciążeń mimośrodowych (takich jak zespół rurowy z dużą króćcem lub przyłączem odgałęzionym po jednej stronie) należy obliczyć moment mimośrodowy i porównać go z momentem znamionowym ustawnika, który jest zwykle publikowany oddzielnie od obciążenia podstawowego. W razie wątpliwości należy zwiększyć rozmiar – przewymiarowany pozycjoner działa pod mniejszym obciążeniem i ma dłuższą żywotność.
P2: Czy pozycjonera do spawania rur można używać do spawania zautomatyzowanego lub zrobotyzowanego?
Tak — pozycjonery do spawania rur stanowią podstawowy element zrobotyzowanych stanowisk spawalniczych i zostały specjalnie zaprojektowane do przyjmowania sygnałów synchronizacji ze sterowników robotów i systemów spawalniczych CNC. W zsynchronizowanej zrobotyzowanej celi spawalniczej sterownik robota wysyła polecenie prędkości do serwonapędu pozycjonera, który reguluje prędkość obrotową w czasie rzeczywistym, aby utrzymać stałą prędkość przesuwu łuku w miarę postępu spawania. Interfejsy komunikacyjne obejmują analogowe 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT i DeviceNet, w zależności od generacji pozycjonera i robota. Integracja ta eliminuje potrzebę podążania przez robota złożonymi ścieżkami łukowymi na obwodzie rury, radykalnie upraszczając program robota i poprawiając dokładność ścieżki.
P3: W jaki sposób pozycjoner do spawania rur wpływa na wymagania kwalifikacyjne spawacza?
Korzystanie z pozycjonera do spawania rur zmniejsza wymagane kwalifikacje spawacza z wszystkich pozycji (6G lub 6GR) do tylko pozycji płaskiej (1G), co znacznie poszerza pulę wykwalifikowanych spawaczy dostępnych do pracy. Zgodnie z AWS D1.1 i ASME Sekcja IX, kwalifikacja spawacza rur 6G jest najwyższym certyfikatem, obejmującym wszystkie stanowiska i kwalifikującym spawacza do praktycznie każdej geometrii spoiny rowkowej. Wymaga znacznej praktyki i zapewnia wyższą płacę. Do prac na walcach z pozycjonerem wystarcza kwalifikacja 1G, którą może uzyskać mniej doświadczony spawacz. Na rynkach pracy, gdzie brakuje spawaczy z certyfikatem 6G, zastosowanie pozycjonerów bezpośrednio rozwiązuje wąskie gardło w zakresie siły roboczej.
P4: Jaka jest różnica pomiędzy pozycjonerem do spawania rur a rotatorem rur?
Pozycjoner do spawania rur chwyta rurę za jeden lub oba końce i obraca ją z wrzeciennika, natomiast rotator rury podtrzymuje rurę zewnętrznie na napędzanych rolkach wzdłuż jej zewnętrznej powierzchni. Kluczową różnicą funkcjonalną jest sposób chwytania: pozycjoner wymaga dostępu do końca rury w celu zamontowania uchwytu, natomiast rotator rolkowy może podpierać i obracać odcinki rur o dowolnej długości bez dostępu do końca. Rotatory rolkowe są preferowane w przypadku bardzo dużych lub ciężkich rur (o średnicy zewnętrznej powyżej 500 mm), długich odcinków (powyżej 6 metrów) i zbiorników ciśnieniowych, gdzie dostęp końcowy jest ograniczony geometrią zbiornika. Pozycjonery wrzeciennika-konika zapewniają bardziej precyzyjną kontrolę obrotu i mogą kompensować przechylenie, dzięki czemu lepiej nadają się do precyzyjnych prac o mniejszej średnicy.
P5: Jak konserwować pozycjoner do spawania rur?
Do najważniejszych zadań konserwacyjnych pozycjonera do spawania rur należy smarowanie skrzyni biegów, kontrola i czyszczenie szczęk uchwytu, kontrola elektroniki silnika i napędu oraz kontrola kabla uziemiającego. Olej w skrzyni biegów należy wymieniać co 2000 godzin pracy lub co roku, w zależności od tego, co nastąpi wcześniej, stosując lepkość oleju określoną przez producenta (zazwyczaj olej przekładniowy ISO VG 220). W szczękach uchwytu gromadzą się odpryski i kamień, które zmniejszają siłę chwytania — należy je czyścić, a ząbki szczęk sprawdzać pod kątem zużycia co 500 godzin. Kabel masowy (przewodzący prąd spawania przez ustawnik z powrotem do źródła prądu spawania) powinien być sprawdzany co tydzień pod kątem uszkodzeń izolacji; przerwany powrót uziemienia wymusza prąd spawania przez łożyska skrzyni biegów, powodując szybką awarię łożysk.
P6: Co to jest pozycjoner do spawania rur z pustym wrzecionem i kiedy jest konieczny?
Pozycjoner z wydrążonym wrzecionem ma otwór przechodzący przez środek obrotowego wrzeciona wrzeciona, dzięki czemu węże gazu płuczącego, kable elektryczne lub linie danych mogą przechodzić przez oś obrotu bez splątania. Ta cecha jest niezbędna podczas spawania stali nierdzewnej, tytanu, stali nierdzewnej duplex lub rur z metalu reaktywnego, gdzie tylna strona spoiny graniowej musi być chroniona przed zanieczyszczeniem tlenem atmosferycznym za pomocą gazu płuczącego argonem lub azotem. Bez wydrążonego wrzeciona wąż gazu płuczącego owija się wokół zewnętrznej części uchwytu obrotowego i splata się w ciągu kilku obrotów, ograniczając pozycjoner do spawania na częściowym obwodzie lub wymagając ręcznego zarządzania wężem – w obu przypadkach mija się to z celem stosowania pozycjonera. Do spawania rur ze stali węglowej bez konieczności płukania wstecznego odpowiednie i tańsze jest solidne wrzeciono.
Wniosek: odpowiedni pozycjoner spawania rur zmienia ekonomikę produkcji
Pozycjoner do spawania rur nie jest wygodnym akcesorium — to mnożnik wydajności i jakości, który zmienia ekonomiczne podstawy produkcji rur. Przekształcając każdą spoinę na złączu rurowym w spoinę o położeniu płaskim, niezależnie od orientacji złącza, pozycjoner umożliwia wyższą szybkość osadzania, mniejszą liczbę defektów, spełnienie wymagań dotyczących mniej wyspecjalizowanych spawaczy oraz bezpośrednią integrację z zautomatyzowanymi systemami spawalniczymi. Wybór pomiędzy pozycjonerem wrzeciennika i konika, stołem obrotowym, rotatorem rolkowym, systemem orbitalnym lub komórką zintegrowaną z manipulatorem zależy całkowicie od konkretnego zakresu średnic rur, typów połączeń, wielkości produkcji i ambicji w zakresie automatyzacji.
Dane są jednoznaczne: zakłady produkcyjne, które systematycznie korzystają z pozycjonerów do spawania rur, osiągają o 40–65% wyższą produktywność spawaczy, o 55–83% mniej wad spoin i współczynnik akceptacji radiograficznej powyżej 97% — wyniki, którym ręczne spawanie we wszystkich pozycjach nie jest w stanie wiarygodnie dorównać. W przypadku każdej operacji polegającej na spawaniu więcej niż kilku połączeń rur dziennie, zwrot z inwestycji w pozycjoner do spawania rur jest jedną z najwyraźniejszych decyzji dotyczących inwestycji kapitałowych w branży produkcyjnej.