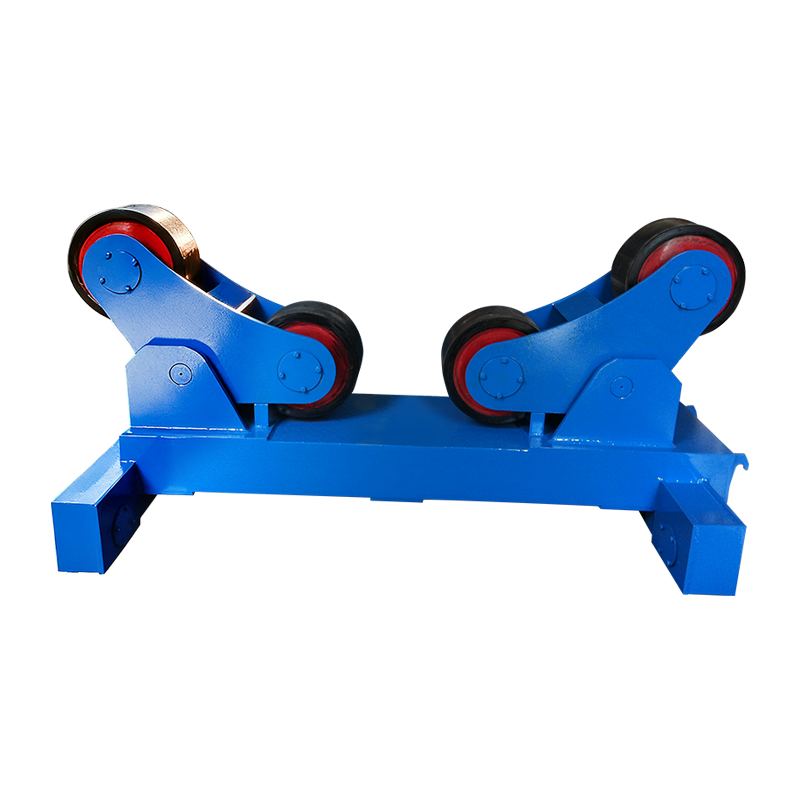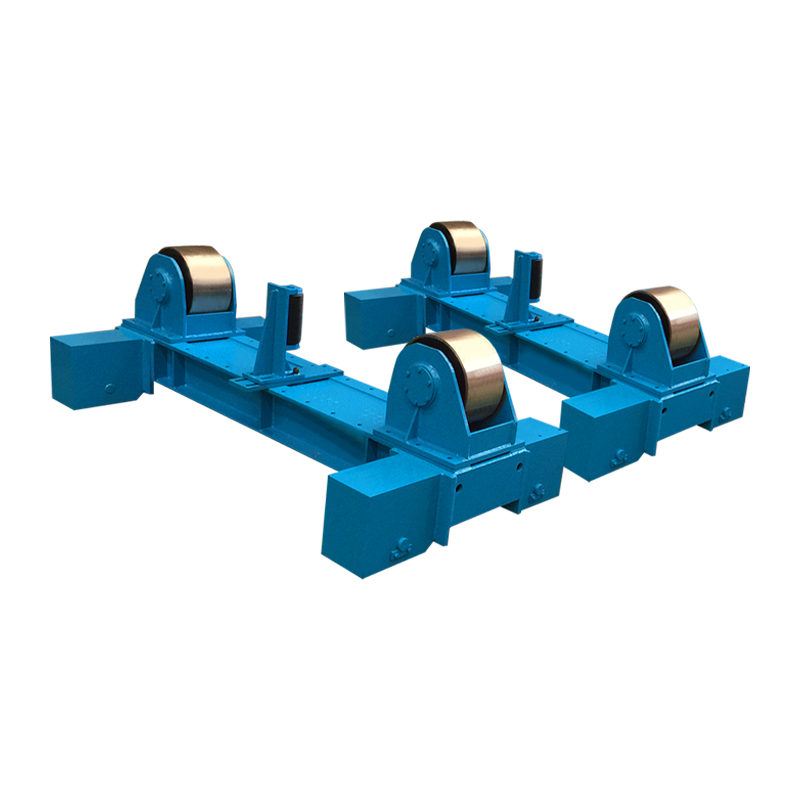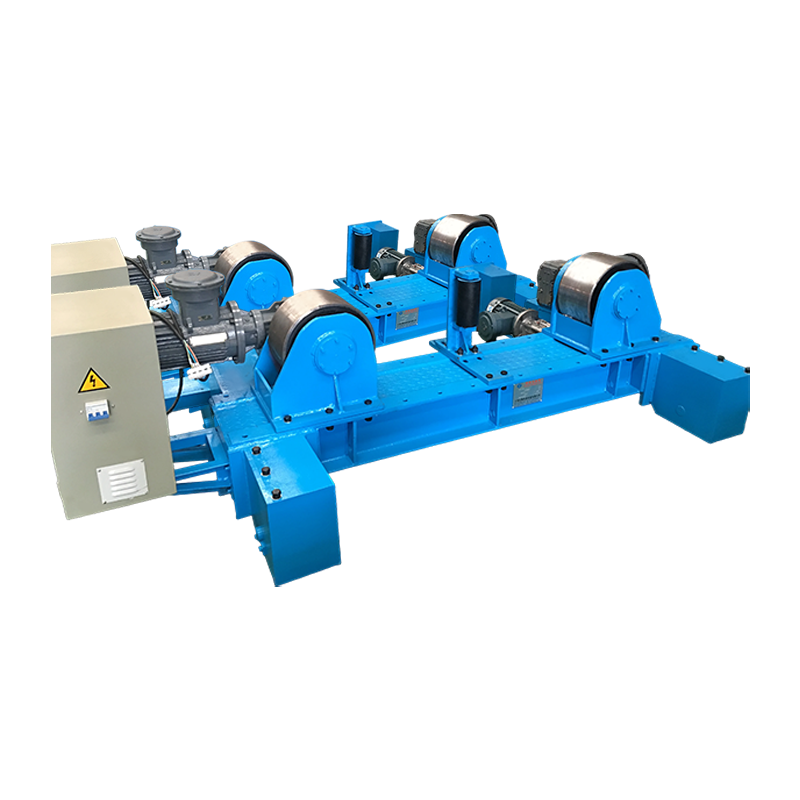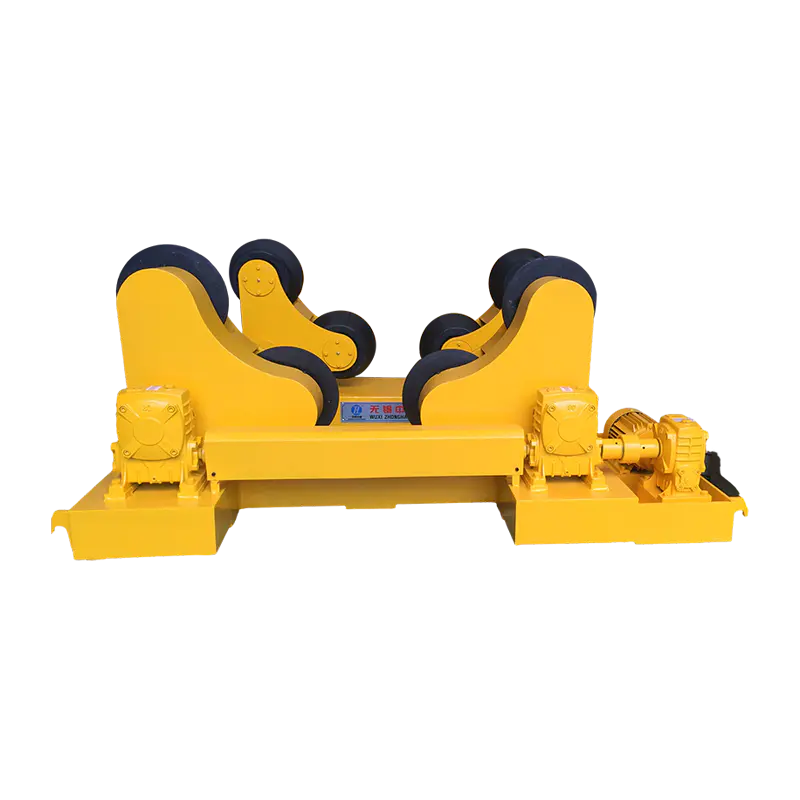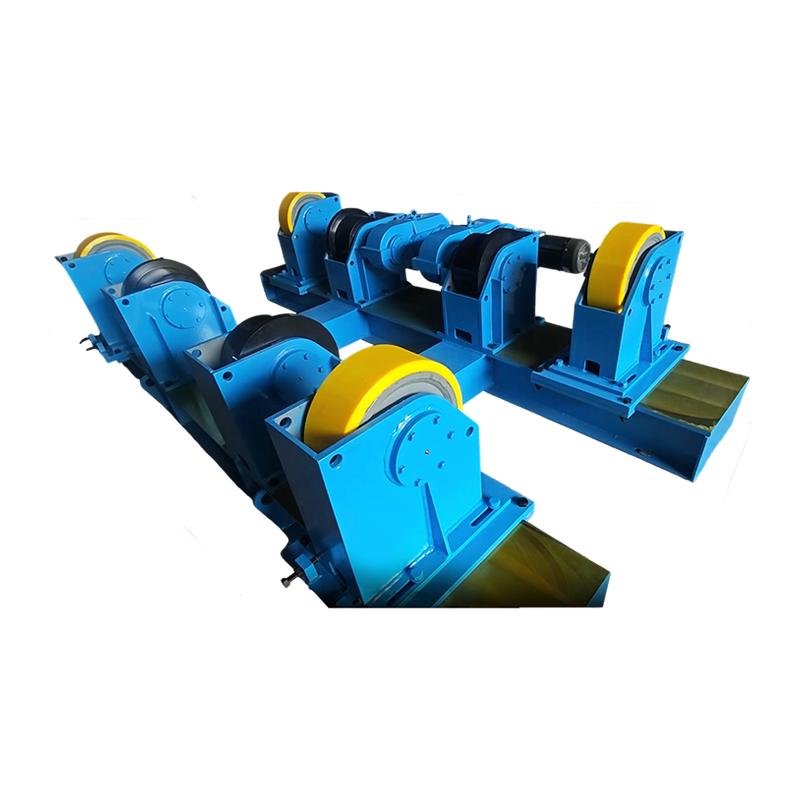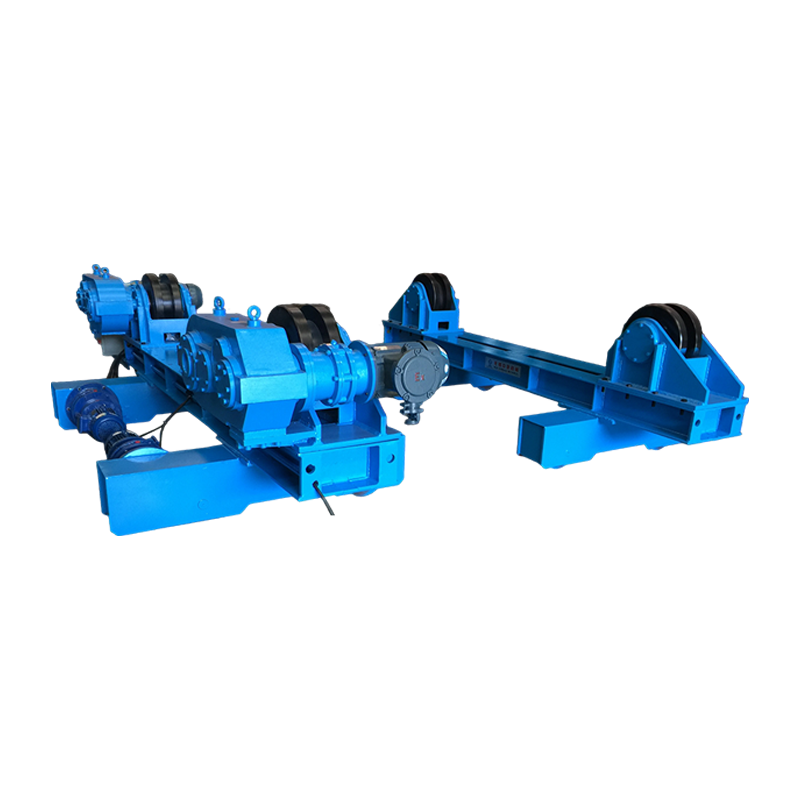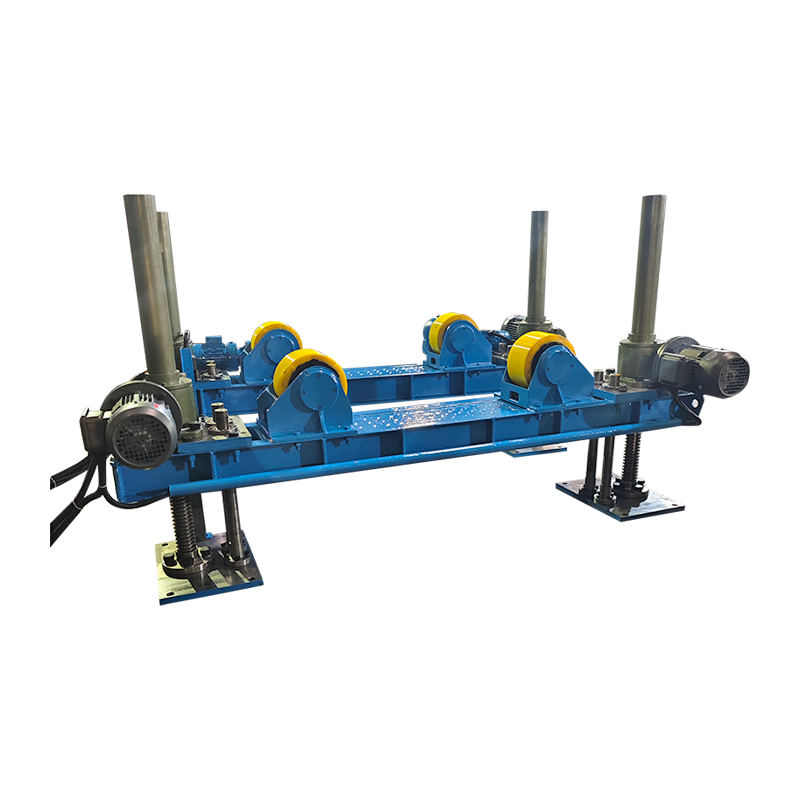
A rotator spawalniczy to pozycjoner przemysłowy, który podtrzymuje i stale obraca cylindryczne lub okrągłe elementy obrabiane – takie jak rury, zbiorniki ciśnieniowe, zbiorniki i kotły – z kontrolowaną prędkością podczas procesu spawania. Poprawia jakość i produktywność spoin poprzez umożliwienie automatyczne zgrzewanie obwodowe w pozycji płaskiej (1G). eliminując potrzebę zmiany pozycji spawacza wokół nieruchomej części. Pokazują to badania przeprowadzone w zakładach zajmujących się produkcją ciężkich materiałów rotatory spawalnicze skracają czas ręcznego przestawiania o 40–60% i poprawiają konsystencję ściegu w porównaniu ze spawaniem w ustalonej pozycji, jednocześnie zmniejszając zmęczenie spawacza podczas długich szwów obwodowych. W przypadku każdego zakładu produkcyjnego obsługującego cylindryczne elementy spawane o średnicy powyżej 200 mm: a rotator spawalniczy to jedna z najbardziej zwrotnych inwestycji w sprzęt dostępnych na rynku.
Co to jest rotator spawalniczy? Definicja, komponenty i sposób działania
Rotator spawalniczy składa się z dwóch lub więcej zespołów rolek zamontowanych na sztywnej ramie, które podtrzymują cylindryczny przedmiot obrabiany i obracają go z precyzyjnie kontrolowaną prędkością, podczas gdy palnik spawalniczy lub głowica pozostaje nieruchoma nad lub obok złącza. Zamiast przesuwać sprzęt spawalniczy wokół części, rotator przesuwa część poza punkt spawania — to zasadnicza zmiana w podejściu, która umożliwia stały kąt palnika, stałą prędkość przesuwu i stałe doprowadzanie ciepła na całym obwodzie.
Trzy podstawowe elementy każdego rotator spawalniczy systemu to:
- Jednostka napędowa: Zawiera napędzane silnikiem rolki napędzane silnikiem elektrycznym i skrzynią biegów. Jednostka napędowa steruje prędkością obrotową, zwykle w zakresie od 0,1 do 1 obr./min w modelach przemysłowych i jest podłączony do regulatora prędkości w celu precyzyjnej regulacji.
- Jednostka napinająca: Pasywny zespół rolek podtrzymujący dalszy koniec przedmiotu obrabianego. Podąża za obrotem napędzanym przez jednostkę napędową i ma regulowaną szerokość, aby dostosować się do różnych średnic rur lub zbiorników.
- Panel sterowania / PLC: Reguluje prędkość obrotową, kierunek, start/stop, a w zaawansowanych modelach synchronizację ze źródłem prądu spawania w celu uzyskania w pełni zautomatyzowanych cykli spawania obwodowego.
Obrabiany przedmiot spoczywa w rowku V lub kołysce o płaskiej powierzchni utworzonej przez pary rolek. Kąt i rozstaw rolek określają zakres średnicy styku, jaki może pomieścić rotator. Najbardziej standardowe przemysłowe rotator spawalniczys średnica uchwytu od 100 mm do 3500 mm , z modelami do dużych obciążeń o długości do 6000 mm i więcej, do produkcji dużych statków.
Rodzaje rotatorów spawalniczych: który projekt pasuje do Twojego zastosowania?
Istnieją cztery główne typy rotatorów spawalniczych , każdy dostosowany do różnych nośności, geometrii przedmiotu obrabianego i poziomu automatyzacji. Wybór niewłaściwego typu jest najczęstszym i kosztownym błędem specyfikacji w konfiguracji warsztatu produkcyjnego.
1. Konwencjonalny rotator spawalniczy (rolki o stałym kącie)
Konwencjonalny rotator spawalniczy wykorzystuje stałe ramy rolek z kątem V i jest najczęściej stosowanym typem w ogólnej produkcji rur i zbiorników. Zarówno rama napędu, jak i koła napinającego są ustawione pod stałym kątem — zwykle 30° lub 45° — tworząc stabilne kołyskę dla okrągłych przedmiotów. Rozstaw rolek reguluje się ręcznie poprzez przesuwanie ramek po szynie bazowej w celu zmiany obsługiwanej średnicy. Nośność waha się od Od 1 tony do ponad 3000 ton na parę. Taka konstrukcja jest najbardziej opłacalna w przypadku obiektów pracujących ze stałymi, standardowymi średnicami rur.
2. Samonastawny rotator spawalniczy (rolki samonastawne)
Samoregulujące rotatory spawalnicze automatycznie dopasowują kąt rolek do średnicy przedmiotu obrabianego, eliminując ręczne przemieszczanie ramy. Każdy zespół rolek wykorzystuje obrotową ramę, która otwiera się lub zamyka pod ciężarem przedmiotu obrabianego, utrzymując optymalny kąt styku w szerokim zakresie średnic – zazwyczaj 150 mm do 3000 mm — bez ręcznej regulacji. To znacznie skraca czas konfiguracji, gdy warsztat w ciągu dnia obsługuje rury o różnych średnicach. Konstrukcja samonastawna rozkłada obciążenie bardziej równomiernie na powierzchni rolek, zmniejszając miejscowe zużycie rolek.
3. Rolki obrotowe z możliwością spawania głowicy zbiornika
Wytrzymałe walce obrotowe przeznaczone do produkcji zbiorników ciśnieniowych i zbiorników magazynowych są zbudowane tak, aby wytrzymać zarówno operacje spawania cylindrycznego płaszcza, jak i pokrywy końcowej (głowicy). Jednostki te są wyposażone w rolki gumowe lub poliuretanowe o szerokiej powierzchni czołowej, które zapewniają niepowodującą uszkodzeń powierzchnię wykończonych lub powlekanych zbiorników, a także napędy o zredukowanej przekładni, zdolne do utrzymywania bardzo niskich, precyzyjnych prędkości obrotowych — tak niskich jak 0,01 obr./min — do grubościennych przejść spawania łukiem krytym (SAW).
4. Zmotoryzowany rotator spawalniczy z integracją CNC / PLC
Zintegrowane CNC rotatory spawalnicze synchronizują prędkość obrotową przedmiotu obrabianego bezpośrednio z prędkością podawania drutu spawalniczego, prędkością przesuwu i parametrami źródła prądu, zapewniając w pełni zautomatyzowane przejścia spoiny obwodowej. Systemy te są wykorzystywane w produkcji szpul rurowych na dużą skalę, budowie platform morskich i zautomatyzowanej produkcji zbiorników ciśnieniowych. Dokładność synchronizacji prędkości ±0,5% zapewnia stały dopływ ciepła na jednostkę długości – ma to kluczowe znaczenie w przypadku zgodnych z normami spoin elementów poddawanych ciśnieniu zgodnie z normami ASME, EN 13480 lub ISO 15614.
Porównanie typów rotatorów spawalniczych
| Wpisz | Zakres średnic | Ładowność | Czas konfiguracji | Poziom automatyzacji | Najlepsza aplikacja |
| Konwencjonalne | 100 mm – 3500 mm | 1 – 1000 ton | Ręczny (10–20 min) | Podstawowe | Standardowa rura, stałe średnice |
| Samoregulacja | 150 mm – 3000 mm | 1 – 300 t | Automatyczny (<2 min) | Umiarkowane | Szpule rurowe o różnej średnicy |
| Rolki tokarskie o dużej wytrzymałości | 500 mm – 6000 mm | 10 – 2000 t | Instrukcja (różne) | Podstawowe to Moderate | Zbiorniki ciśnieniowe, zbiorniki magazynowe |
| Zintegrowany CNC/PLC | 100 mm – 4000 mm | 1 – 500 t | Zaprogramowany (<5 min) | Pełna automatyzacja | Spoiny o dużej objętości, zgodne z normami |
Podpis: Porównanie czterech głównych typów rotatorów spawalniczych pod względem zakresu średnic, nośności, czasu konfiguracji, poziomu automatyzacji i podstawowego zastosowania przemysłowego.
Kluczowe dane techniczne, które należy uwzględnić przy wyborze rotatora spawalniczego
Nośność i zakres średnic to dwie specyfikacje, które nie podlegają negocjacjom — wszystkie inne cechy są drugorzędne, jeśli rotator nie jest w stanie bezpiecznie utrzymać przedmiotu obrabianego o wymaganym rozmiarze. Oto uporządkowany przewodnik po każdej krytycznej specyfikacji:
Ładowność
Zawsze określaj udźwig rotatora na poziomie co najmniej 1,25 × najcięższego przewidywanego ciężaru przedmiotu obrabianego aby zapewnić margines bezpieczeństwa i uwzględnić obciążenia dynamiczne podczas przyspieszania i zwalniania obrotu. Statek ważący 8 ton wymaga rotatora o wytrzymałości min 10 ton . Przeciążenie rotatora spawalniczego ściska rolki powyżej ich nośności, powoduje ugięcie ramy i grozi katastrofalnym stoczeniem się przedmiotu obrabianego – poważnym zagrożeniem bezpieczeństwa.
Zakres prędkości obrotowej
Prędkość obrotowa musi być dostosowana do procesu spawania i średnicy przedmiotu obrabianego, aby zachować prawidłową prędkość przesuwu łuku na złączu. Wymagane obroty są obliczane w następujący sposób: Prędkość przesuwu (mm/min) ÷ (π × średnica w mm) . Na przykład spawanie rury o średnicy 600 mm przy prędkości przesuwu 400 mm/min wymaga ok 0,21 obr./min . Spawanie łukiem krytym (SAW) na grubych ścianach statków może wymagać zaledwie 0,03–0,08 obr./min ; Może zaistnieć potrzeba przejścia grani TIG na cienkościennych rurach ze stali nierdzewnej 0,5–1,5 obr./min .
Materiał rolkowy
Wybór materiału rolek ma bezpośredni wpływ na ochronę powierzchni przedmiotu obrabianego i żywotność rolek. Rolki stalowe są standardem w niepowlekanych rurach ze stali konstrukcyjnej i zapewniają maksymalną trwałość. W przypadku naczyń powlekanych, malowanych lub polerowanych wymagane są rolki pokryte gumą lub poliuretanem, aby zapobiec uszkodzeniu powierzchni. Rolki poliuretanowe zapewniają również lepszą przyczepność na gładkich powierzchniach, zmniejszając poślizg – szczególnie ważne na ciężkich statkach, gdzie zapotrzebowanie na moment obrotowy jest wysokie. Spodziewaj się wymiany poliuretanowych osłon rolek co roku 12–24 miesiące w ciągłym użytkowaniu produkcyjnym.
Uziemienie prądu spawania
Prąd spawania nie powinien nigdy przepływać przez łożyska wałeczkowe rotatora — powoduje to wżery elektrolityczne w bieżniach łożysk i szybką awarię. Rotatory używane w procesach przenoszących duże natężenie prądu (na przykład SAW przy 600–1200 A) muszą być wyposażone w specjalne szczotki uziemiające na ramie rotatora lub oddzielny zacisk uziemiający do spawania przymocowany bezpośrednio do przedmiotu obrabianego. Wiele rotatorów premium obejmuje zintegrowane szczotki gruntowe które stykają się z powierzchnią przedmiotu obrabianego i zapewniają ścieżkę powrotną o niskim oporze, chroniąc łożyska napędu i koła pasowego.
Zabezpieczenie przed znoszeniem / osiowe
Cylindryczne przedmioty mają tendencję do przemieszczania się osiowego (chodzenia) wzdłuż osi rolki podczas obrotu — zjawisko spowodowane niewielką niewspółosiowością linii środkowych rolek napędowych i napinających. Wysokiej jakości rotatory rozwiązują ten problem poprzez regulację rolek pod kątem (zbieżność rolek napędowych o 1–3°), automatyczne elektroniczne sterowanie zapobiegające znoszeniu lub mechaniczne, osiowe podkładki dociskowe. Niekontrolowany dryft osiowy powoduje odsunięcie złącza spawanego od palnika, powodując powstawanie spoin niecentrycznych i potencjalną kolizję palnika z końcem przedmiotu obrabianego.
Rotator spawalniczy a pozycjoner spawalniczy: jaka jest różnica?
Rotator spawalniczy i pozycjoner spawalniczy manipulują przedmiotami podczas spawania, ale obsługują zasadniczo różne geometrie i wymagania dotyczące ruchu. Mylenie tych dwóch prowadzi do niewłaściwego zastosowania sprzętu — pozycjoner nie może zastąpić rotatora w przypadku długich cylindrycznych zbiorników, a rotator nie może zastąpić pozycjonera w przypadku zespołów kołnierzowych lub asymetrycznych.
| Atrybut | Rotator spawalniczy | Pozycjoner spawalniczy |
| Ruch pierwotny | Ciągły obrót wokół osi poziomej | Obrót pochylenia wokół stałego uchwytu/stołu |
| Kształt przedmiotu obrabianego | Tylko cylindryczne/okrągłe | Dowolny kształt (kołnierze, wsporniki, ramy) |
| Typ złącza spawanego | Szwy obwodowe (popręgowe). | Wszystkie rodzaje połączeń (filetowe, doczołowe, złożone) |
| Maksymalna długość przedmiotu obrabianego | Nieograniczona (wiele jednostek napinających) | Ograniczone przez pojemność wysięgu uchwytu |
| Typowy zakres obciążenia | 1 – 3000 ton | 0,03 – 100 ton |
| Konfiguracja dla długich statków | Dodaj jednostki napinające — bez ograniczeń długości | Niepraktyczne zwis powyżej ~3 m |
| Pozycja spawania osiągnięta | Płaskie / 1G (obwodowe) | W zależności od potrzeb, na płasko, poziomo lub nad głową |
Podpis: Bezpośrednie porównanie rotatorów spawalniczych i pozycjonerów spawalniczych pod względem siedmiu atrybutów w celu wyjaśnienia prawidłowego wyboru sprzętu w oparciu o geometrię przedmiotu obrabianego i typ złącza.
Branże i zastosowania wykorzystujące rotatory spawalnicze
Rotatory spawalnicze są niezbędne w każdej branży produkującej cylindryczne urządzenia nośne, konstrukcyjne lub technologiczne. Szybkość ich stosowania jest bezpośrednio powiązana ze średnicą zbiornika — powyżej 300 mm średnicy ręczne spawanie obwodowe staje się powolne, niespójne i na tyle stresujące pod względem ergonomicznym, że zwrot z inwestycji w rotator jest zwykle osiągany w ciągu 6–18 miesięcy od użycia produkcyjnego.
- Ropa i gaz: Spoiny obwodowe rurociągów, produkcja pionów, szpule kolektorów podmorskich i spawanie powłok zbiorników magazynujących LNG. Rotatory obsługują spawanie łukiem krytym w przypadku ścianek o grubości od 10 mm do 80 mm na rurociągach ciśnieniowych zgodnych z normami API 1104 i ASME B31.4.
- Produkcja zbiorników ciśnieniowych: ASME Sekcja VIII i zbiorniki zgodne z PED – reaktory, wymienniki ciepła, skraplacze, separatory – wszystkie wymagają kontrolowanych obwodowych przejść spawalniczych. Rotatory umożliwiają stałe utrzymywanie podgrzewania wstępnego i kontrolę temperatury międzyściegowej, utrzymując spoinę w płaskiej pozycji podczas sekwencji wielościegowych.
- Energia wiatrowa: Sekcje wież morskich i lądowych turbin wiatrowych (zwykle o średnicy 4–6 m i grubości ścianek 20–30 mm) należą do największych zastosowań spawania obrotowego, wymagające rotatorów o wydajności przekraczającej 200–500 ton za zestaw.
- Przemysł stoczniowy: Wały napędowe, rury sterowe, zbiorniki balastowe i cylindryczne sekcje kadłuba wykorzystują rotatory w warsztatach przygotowujących do montażu przed instalacją na pokładzie.
- Wydobycie i kruszywo: Młyny kulowe, piece obrotowe, płuczki bębnowe i produkcja bębnów przenośnikowych obejmują grubościenne cylindryczne płaszcze, które są praktyczne tylko w przypadku spawania wspomaganego rotatorem.
- Chemia i petrochemia: Kolumny, reaktory i zbiorniki procesowe wykonane ze stopów egzotycznych (nierdzewny duplex, Inconel, tytan) zyskują szczególne korzyści dzięki spawaniu w pozycji płaskiej z wykorzystaniem rotatora, co zmniejsza powodowane grawitacją przerwanie jeziorka spawalniczego w materiałach trudnych do spawania.
Korzyści związane z produktywnością i jakością stosowania rotatora spawalniczego
Główny wzrost produktywności rotatora spawalniczego wynika z umożliwienia ciągłego łuku spawalniczego zamiast cykli zatrzymywania i zmiany położenia , ale korzyści jakościowe są równie znaczące i bezpośrednio zmniejszają koszty przeróbek.
Wzrost produktywności
- Czas załączenia łuku wzrasta z 20–35% (ręcznie) do 60–80% ze spawaniem półautomatycznym wspomaganym rotatorem i do 90–95% w systemach w pełni zautomatyzowanych. Zakład produkcyjny spawający rury o średnicy 500 mm może wykonać pełnoobwodowe złącze w jednym nieprzerwanym łuku w porównaniu do 4–6 sekwencji zatrzymania i ponownego uruchomienia w przypadku spawania ręcznego.
- Szybkość osadzania SAW docierają do naczyń grubościennych wspartych na rotatorach 15–25 kg/godz — około 5–8× szybkości osadzania ręcznego SMAW na tym samym złączu.
- Zmniejszone zmęczenie spawacza na długich szwach obwodowych oznacza ciągłą koncentrację podczas wielogodzinnych operacji spawania, co zmniejsza liczbę błędów na koniec zmiany.
Poprawa jakości spoin
- Stała prędkość jazdy kontrolowane przez rotator eliminuje ludzkie zmiany w postępie palnika, co skutkuje jednolitą szerokością ściegu i penetracją na całym obwodzie – co ma kluczowe znaczenie dla akceptacji testów radiograficznych i ultradźwiękowych.
- Pozycja spawania płaska (1G). w całym złączu eliminuje wywołane grawitacją uginanie się jeziorka spawalniczego, które występuje w pozycjach 2G (pozioma), 5G (rura stała) i 6G (rura nachylona), redukując porowatość i współczynnik defektów podcięć o szacunkową wartość 35–55% w porównaniu do spawania rur stałych.
- Stała kontrola temperatury międzyściegowej jest łatwiejszy w utrzymaniu, gdy spoina obraca się w sposób ciągły poza ustalony punkt monitorowania, co pozwala czujnikom podczerwieni lub termometrom kontaktowym mierzyć każdy punkt obwodu bez zmiany położenia.
Konserwacja rotatora spawalniczego: utrzymanie niezawodności sprzętu w produkcji
Regularna konserwacja zapobiegawcza rotatora spawalniczego kosztuje ułamek przestojów i wydatków na wymianę łożysk spowodowanych zaniedbaniem — pojedyncze uszkodzone łożysko wałeczkowe w 200-tonowym rotatorze może spowodować utratę produkcji na 2–3 dni i koszty naprawy w wysokości 5 000–15 000 USD.
- Codziennie: Sprawdź powierzchnie rolek pod kątem osadzonych odprysków spawalniczych, nacięć lub płaskich punktów. Usuń odpryski za pomocą szczotki drucianej lub skrobaka, zanim stwardnieją i spowodują uszkodzenie powierzchni obrabianych przedmiotów lub niezrównoważony obrót. Sprawdź, czy kable uziemiające są bezpiecznie podłączone.
- Co tydzień: Nasmaruj łańcuch napędowy, skrzynię biegów i łożyska wału rolkowego zgodnie ze specyfikacją producenta. Sprawdź, czy panel sterowania wyświetla dokładne ustawienia prędkości i czy wyłącznik awaryjny działa prawidłowo. Sprawdź śruby mocujące rolki pod kątem poluzowania wibracyjnego.
- Miesięcznie: Sprawdź poziom i stan oleju w skrzyni biegów. Sprawdź osłony wałków z poliuretanu lub gumy pod kątem przecięć, rozdarć lub stwardnień. Zmierz średnicę rolki za pomocą suwmiarki — nierówne zużycie rolek napędowych i napinających powoduje zmianę prędkości na powierzchni przedmiotu obrabianego.
- Rocznie: Pełna kontrola zespołu napędowego, w tym szczotek silnika (w przypadku prądu stałego), luzów łożysk skrzyni biegów i integralności spoin ramy. Ponownie skalibrować sterowanie prędkością względem wartości odniesienia obrotomierza. Wymień łożyska wałeczkowe proaktywnie, jeśli godziny pracy przekraczają okres zalecany przez producenta – zazwyczaj 8 000–12 000 godzin pracy .
Często zadawane pytania dotyczące rotatorów spawalniczych
P1: Jaka jest różnica między rotatorem spawalniczym a rotatorem rurowym?
Terminy są w dużej mierze wymienne w powszechnym użyciu w sklepie. A rotator spawalniczy to szersza kategoria — obejmuje dowolny system rolek napędzanych, który obraca cylindryczny przedmiot obrabiany w celu spawania, w tym rurę, zbiorniki i bębny. „Rotator rur” to nieformalny termin najczęściej używany w odniesieniu do jednostek o mniejszym obciążeniu, zwymiarowanych specjalnie do produkcji rurociągów i szpul rurowych. Wszystkie rotatory rur są rotatorami spawalniczymi, ale rolki do obracania zbiorników o dużej wytrzymałości przeznaczone do zbiorników i zbiorników ciśnieniowych są zwykle nazywane rotatorami spawalniczymi lub rolkami toczącymi, a nie rotatorami rur.
P2: Jak obliczyć prawidłową prędkość rotatora dla mojego procesu spawania?
Skorzystaj ze wzoru: RPM = prędkość przesuwu (mm/min) ÷ (π × średnica przedmiotu obrabianego w mm) . Dla rury o średnicy 500 mm spawanej z prędkością przesuwu 350 mm/min: obr./min = 350 ÷ (3,1416 × 500) = 0,223 obr./min . Dla SAW na naczyniu o średnicy 2000 mm przy 250 mm/min: obr./min = 250 ÷ (3,1416 × 2000) = 0,040 obr./min . Przed zakupem zawsze sprawdź, czy docelowa prędkość obrotowa mieści się w kontrolowanym zakresie prędkości rotatora.
P3: Czy rotator spawalniczy może być używany do procesów innych niż spawanie?
Tak. Rotatory spawalnicze są również szeroko stosowane do powlekania natryskowego cieplnego, malowania i powlekania proszkowego, kontroli badań nieniszczących (NDT) elementów cylindrycznych oraz operacji obróbki skrawaniem takie jak szlifowanie lub polerowanie powierzchni cylindrycznych. W każdym procesie, który korzysta z równomiernego obrotu okrągłego przedmiotu obrabianego z kontrolowaną prędkością, można zastosować ten sam osprzęt rotatora — system napędu i sterowania jest niezależny od procesu. Niektóre zakłady kupują rotatory głównie do badań NDT i wykorzystują je do spawania jako funkcję dodatkową.
P4: Ile jednostek napinających potrzebuje rotator spawalniczy do długich naczyń?
Używana jest standardowa konfiguracja jedna jednostka napędowa i jedna jednostka napinająca na każde obsługiwane przęsło . W przypadku statków o długości do około 6–8 metrów wystarczy jeden zestaw napędowy i jeden zestaw napinający. W przypadku dłuższych statków – takich jak 12–20-metrowe płaszcze wymienników ciepła lub sekcje wieży – należy dodać jeden dodatkowy zespół napinający na każde 4–6 metrów o dodatkową długość poza pierwszym przęsłem. Krytycznym kryterium jest to, że statek nie może odgiąć się więcej niż 1–2 mm między punktami podparcia pod własnym ciężarem, aby zapobiec niewspółosiowości stawów podczas obrotu.
P5: Co powoduje, że przedmiot obrabiany „chodzi” osiowo po rotatorze spawalniczym i jak temu zapobiec?
Dryft osiowy (chodzenie) jest spowodowany wypadkową składową siły osiowej powstającą, gdy linie środkowe rolek napędowych i napinających nie są idealnie równoległe lub gdy powierzchnia przedmiotu obrabianego nie jest idealnie cylindryczna. Zapobiega temu: (1) zbieżność rolek napędowych o 1–3°, tak aby wygenerowały niewielką przeciwną siłę osiową; (2) używanie elektroniczne sterowanie zapobiegające znoszeniu który monitoruje położenie osiowe za pomocą czujnika i automatycznie dostosowuje kąt rolki; lub (3) instalowanie elementów mechanicznych osiowe podkładki oporowe lub ograniczniki końcowe na jednym końcu ramy rotatora. Wysokiej jakości samonastawne rotatory są zazwyczaj wyposażone w elektroniczne zabezpieczenie przed znoszeniem w standardzie.
P6: Jakie środki ostrożności są niezbędne podczas obsługi rotatora spawalniczego?
Kluczowe wymagania bezpieczeństwa obejmują: nigdy nie przekraczać dopuszczalnego obciążenia — przeciążenie powoduje awarię ramy nawojowej i stoczenie się przedmiotu obrabianego; zawsze przymocuj kabel masy spawalniczej bezpośrednio do przedmiotu obrabianego aby zapobiec przepływowi prądu spawania przez łożyska toczne; zapewnić podłoga pod i wokół rotatora jest wolna od personelu podczas obracania ciężkich statków; zainstaluj mechaniczne ograniczniki końcowe aby zapobiec spływowi osiowemu na pochyłych podłogach; i nigdy nie pozostawiaj obracającego się statku bez nadzoru przy dużej prędkości, jeśli nie jest aktywny system automatycznego zatrzymania awaryjnego. Wymagania OSHA 1910.212 (ochrona maszyn) mają zastosowanie do sprzętu obrotowego napędzanego mechanicznie, w tym rotatorów spawalniczych, w zakładach w USA.
Wniosek: czy rotator spawalniczy to właściwa inwestycja dla Twojego warsztatu?
W każdym zakładzie produkcyjnym regularnie spawającym elementy cylindryczne o średnicy powyżej 200 mm, rotator spawalniczy zapewnia mierzalny zwrot z inwestycji w ciągu 6–18 miesięcy dzięki zmniejszonym stratom czasu załączenia łuku, niższym wskaźnikom poprawek w wyniku redukcji defektów podczas spawania w pozycji płaskiej i zmniejszonemu zmęczeniu spawacza podczas pracy z długimi szwami.
Decyzja o wyborze sprowadza się do czterech parametrów: maksymalna masa detalu (decyduje o nośności), zakres średnic (określa rozstaw i typ rolek napędowych), wymagany zakres prędkości obrotowej (decyduje o wyborze silnika napędowego i skrzyni biegów) oraz wielkość produkcji (decyduje o samoregulacji w porównaniu z konwencjonalną i integracją CNC). Dopasuj dokładnie te cztery parametry, zastosuj współczynnik bezpieczeństwa 1,25 × do nośności i określ materiał rolek odpowiadający wymaganiom dotyczącym powierzchni przedmiotu obrabianego.
Dobrze określony, prawidłowo utrzymany rotator spawalniczy to nie tylko wygodne narzędzie — to zasób produkcyjny klasy produkcyjnej, który bezpośrednio podnosi pułap jakości i przepustowość dowolnej operacji wytwarzania cylindrycznych. Szczególnie dla warsztatów produkujących zbiorniki ciśnieniowe, producentów rurociągów i wież wiatrowych jest to niezbędny element konkurencyjnej produkcji spawalniczej zgodnej z przepisami.