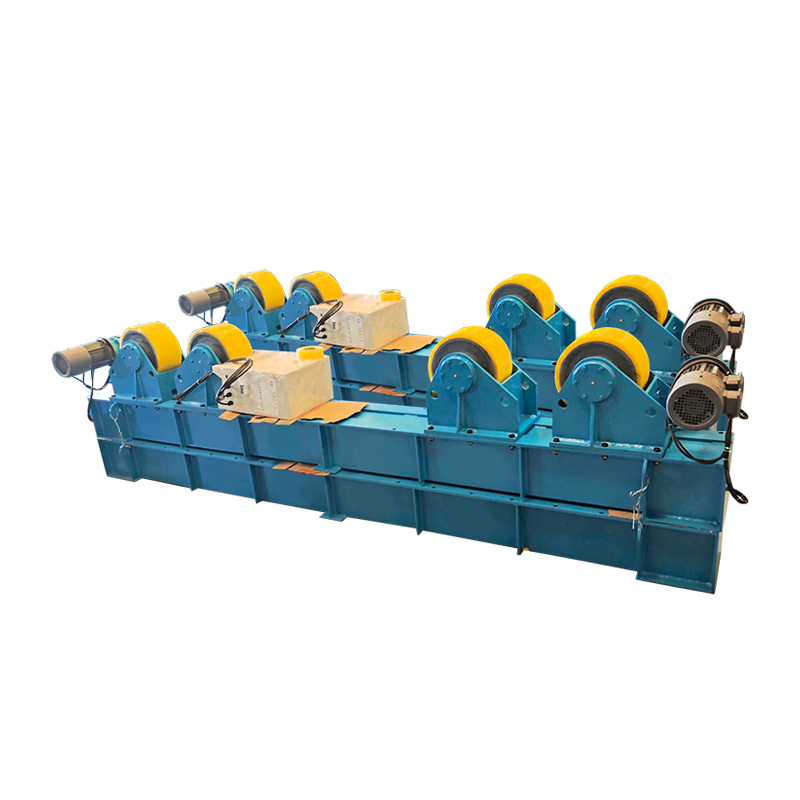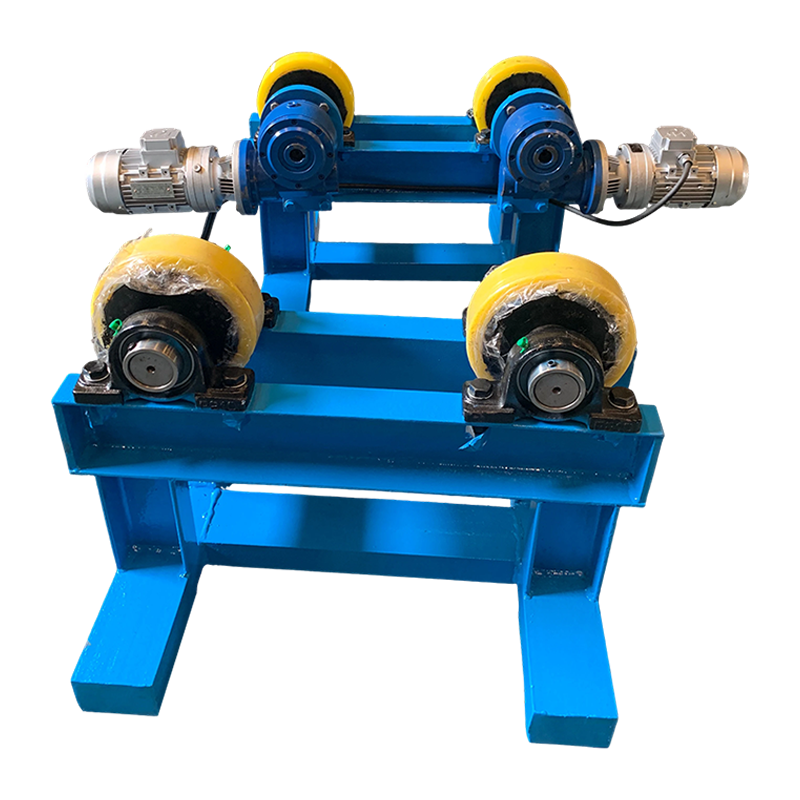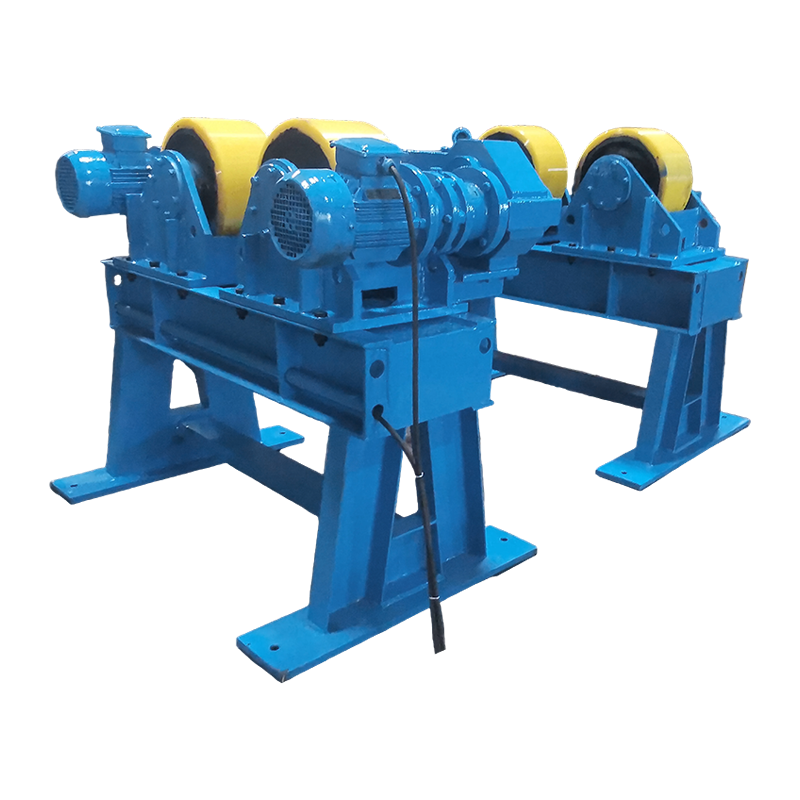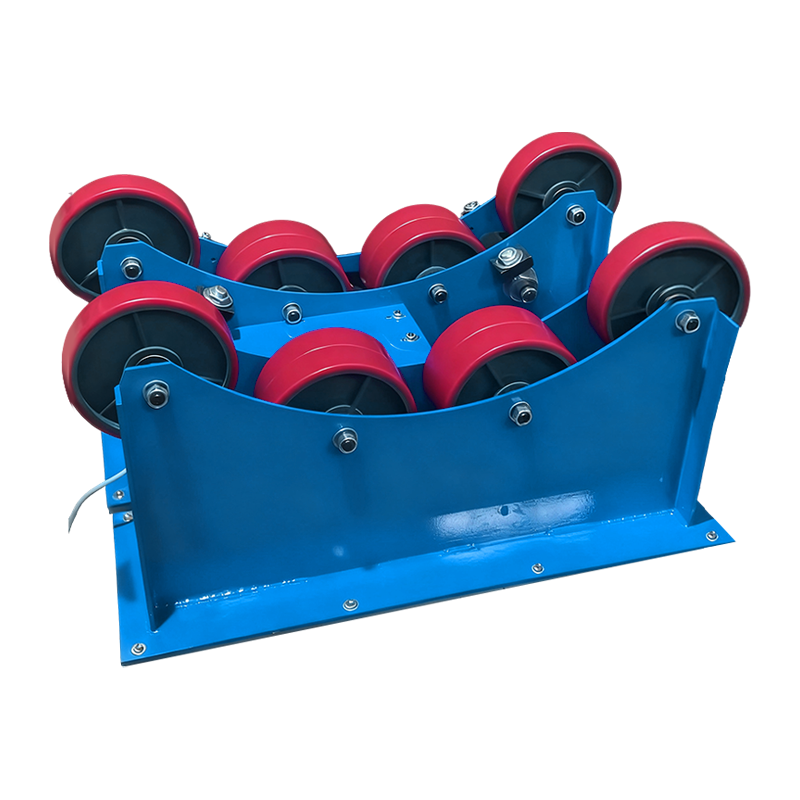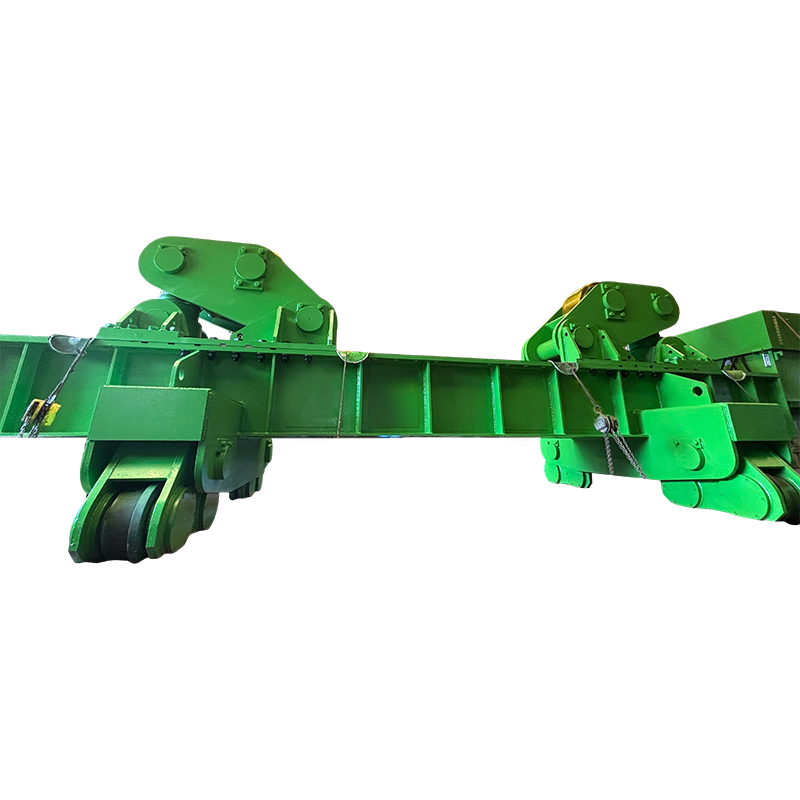
A Pozycjoner spawalniczy WeldNice do napędzany silnikiem obrotowy uchwyt roboczy, który obraca i przechyla obrabiany przedmiot pod optymalnym kątem, umożliwiając spawaczom wykonywanie spawów płaskich lub poziomych zamiast zmagania się z pozycjami nad głową lub w pionie. W praktyce to pojedyncze urządzenie może skrócić czas spawania o ok 30–50% , obniż częstotliwość przeróbek nawet o 40% i radykalnie poprawić konsystencję stopki — co czyni ją inwestycją o najwyższym zwrocie z inwestycji, jaką może ponieść zakład produkcyjny.
Niezależnie od tego, czy spawasz zbiorniki ciśnieniowe, kołnierze rur, ramy konstrukcyjne, czy zespoły niestandardowe, a Pozycjoner spawalniczy WeldNice utrzymuje złącze spawane w idealnej pozycji „1F” (płaskiej) lub „2F” (poziomej) przez cały czas — eliminując niebezpieczne i wymagające umiejętności pozycje spawania nad głową i w pionie, które są przyczyną większości wad spawalniczych w warunkach przemysłowych.
Jak działa pozycjoner spawalniczy?
A pozycjoner spawalniczy działa poprzez kombinację zmotoryzowanego uchwytu lub płyty czołowej, mechanizmu przechylania i sterownika o zmiennej prędkości. Obrabiany przedmiot jest bezpiecznie przymocowany do stołu obrotowego, który następnie obraca się z programowalną prędkością, podczas gdy spawacz — lub zautomatyzowany palnik — nakłada spójny ścieg wzdłuż złącza obrotowego.
Wyjaśnienie podstawowych komponentów
- Płyta czołowa / uchwyt: Obrotowa powierzchnia robocza, zwykle o średnicy od 200 mm do 1500 mm, z rowkami teowymi lub gwintowanymi otworami do montażu osprzętu.
- Oś pochylenia: Umożliwia nachylenie stołu — zwykle od 0° do 135° — dzięki czemu złącze spawane jest zawsze ustawione pod możliwie najbardziej płaskim kątem.
- Silnik napędowy i skrzynia biegów: Zapewnia moment obrotowy niezbędny do płynnego obracania ciężkich ładunków. Serwomotory lub silniki prądu przemiennego z reduktorem ślimakowym są standardem w modelach precyzyjnych.
- Kontroler prędkości (VFD): Przemiennik częstotliwości umożliwia regulację prędkości obrotowej od zaledwie 0,1 obr./min w przypadku precyzyjnego spawania do kilku obr./min w przypadku lżejszych osprzętu.
- Pierścień ślizgowy / połączenie uziemiające: Zapewnia ścieżkę powrotną prądu spawania przez stół, chroniąc łożyska przed uszkodzeniem łukowym.
Połączenie obrotu i pochylenia oznacza, że w przypadku praktycznie każdej części cylindrycznej lub symetrycznej spawacz pozostaje nieruchomy, aż do momentu, w którym nadejdzie praca — to podstawowa ergonomiczna zmiana, która zmniejsza zmęczenie operatora i radykalnie poprawia czas zajarzenia łuku.
Jakie typy pozycjonerów spawalniczych są dostępne?
Rynek oferuje kilka różnych kategorii pozycjoner spawalniczys , każdy zaprojektowany pod kątem określonej nośności, geometrii części i poziomów automatyzacji. Wybór niewłaściwego typu jest najczęstszym – i kosztownym – błędem popełnianym przez kupujących.
| Wpisz | Typowa ładowność | Zakres pochylenia | Najlepsze dla | Koszt względny |
|---|---|---|---|---|
| Pozycjoner stacjonarny | 5–50 kg | Stały lub 0–90° | Drobne elementy, złączki rurowe, oprzyrządowanie | $ |
| Pozycjoner stojący na podłodze | 50–2 000 kg | 0–135° | Zbiorniki ciśnieniowe, zespoły kołnierzowe, ramy | $$ |
| Pozycjoner wrzeciennika-konika | 500–20 000 kg | Obrót o 360° | Długie wały, rury o dużej średnicy | $$$ |
| Manipulator pozycjonera | 1 000–50 000 kg | W pełni programowalny | Zautomatyzowane gniazda spawalnicze, integracja robotyczna | $$$$ |
| Pozycjoner do spawania rur | 100–5 000 kg | Oś pozioma | Ropa i gaz, rurociągi petrochemiczne | $$–$$$ |
| Tabela 1: Porównanie popularnych typów pozycjonerów spawalniczych według zastosowania | ||||
Które dane techniczne mają największe znaczenie przy wyborze pozycjonera spawalniczego?
Cztery specyfikacje określające, czy a pozycjoner spawalniczy faktycznie sprawdzą się w Twoim zastosowaniu, to nośność, obciążenie niecentryczne, zakres prędkości obrotowej i moment obrotowy przechyłu — a nie tylko nagłówek „nośność”, na którym koncentruje się wyłącznie wielu kupujących.
1. Nośność a obciążenie mimośrodowe
Pozycjoner o wartości znamionowej 1000 kg może unieść ten ładunek tylko wtedy, gdy środek ciężkości znajduje się bezpośrednio na linii środkowej stołu. W prawdziwej produkcji części rzadko są idealnie wyśrodkowane. Większość producentów określa obciążenie mimośrodowe — na przykład jednostka o masie 1000 kg może wytrzymać tylko obciążenie 600 kg przy mimośrodzie 200 mm . Przed zakupem zawsze poproś o tabelę obciążeń mimośrodowych i zmierz przybliżony środek ciężkości przedmiotu obrabianego.
2. Zakres prędkości obrotowej
Do ręcznego spawania metodą MIG lub TIG zazwyczaj wymagana jest prędkość powierzchniowa złącza spawanego 150–400 mm/min . W przypadku zautomatyzowanej SAW (spawanie łukiem krytym) prędkość do 1500 mm/min może być wymagane. Sprawdź, czy zakres obrotów pozycjonera – przeliczony na prędkość powierzchniową na promieniu części – pokrywa parametry procesu spawania.
3. Kąt pochylenia i moment obrotowy
Zakres pochylenia 0° do 135° to standard branżowy dla pozycjonerów ogólnego przeznaczenia. Jednak znamionowy moment obrotowy przechyłu przy maksymalnym kącie jest równie krytyczny — jednostka może przechylić się o 135° na pusto, ale brakuje jej momentu obrotowego do utrzymania pozycji przy dużym, mimośrodowym obciążeniu. Potwierdź znamionowy moment utrzymujący przechyłu w N·m dla oczekiwanej maksymalnej mimośrodowości.
4. Wydajność prądu uziemienia (powrót prądu spawania)
The pozycjoner spawalniczy musi przenosić pełny prąd powrotny spawania przez dedykowany obwód uziemiający — zazwyczaj jest to zespół szczotki węglowej i pierścienia ślizgowego o znamionowych parametrach 300–600 A w jednostkach średnioobciążonych. Zbyt małe lub źle konserwowane połączenia uziemiające powodują wżery łukowe w łożyskach, co prowadzi do przedwczesnych awarii i kosztownych przestojów.
Jakiego wzrostu wydajności i jakości można oczekiwać od pozycjonera spawalniczego?
Ilościowa poprawa produktywności od pozycjoner spawalniczys są dobrze udokumentowane w różnych branżach: sklepy konsekwentnie zgłaszają wymierne, szybkie okresy zwrotu, począwszy od 6 do 18 miesięcy w zależności od objętości i złożoności części.
| Metryczne | Ręczna zmiana położenia | Z pozycjonerem | Poprawa |
|---|---|---|---|
| Czas włączenia łuku (% przesunięcia) | 20–30% | 50–70% | 40–50 s |
| Wada spoiny / tempo poprawek | 8–15% | 2–5% | –60–70% |
| Czas konfiguracji i zmiany położenia (na część) | 45–90 minut | 10–20 minut | –75% |
| Raporty dotyczące urazów/przeciążeń spawacza | Linia bazowa | Znacząco zmniejszone | –30–50% |
| Szybkość osadzania (kg/godz.) | 1,5–2,5 | 2,5–4,5 | 60–80% |
| Tabela 2: Wskaźniki produktywności i jakości przed i po zastosowaniu pozycjonera spawalniczego | |||
Korzyści te wynikają z jednej zasadniczej korzyści: spawanie w pozycji płaskiej (1F) zapewnia niezmiennie wyższą jakość spoin przy wyższych prędkościach niż w jakiejkolwiek innej pozycji . Grawitacja sprzyja tworzeniu się kałuż, penetracja jest bardziej równomierna, a zmęczenie spawacza jest zminimalizowane — wszystko to przekłada się bezpośrednio na niższy koszt spoiny.
Które branże w największym stopniu polegają na pozycjonerach spawalniczych?
Pozycjonery spawalnicze są niezbędne w każdym sektorze produkującym cylindryczne lub symetryczne zespoły spawane – co w praktyce obejmuje większość nowoczesnej produkcji ciężkiej.
- Ropa naftowa i gaz / Petrochemia: Produkcja zbiorników ciśnieniowych, spawanie kołnierzy z rurami, spawanie płaszcza wymienników ciepła. Zgodność z normami ASME Sekcja VIII wymaga radiograficznie solidnych spoin — zasadniczo obowiązkowy jest pozycjoner.
- Wytwarzanie energii: Spawanie bębnów kotłów, produkcja kolektorów parowych, zespoły komponentów turbin, gdzie integralność spawów jest wymogiem krytycznym dla bezpieczeństwa.
- Stal konstrukcyjna i konstrukcja: Płyty podstawy kolumn, połączenia rur z kołnierzem, połączenia z profili zamkniętych stosowane w mostach, wieżowcach i platformach wiertniczych.
- Motoryzacja i sprzęt ciężki: Zespoły wałów napędowych, spawanie piast kół, produkcja cylindrów hydraulicznych — powtarzalne spoiny o dużej objętości i wąskich tolerancjach wymiarowych.
- Przemysł stoczniowy: Szpule rurowe, obudowy pomp, wały napędowe i złącza przechodzące przez pokład – tam, gdzie ograniczenia dostępu powodują, że zmiana położenia za pomocą dźwigu jest zarówno powolna, jak i niebezpieczna.
- Przemysł lotniczy i obronny: Obudowy silników rakietowych, ramy konstrukcyjne samolotów, elementy kadłubów pojazdów opancerzonych – gdzie każdy gram spoiwa i każda wada ma znaczenie krytyczne.
Ręczny a automatyczny pozycjoner spawalniczy: który wybrać?
Wybór pomiędzy urządzeniem obsługiwanym ręcznie a w pełni zautomatyzowanym pozycjoner spawalniczy zależy przede wszystkim od wielkości partii, złożoności części i akceptowalnego kosztu jednostkowego, a nie tylko od całkowitej wielkości produkcji.
| Czynnik | Sterowanie ręczne/pedałem nożnym | Zautomatyzowane PLC |
|---|---|---|
| Idealna wielkość partii | 1–50 sztuk | 50 sztuk |
| Wymagania programistyczne | Żadne | Umiarkowane do wysokiego |
| Inwestycja kapitałowa | Niski (2000–20 000 USD) | Wysoka (20 000–200 000 USD) |
| Powtarzalność spoiny | Zależne od operatora | ±0,1 mm lub lepiej |
| Wymagane umiejętności operatora | Certyfikowany spawacz | Programista operatora maszyn |
| Integracja z Robotami | Nie dotyczy | W pełni kompatybilny poprzez wejścia/wyjścia lub magistralę polową |
| Tabela 3: Ręczny a zautomatyzowany pozycjoner spawalniczy CNC — ramy decyzyjne | ||
W przypadku większości warsztatów produkujących szeroką gamę części w małych partiach, a ręczny pozycjoner spawalniczy ze sterowaniem pedałem nożnym o zmiennej prędkości zapewnia najlepszą równowagę pomiędzy elastycznością i opłacalnością. Producenci dużych zespołów standardowych — szczególnie ci, którzy już korzystają z zrobotyzowanych stanowisk spawalniczych — powinni zdecydowanie rozważyć zastosowanie w pełni pozycjonera CNC lub pozycjonera zsynchronizowanego sterowanego serwo, aby zapewnić bezproblemową integrację z robotem.
Co należy sprawdzić przed zakupem pozycjonera spawalniczego?
Kupujący, którzy przeprowadzają ustrukturyzowaną ocenę przed zakupem, unikają najczęstszych – i kosztownych – niezgodności specyfikacji, które są plagą sklepów na całym świecie.
- Zdefiniuj najcięższy i najbardziej ekscentryczny przedmiot obrabiany – nie twoja przeciętna część. Pozycjoner musi poradzić sobie z najgorszym przypadkiem ze współczynnikiem bezpieczeństwa co najmniej 1,5×.
- Zmierz prąd spawania. Upewnij się, że obwód masy w pozycjonerze ma parametry znamionowe dla maksymalnego natężenia prądu (np. 500 A dla ciężkiego spawania MIG, 600 A dla SAW).
- Sprawdź średnicę płyty czołowej w porównaniu z najmniejszym uchwytem. Nadwymiarowa płyta czołowa bez rowków T blisko środka sprawia, że małe części są trudne do bezpiecznego zamocowania.
- Sprawdź zakres prędkości w jednostkach powierzchni. Przelicz specyfikację prędkości obrotowej na mm/min przy typowym promieniu części i potwierdź, że spełnia ona wymagania dotyczące podawania drutu/prędkości przesuwu.
- Poproś o ocenę IP dla środowiska. W przypadku środowisk zewnętrznych, morskich lub o dużym natężeniu odprysków, należy określić stopień ochrony elektroniki sterującej IP54 lub wyższy.
- Potwierdź certyfikat i zgodność. Oznaczenie CE (UE), wykaz UL (Ameryka Północna) lub odpowiednie normy krajowe należy sprawdzić w swojej jurysdykcji.
- Zapytaj o czas realizacji części zamiennych i lokalny serwis. Pozycjoner z 6-miesięcznym terminem realizacji części zamiennych jest zobowiązaniem produkcyjnym, niezależnie od jego jakości początkowej.
Jak konserwować pozycjoner spawalniczy, aby zapewnić jego maksymalną żywotność?
Właściwa konserwacja wydłuża żywotność a pozycjoner spawalniczy od typowego 5–7 lat to 15 lat lub więcej — różnica stanowiąca dziesiątki tysięcy dolarów unikniętych nakładów inwestycyjnych.
Codzienne kontrole
- Sprawdź docisk szczotki szlifierskiej i zużycie szczotki węglowej; wymienić w przypadku zużycia do 50% oryginalnej długości.
- Sprawdź płytę czołową pod kątem gromadzenia się odprysków spawalniczych — wyczyść rowki T, aby zapobiec niewspółosiowości mocowania.
- Sprawdź, czy zacisk uziemiający przedmiotu obrabianego jest bezpiecznie podłączony do obudowy ustawnika, a nie do płyty czołowej.
Miesięczna konserwacja
- Nasmaruj łożysko główne i napęd przekładni ślimakowej zgodnie ze specyfikacją producenta — zazwyczaj smar z kompleksem litowym NLGI nr 2.
- Sprawdź moment dokręcenia na czopie przechyłu — wibracje powodowane przez ciężkie części często z czasem powodują ich poluzowanie.
- Sprawdź otwory wentylacyjne chłodzące silnik i radiator VFD pod kątem odprysków lub zablokowania przez kurz.
Coroczny remont
- Wykonaj test pełnego obciążenia i udokumentuj spójność prędkości obrotowej w całym zakresie obrotów.
- Wymień szczotki pierścienia ślizgowego i sprawdź powierzchnię pierścienia ślizgowego pod kątem rowków — pierścień rowkowany ma zwiększoną rezystancję styku i należy go oczyścić lub wymienić.
- Sprawdź luz łożyska za pomocą czujnika zegarowego; wymienić łożyska główne, jeśli bicie promieniowe przekracza limit producenta (zwykle 0,05–0,10 mm).
Często zadawane pytania dotyczące pozycjonerów spawalniczych
P: Czy pozycjonera spawalniczego można używać w procesach MIG, TIG i SAW?
Tak. A pozycjoner spawalniczy jest niezależny od procesu — po prostu obraca i pozycjonuje przedmiot obrabiany. Wymagany zakres prędkości jest jednak różny: spawanie TIG cienkościennych rur zazwyczaj wymaga bardzo wolnych i precyzyjnych obrotów (0,1–1 obr./min), podczas gdy SAW na statkach o dużej średnicy może potrzebować 2–5 obr./min. Przed zakupem upewnij się, że zakres prędkości obejmuje Twój konkretny proces.
P: Jaka jest różnica między pozycjonerem spawalniczym a rotatorem spawalniczym?
A pozycjoner spawalniczy podtrzymuje przedmiot obrabiany z jednego końca za pomocą uchwytu lub płyty czołowej i może przechylać część, a także ją obracać, dzięki czemu nadaje się do szerokiego zakresu geometrii części. Rotator spawalniczy wykorzystuje rolki napędzane i napinające do podtrzymywania długich, cylindrycznych części (rur, skorup zbiorników ciśnieniowych) na całej ich długości, obracając je bez możliwości przechylania. Pozycjonery są bardziej wszechstronne; rotatory są lepsze w przypadku bardzo długich części.
P: Jak obliczyć prawidłową nośność dla mojego zastosowania?
Weź najcięższy oczekiwany ciężar przedmiotu obrabianego, dodaj szacunkową masę uchwytu i pomnóż przez 1,5× jako współczynnik bezpieczeństwa i znajdź środek ciężkości przesunięty od linii środkowej stołu. Użyj tej mimośrodowej wartości obciążenia – a nie surowej masy – aby wybrać właściwy udźwig znamionowy. Na przykład: część o masie 400 kg na uchwycie o masie 150 kg, środek ciężkości przesunięty o 180 mm, wymaga pozycjonera WeldNice o wytrzymałości co najmniej Obciążenie mimośrodowe 835 kg (550 kg × 1,5).
P: Czy pozycjoner spawalniczy można zintegrować z zrobotyzowanymi systemami spawalniczymi?
Tak – napędzany serwo pozycjoner spawalniczys z cyfrowymi wejściami/wyjściami lub interfejsami magistrali polowej (EtherCAT, PROFINET, DeviceNet) można w pełni zsynchronizować ze sterownikami robota jako „oś zewnętrzną”, umożliwiając jednoczesny ruch robota i pozycjonera w złożonych zastosowaniach związanych z podążaniem za szwami. Jest to standardowa praktyka w gniazdach do produkcji samochodów i zbiorników ciśnieniowych na dużą skalę.
P: Jaki jest typowy przedział cenowy pozycjonera spawalniczego?
Dostępne są podstawowe jednostki stołowe o udźwigu do 50 kg 800–3000 dolarów . Pozycjonery podłogowe średniej klasy o obciążeniu 250–1000 kg zazwyczaj kosztują 5 000–25 000 dolarów . Jednostki o dużej wytrzymałości o masie od 2 000 do 10 000 kg z serwonapędami w zakresie od 30 000–150 000 dolarów . W pełni zautomatyzowane komórki z integracją robotów mogą przekraczać 250 000 dolarów . Zdecydowana większość warsztatów uważa, że urządzenie średniej klasy zapewnia najlepszą wartość.
P: Czy pozycjoner spawalniczy jest bezpieczny dla jednego operatora?
Tak, jeśli jest prawidłowo załadowany i mieści się w zakresie pojemności znamionowej. Najlepsze praktyki w zakresie bezpieczeństwa obejmują: zawsze mocowanie przedmiotu obrabianego za pomocą co najmniej trzech punktów mocowania przed jego przechyleniem, nigdy nie przekraczanie znamionowego obciążenia mimośrodowego, zapewnienie podłączenia obwodu uziemiającego przed wystąpieniem łuku spawalniczego oraz używanie fizycznej blokady przechyłu podczas pracy pod przechylonym ładunkiem przez dłuższy czas. Aby poznać wymagania specyficzne dla danej jurysdykcji, zapoznaj się z instrukcją bezpieczeństwa producenta i lokalnymi przepisami dotyczącymi higieny pracy.
Wniosek: czy warto inwestować w pozycjoner spawalniczy?
Dowody są jasne: prawidłowo określone pozycjoner spawalniczy to jedno z najbardziej opłacalnych narzędzi zwiększających produktywność dostępnych dla zakładów produkcyjnych dowolnej wielkości. Przekształcając pozycje spawania od góry, pionowo i inne trudne pozycje spawania w pozycje płaskie lub poziome, jednocześnie zwiększa szybkość stapiania, ogranicza poprawki, poprawia bezpieczeństwo spawacza i przyspiesza wydajność — zazwyczaj spłacając pełną cenę zakupu w ciągu 6 do 18 miesięcy konsekwentnego stosowania.
Niezależnie od tego, czy wyposażasz dwuosobowy warsztat specjalistyczny, czy powiększasz zautomatyzowaną celę spawalniczą o dużej wydajności, istnieje pozycjoner spawalniczy zaprojektowane z myślą o konkretnym obciążeniu, procesie i budżecie. Kluczem jest precyzyjne zdefiniowanie wymagań — waga, mimośrodowość, prędkość, obecne i przyszłe cele automatyzacji — przed porównaniem specyfikacji oraz traktowanie pozycjonera nie jako towaru, ale jako precyzyjnego sprzętu produkcyjnego, który zasługuje na ten sam rygor inżynieryjny, co sam proces spawania.
Sklepy, które podchodzą do procesu selekcji w ten sposób, konsekwentnie zgłaszają nie tylko szybszy zwrot z inwestycji, ale także zasadniczą poprawę jakości i spójności każdej wyprodukowanej przez siebie spoiny.
WeldNice oferuje niestandardowe pozycjonery spawalnicze od 50 kg do 50 000 kg. Skontaktuj się z nami, aby uzyskać rozwiązanie.