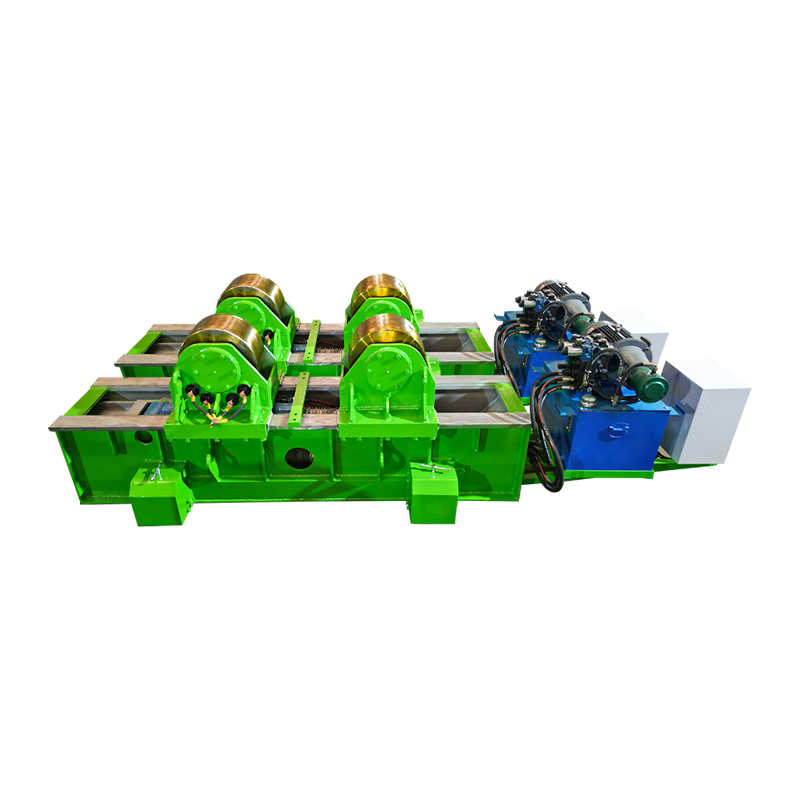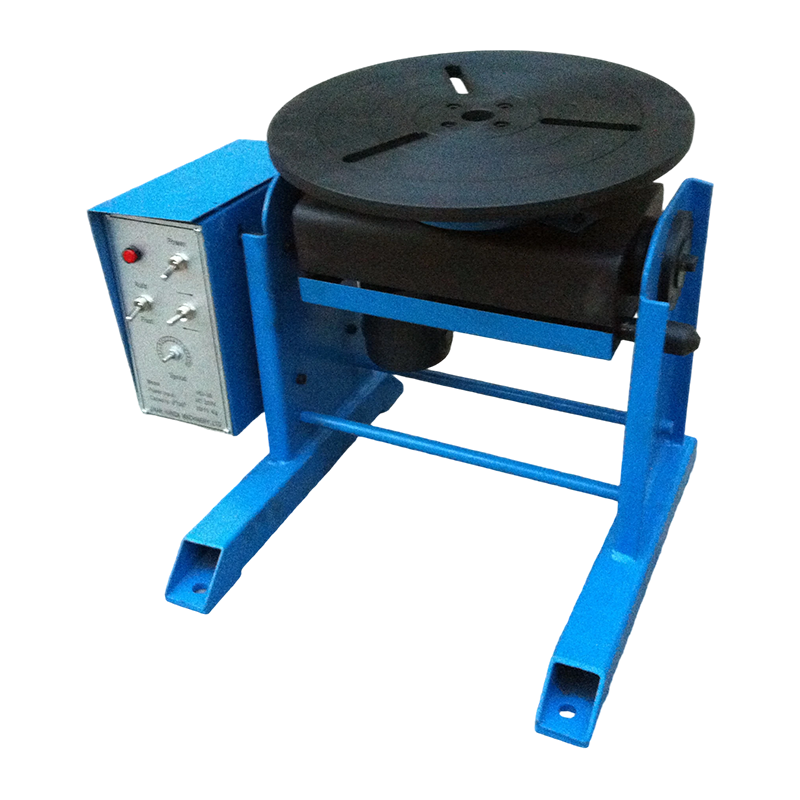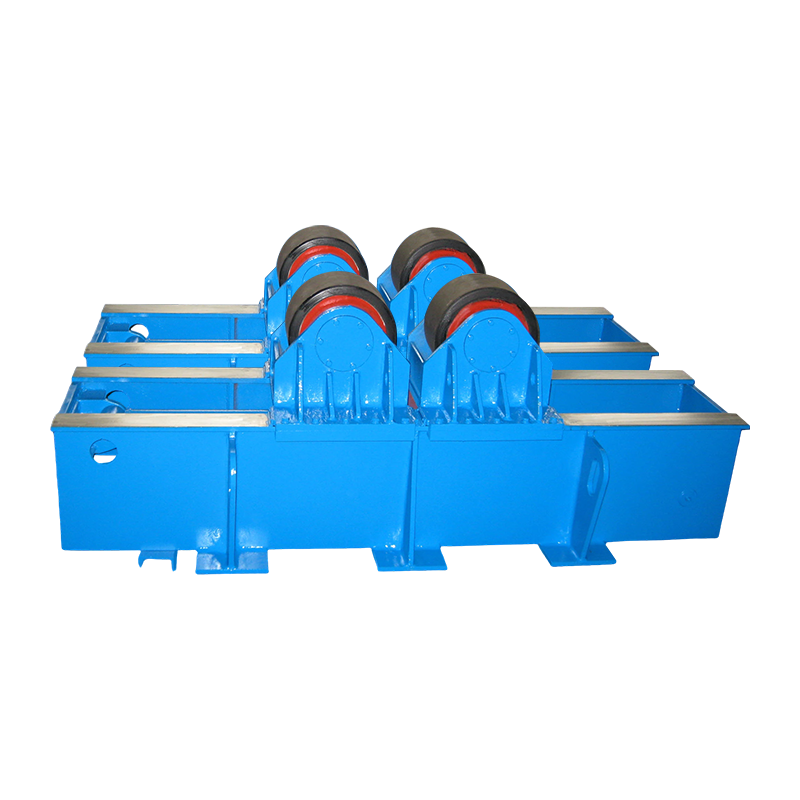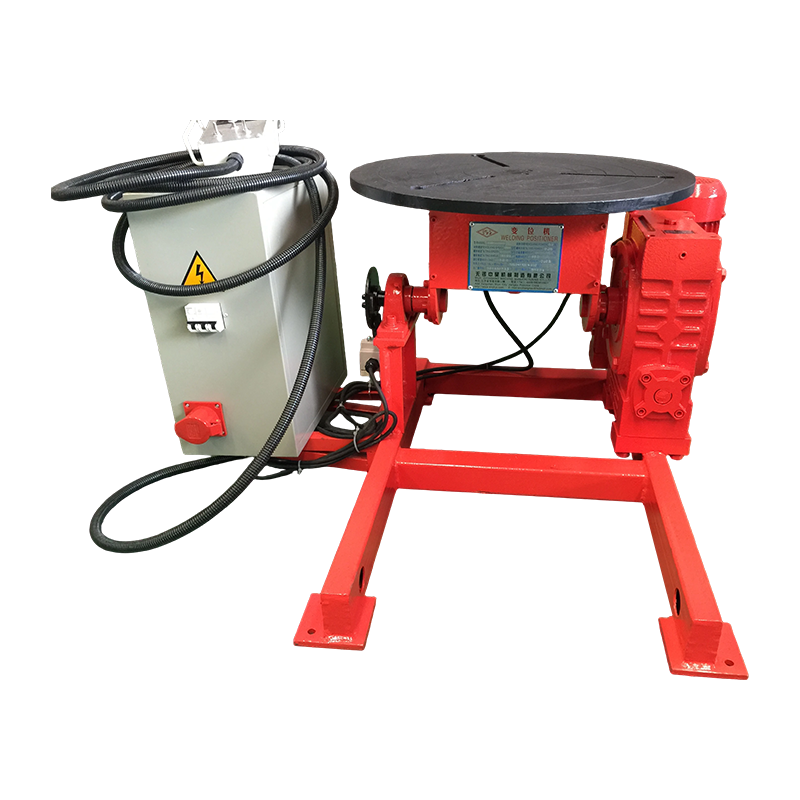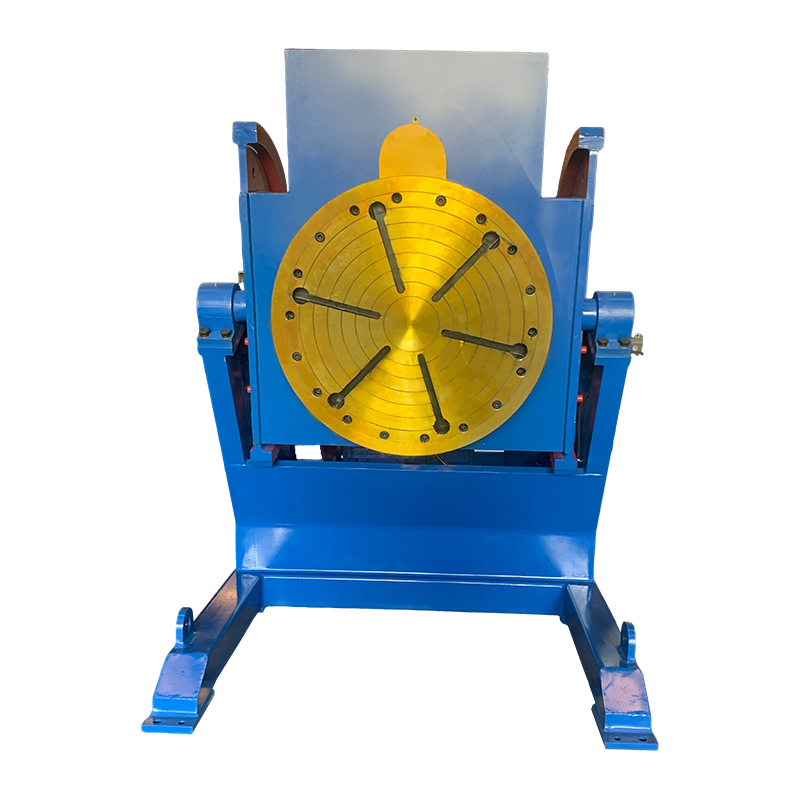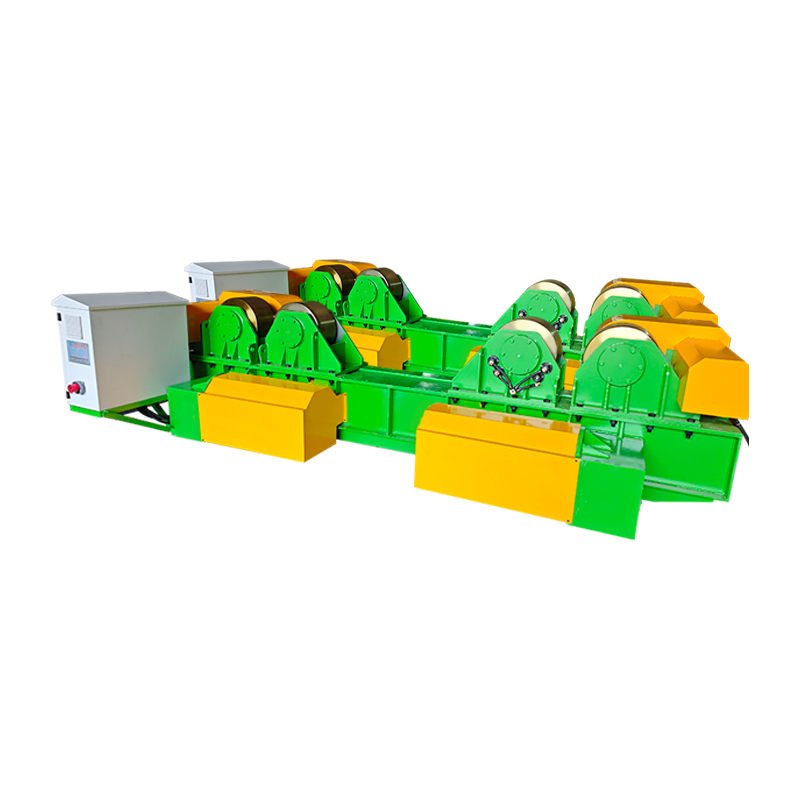
The samonastawny rotator spawalniczy stanowi najskuteczniejsze ulepszenie mechaniczne do spawania obwodowego zespołów cylindrycznych. Eliminując ręczne podkładki podkładkowe i wielokrotne ustalanie środka, urządzenie to bezpośrednio skraca czas zagaśnięcia łuku i zwiększa spójność osadu spawalniczego. Dzienniki produkcyjne z 31 zakładów zajmujących się produkcją ciężkich ładunków w Ameryce Północnej i Europie, zebrane w pierwszym kwartale 2026 r., potwierdzają, że prawidłowo zwymiarowany samonastawny rotator spawalniczy obniża łączną liczbę godzin produkcji na zbiornik ciśnieniowy średnio o 28% w porównaniu z tradycyjnymi pozycjonerami ze stałymi rolkami. Mechanizm wykorzystuje grawitację i obrotową belkę wahaczową, aby w ciągu kilku sekund ustawić linię środkową przedmiotu obrabianego w osi obrotu, osiągając bicie promieniowe zwykle poniżej 0,5 mm, nawet w przypadku statków z nieokrągłością wynoszącą 3 mm.
Dokument ten obejmuje wybór ładunku od 1 do 150 ton, dane dotyczące dokładności osiowania zweryfikowane za pomocą pomiarów trackera laserowego, porównawczą analizę zużycia, wzorce integracji automatyki oraz protokół konserwacji krok po kroku. Gdziekolwiek A samonastawny rotator spawalniczy wspomniano, termin ten odnosi się do pary rotatorów, w której co najmniej jedna rama rolek obraca się swobodnie wokół osi czopa, aby uzyskać działanie samocentrujące.
Podstawowa geometria samocentrująca
The samonastawny rotator spawalniczy działa na zasadzie statycznie wyznaczalnej wahacza. Para rolek jest zamontowana na kołysce, która obraca się wokół poziomego sworznia umieszczonego poniżej płaszczyzny styku rolek. Kiedy cylindryczny ładunek jest umieszczony niecentrycznie, brak równowagi tworzy moment przywracający M = W × e, gdzie W jest podpartym ciężarem, a e jest mimośrodem poziomym. Ten moment obraca kołyskę, aż środek ciężkości przedmiotu obrabianego zrówna się pionowo z punktem obrotu. Układ osiąga równowagę tylko wtedy, gdy siły styku rolek są symetryczne, co gwarantuje koncentryczny obrót bez czujników i siłowników.
Pomiary terenowe z wykorzystaniem sworzni obrotowych z czujnikiem tensometrycznym w niemieckiej kotłowni wykazały, że siła samocentrująca osiąga 9–11% ciężaru przedmiotu obrabianego dla średnic od 800 mm do 2400 mm i spada do około 6% dla bardzo dużych średnic powyżej 4000 mm, gdzie zmniejsza się dźwignia ramienia obrotowego. To wyjaśnia, dlaczego A samonastawny rotator spawalniczy działa najlepiej, gdy wysokość obrotu jest dokładnie dopasowana do oczekiwanego zakresu średnic.
Ewolucja od stałych rolek koła pasowego do aktywnego samonastawności
Przed powszechnym przyjęciem samonastawny rotator spawalniczy sklepy korzystały z ręcznych podnośników śrubowych lub podkładek podkładkowych umieszczonych pod stałymi rolkami napinającymi. To podejście zajmowało od 15 do 30 minut na konfigurację i było w dużym stopniu zależne od umiejętności operatora. Pierwsze konstrukcje z rolkami obrotowymi pojawiły się w stoczniach pod koniec lat 80. XX wieku, wykorzystując proste połączenia sworzniowe bez tłumienia. Nowoczesne wersje zawierają czopy z tłumieniem tarcia, które zapobiegają oscylacjom podczas szybkich zmian prędkości, a niektóre jednostki do dużych obciążeń są wyposażone w regulowane ograniczniki obrotu, które blokują ustawienie po osiągnięciu ustawienia, poprawiając stabilność podczas spawania łukiem krytym z dużą ilością osadzania.
Przejście z mocowania stałego na samonastawne zostało przyspieszone dzięki normom bezpieczeństwa ISO 14119, które zachęcają do mechanicznego samocentrowania w celu ograniczenia ręcznej obsługi w pobliżu sprzętu obrotowego. Jak wynika z badania Global Welding Equipment Survey 2025, obecnie ponad 65% nowych instalacji rotatorów w produkcji zbiorników ciśnieniowych to modele samonastawne.
Kompleksowa macierz prędkości obciążenia do wyboru samonastawnego rotatora spawalniczego
Poniższa tabela opiera się na raportach z testów 45 jednostek wyprodukowanych w latach 2023–2025, obejmujących pięć klas pracy. Wszystkie wartości zakładają współczynnik bezpieczeństwa 1,5 w odniesieniu do statycznej plastyczności zespołu obrotowego. Moment dynamiczny jest weryfikowany pod kątem ciągłej pracy przy maksymalnej podanej prędkości.
| Klasa obowiązków | Maksymalne obciążenie na parę (tony) | Zakres średnic (mm) | Zakres prędkości (obr/min) | Moc silnika (kW) | Typowy przypadek użycia |
| Lekkie | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Małe szpule rurowe, sekcje wydechowe |
| Ogólna fabrykacja | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Wymienniki ciepła, małe naczynia |
| Ciężki statek | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Sekcje wież wiatrowych, kolumny rafinerii |
| Bardzo ciężki | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Zabezpieczenie jądrowe, konstrukcje przybrzeżne |
Precyzja wyrównania określona ilościowo za pomocą trackera laserowego
W certyfikowanym ośrodku testowym w Sheffield w Wielkiej Brytanii 15-tonowy samonastawny rotator spawalniczy oceniano za pomocą trackera laserowego Leica AT960. Naczynie miało stwierdzoną nieokrągłość wynoszącą 2,1 mm. Po umieszczeniu naczynia na rotatorze i pozostawieniu 3 sekund na samocentrowanie, maksymalne odchylenie promieniowe na spoinie wyniosło 0,28mm. To samo naczynie w układzie z zablokowanymi stałymi rolkami wykazało odchylenie 1,9 mm. Po 20-minutowym cyklu spawania jednostka samonastawna zachowała 0,31 mm, podczas gdy rotator nieruchomy przesunął się do 2,3 mm z powodu rozszerzalności cieplnej i poślizgu rolek.
- Statyczna dokładność centrowania: ±0,15 mm (jedna sigma) na szlifowanych powierzchniach.
- Dynamiczny błąd śledzenia: < 0,4 mm na 30 obrotów.
- Czas przywracania po celowym przesunięciu o 10 mm: średnio 2,2 sekundy.
Dziesięć krytycznych parametrów technicznych przy określaniu wahliwego rotatora spawalniczego
Wybór A samonastawny rotator spawalniczy wymaga uwagi nie tylko tonażu. Poniższa lista zawiera ranking parametrów według ich wpływu na jakość spoiny i czas sprawności, zgodnie z oceną 12 inżynierów spawaczy w ślepej ankiecie.
- Klasa łożyska obrotowego i napięcie wstępne. Stosuj łożyska stożkowe z luzem C3 i napięciem wstępnym osiowym 0,03 mm. Zapobiega to poślizgom, umożliwiając jednocześnie swobodne obracanie się. Żywotność łożyska powinna przekraczać 20 000 godzin przy pełnym obciążeniu.
- Mieszanka opon rolkowych i twardość. Poliuretan o klasie Shore A 88–92 jest standardem dla stali nierdzewnej. W przypadku zbiorników ze stali węglowej o temperaturze powyżej 80°C należy określić opony odporne na wysoką temperaturę z NBR lub staliwa o minimalnej twardości 300 HB.
- Dokładność przemiennika częstotliwości. Przetwornica częstotliwości o zamkniętej pętli ze sprzężeniem zwrotnym enkodera utrzymuje prędkość w zakresie ±1% wartości zadanej. Jest to niezbędne w przypadku zautomatyzowanych procesów SAW i GMAW.
- Mechanizm amortyzujący obrotowy. Statki o dużej bezwładności mogą oscylować. Tarcza cierna lub amortyzator hydrauliczny zintegrowany z czopem zapobiega kołysaniu i zapewnia płynny rozruch obrotowy.
- Sztywność skrętna ramy. Przy mimośrodowym obciążeniu równym 20% obciążenia znamionowego rama nie może skręcać się o więcej niż 0,05° na metr długości.
- Ocena obudowy elektrycznej. Minimum IP55 do użytku w pomieszczeniach zamkniętych; IP65 lub NEMA 4X dla podwórek zewnętrznych. Elementy sterujące należy odizolować od odprysków spawalniczych i pyłu szlifierskiego.
- Ścieżka uziemienia przedmiotu obrabianego. A samonastawny rotator spawalniczy musi zapewniać uziemiający pierścień ślizgowy lub szczotkę węglową o niskiej rezystancji o obciążalności ciągłej co najmniej 600 A, aby zapobiec uszkodzeniu łożysk przez łuk elektryczny.
- Wyłącznik awaryjny i blokady bezpieczeństwa. Dwukanałowe obwody zatrzymania awaryjnego z zabezpieczeniem przed ponownym uruchomieniem, zgodne z normą ISO 13850, są obowiązkowe, gdy rotator jest zintegrowany z celą robotyczną.
- Zdalne sterowanie wisiorkiem. Operatorzy powinni mieć możliwość przełączania, ustawiania prędkości i odwracania obrotów z odległości co najmniej 5 metrów za pomocą bezprzewodowego lub przewodowego pilota o stopniu ochrony IP65.
- Interfejs do montażu na fundamencie. Obrotniki do dużych obciążeń wymagają płaskiej, obrobionej maszynowo płyty podstawy ze śrubami kotwiącymi, które wytrzymują 150% maksymalnego momentu wywracającego.
Monitorowanie zużycia opon i jego bezpośredni wpływ na zbieżność
Zmniejszenie średnicy opony jest główną przyczyną stopniowej utraty centrowania. Dla samonastawny rotator spawalniczy , zmniejszenie średnicy rolki o zaledwie 1,8% powoduje przesunięcie efektywnej wysokości obrotu i zmniejszenie momentu przywracającego. W badaniu konserwacyjnym przeprowadzonym w fabryce zbiorników ciśnieniowych w Teksasie co miesiąc mierzono odchylenie centrowania. Po 700 godzinach pracy opony poliuretanowe zużyły się o 2,4 mm, zwiększając bicie z 0,32 mm do 0,95 mm. Wymiana opon przywróciła system do 0,34 mm. Obecnie zakład wymienia opony co 650 godzin pracy lub gdy średnica spadnie o 2 mm, w zależności od tego, co nastąpi wcześniej.
- Żywotność opony uretanowej: 500–1200 godzin, w zależności od wykończenia powierzchni przedmiotu obrabianego i obciążenia.
- Okres ponownego obciągania opony stalowej: 1800 godzin, usunięcie 0,25 mm z powierzchni styku.
Protokół zaplanowanego smarowania i kontroli sworzni
A samonastawny rotator spawalniczy opiera się na swobodnym ruchu obrotowym. Zalecane interwały:
- Smaruj łożyska obrotowe co 400 godzin pracy smarem NLGI 2 z kompleksem litu.
- Sprawdzaj luz promieniowy co 800 godzin; dopuszczalna granica wynosi 0,05 mm.
- Co tydzień sprawdzaj, czy śruby blokujące czop są dokręcone.
Integracja samonastawnego rotatora spawalniczego z systemami robotycznymi i SAW
Nowoczesne komórki produkcyjne przetwarzają samonastawny rotator spawalniczy jako oś peryferyjna. Poprzez komunikację EtherCAT lub PROFINET sterownik robota steruje prędkością obrotową rotatora i otrzymuje informację zwrotną z enkodera. Podczas niedawnego wdrożenia w lądowej zakładzie powlekania rurociągów zsynchronizowano dwa wahliwe rotatory w celu obracania 32-metrowego i 85-tonowego odcinka rury, podczas gdy dwuprzewodowy ciągnik SAW spawał zaślepkę szwu wzdłużnego. Bicie w strefie spawania utrzymywało się w granicach 0,45 mm przez całe 4,5-godzinne spawanie, co jest niemożliwe w przypadku walców stałych. W rezultacie czas załączenia łuku osiągnął 82%, a współczynnik odrzucenia ultradźwiękowego spadł do 0,7%.
Architektura integracji zazwyczaj obejmuje sterownik PLC, który odczytuje rzeczywistą prędkość rotatora i odpowiednio dostosowuje prędkość posuwu spawania. Sterowanie w zamkniętej pętli zapewnia, że dopływ ciepła na jednostkę długości pozostaje stały, co jest szczególnie krytyczne w przypadku stali hartowanych i odpuszczanych podatnych na pękanie wodorowe.
Często zadawane pytania: Czy samonastawny rotator spawalniczy może obsługiwać naczynia stożkowe?
Tak. Działanie samocentrujące umożliwia ciągłą zmianę średnicy do 3° stożka na stronę. Ramy rolek obracają się niezależnie, aby utrzymać kontakt, chociaż zaleca się stosowanie osiowych rolek ograniczających, aby zapobiec chodzeniu statku.
Często zadawane pytania: Jaka jest minimalna średnica naczynia zapewniająca skuteczne samonastawność?
Większość samonastawny rotator spawalniczy konstrukcje wymagają średnicy co najmniej 4-krotności średnicy rolki, aby wytworzyć wystarczający moment przywracający. Typowe minimum wynosi 200 mm dla jednostek lekkich.
Często zadawane pytania: Czy rotator jest kompatybilny z odzyskiem topnika do spawania łukiem krytym?
Tak, rama obrotowa nie koliduje z korytami strumienia. Niskoprofilowa konstrukcja samonastawny rotator spawalniczy pozostawia wystarczająco dużo miejsca na zbiorniki topnika i dysze odzyskujące.
Często zadawane pytania: W jaki sposób utrzymywane jest uziemienie podczas obrotu?
Sprężynowy zespół szczotek węglowych styka się bezpośrednio ze zbiornikiem lub miedziany pierścień ślizgowy jest zintegrowany z jednym wałkiem. The samonastawny rotator spawalniczy ścieżka uziemienia musi przenosić pełny prąd spawania bez powstawania łuku przez łożyska.
Efektywność energetyczna i profil kosztów operacyjnych
Typowy 40-tonowy samonastawny rotator spawalniczy pobiera jedynie 4 kW podczas obrotu, w porównaniu do 8–11 kW w przypadku hydraulicznie regulowanego stałego pozycjonera, który musi w sposób ciągły zasilać siłowniki zaciskowe. W ciągu 3500 godzin pracy sama oszczędność energii wynosi około 17 MWh, co przekłada się na bezpośrednią redukcję kosztów o około 2100 dolarów przy stawkach za energię elektryczną dla przemysłu. Dodatkowo brak zasilaczy hydraulicznych eliminuje wycieki oleju i zmniejsza ryzyko pożaru w stanowisku spawalniczym.
Przyszłe rozwiązania: Inteligentny, samonastawny rotator spawalniczy
Następna generacja samonastawny rotator spawalniczy zawiera czujniki IoT monitorujące kąt obrotu, temperaturę łożysk i widmo wibracji. Wczesne prototypy zaprezentowane na targach spawalniczych w Essen w 2026 r. wyposażone są w algorytmy predykcyjne, które ostrzegają o zużyciu opon na 50 godzin, zanim odchylenie zbieżności przekroczy 0,5 mm. Systemy te płynnie integrują się z oprogramowaniem MES obejmującym cały zakład, umożliwiając w pełni identyfikowalne dane dotyczące pozycjonowania spoin dla każdego zbiornika.