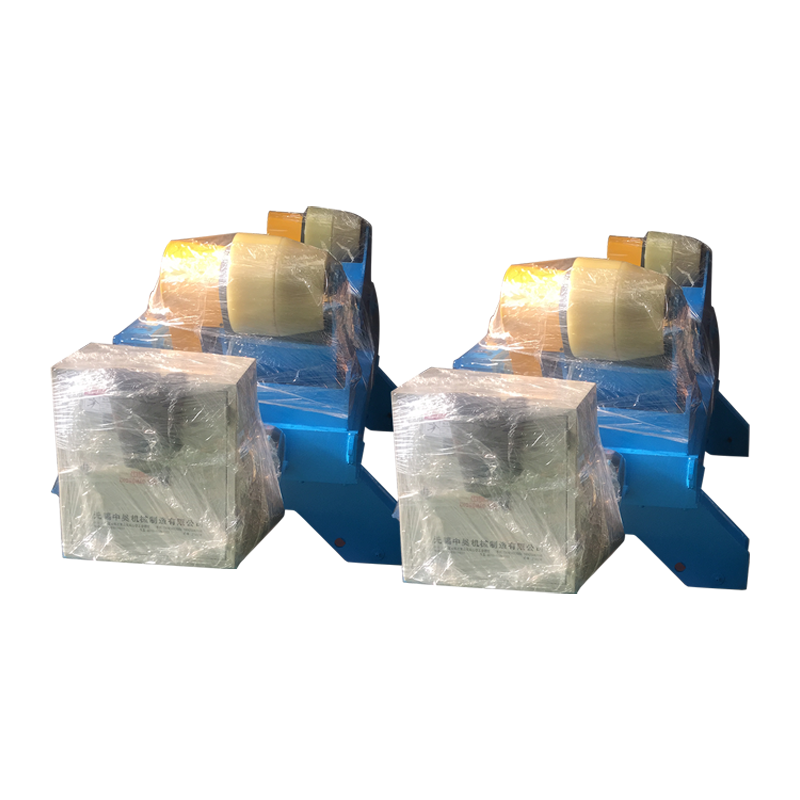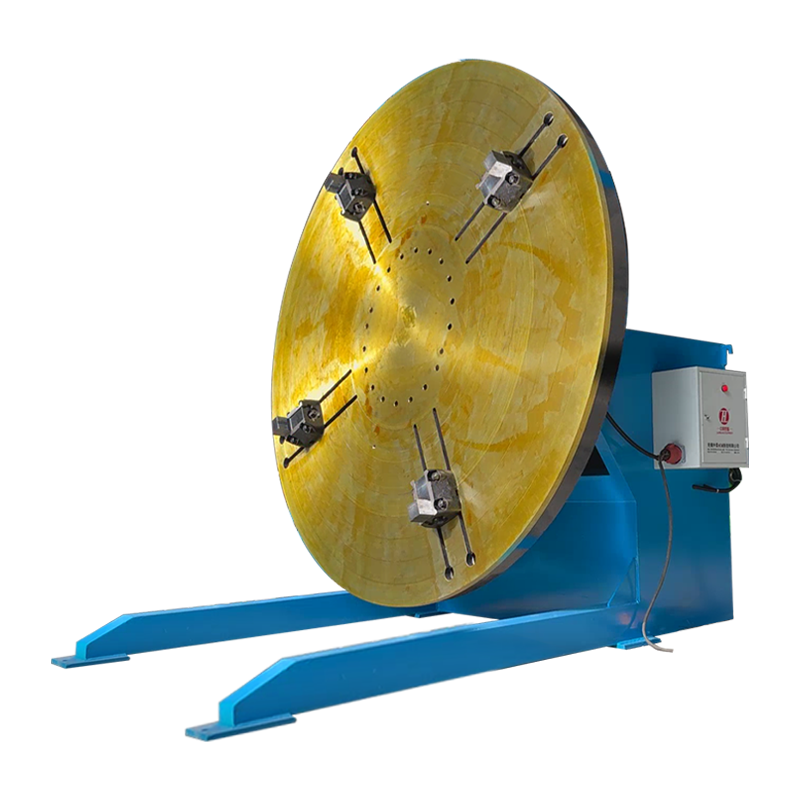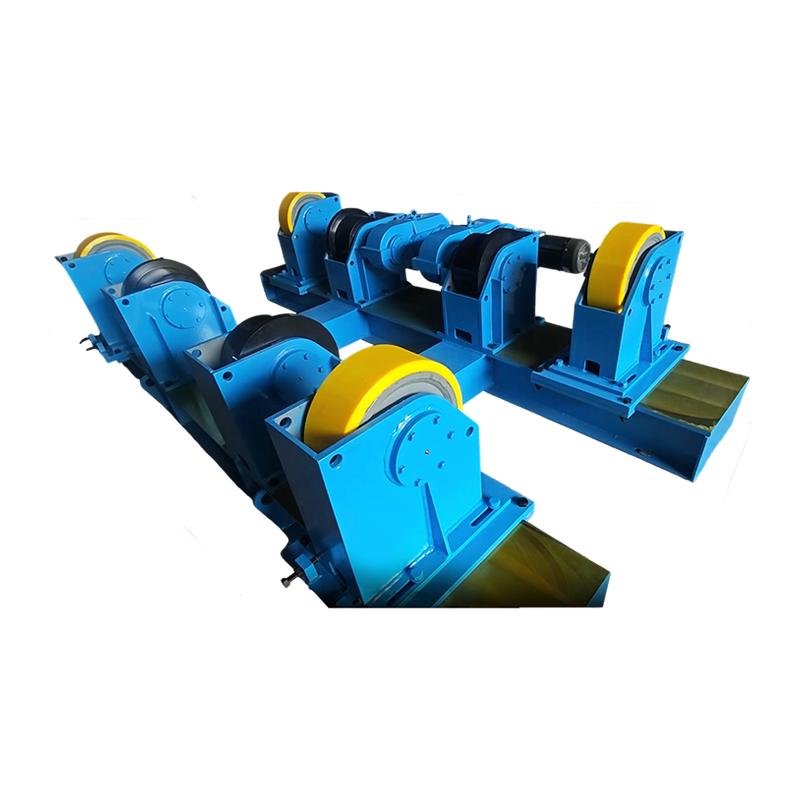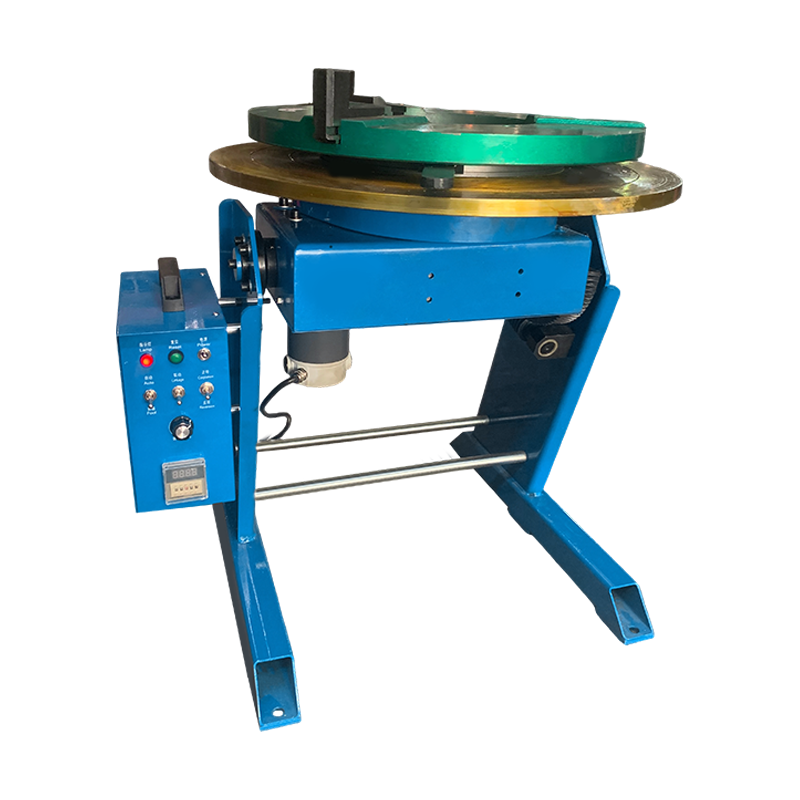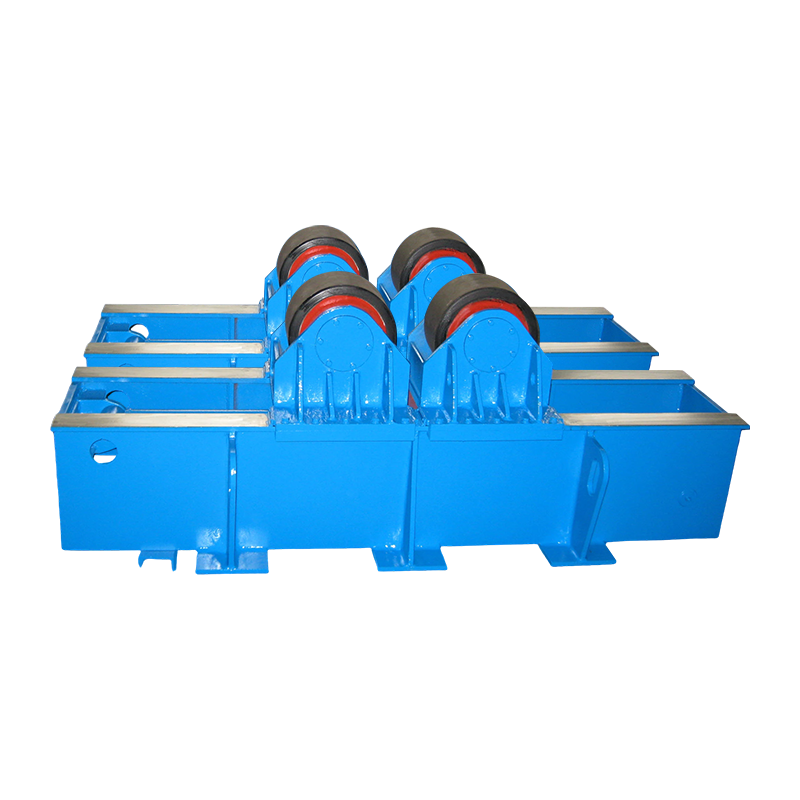
A rotator do spawania rur obraca cylindryczne elementy pod palnikiem spawalniczym, automatycznie utrzymując idealną prędkość jazdy przy każdym przejściu. Według badania produktywności przeprowadzonego w 2023 r. przez Stowarzyszenie Producentów i Producentów, to pojedyncze ulepszenie może wydłużyć czas załączenia łuku z poniżej 20% do ponad 60% i zwiększyć szybkość osadzania nawet o 300%. Sklepy, które stosują rotację zasilaną, konsekwentnie zgłaszają mniej usterek, mniej poprawek i szybki zwrot z inwestycji.
Uwolnienie szybkości i spójności dzięki rotatorowi do spawania rur
Korzystanie z rotatora do spawania rur skraca czas cyklu poprzez automatyzację rotacji, umożliwiając ciągłe spoiny wieloprzejściowe bez konieczności zmiany pozycji operatora. Podczas ręcznego walcowania rur spawacz często zatrzymuje się co kilka minut, aby zmienić położenie przedmiotu obrabianego, co powoduje fragmentację łuku i skraca rzeczywisty czas spawania. Dane z podręcznika Welding Handbook American Welding Society wskazują, że toczenie ręczne zazwyczaj ogranicza czas załączenia łuku do 15–25% godzin pracy. Kiedy A rotator do spawania rur przejmuje kontrolę, czas załączenia łuku regularnie przekracza 60%, co oznacza, że w ciągu jednej zmiany osadza się więcej metalu spoiny, bez zwiększania godzin pracy.
Wpływ na prędkość jazdy jest równie wymierny. Standardowe 12-calowe złącze rurowe harmonogram 40, które wymaga 35 minut ręcznego walcowania, można wykonać w około 12 minut przy użyciu rotatora ustawionego na 250 mm/min. W ciągu tygodnia pracy na dwie zmiany różnica ta przekłada się na setki dodatkowych wykonanych połączeń. Liczby te pokrywają się z raportem porównawczym Stowarzyszenia Producentów i Producentów z 2023 r., z którego wynika, że sklepy średniej wielkości wykorzystujące statki rotatory spawalnicze poprawiło ogólną efektywność sprzętu o 28% w pierwszym kwartale wdrożenia.
Dopasowanie nośności i średnicy rury: bezpośrednie porównanie
Nośność bezpośrednio określa, jakie zadania może wykonać rotator, a przekroczenie tego limitu prowadzi do spalenia silnika lub nadmiernego bicia promieniowego. Każdy rotator do spawania rur został zaprojektowany w oparciu o określony zakres wagowy i średnicę. Jednostka o nośności 1 tony może obsługiwać rury o średnicy 2–12 cali, natomiast zestaw 20-tonowy obsługuje statki o średnicy powyżej 60 cali. Wybór rotatora o co najmniej 25% nadmiarze wydajności w stosunku do najcięższego planowanego przedmiotu obrabianego wydłuża żywotność i pozwala zachować dokładność obrotu.
| Ładowność (tony) | Typowy zakres średnic rur (cale) | Moc silnika (kW) | Maksymalna prędkość obrotowa (cale/min) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A rotator do spawania rur o nośności 5 ton może obsłużyć 36-calową rurę o grubości ścianki 0,5 cala, pod warunkiem, że ciężar detalu nie przekracza 10 000 funtów. Przekroczenie dopuszczalnego obciążenia powoduje poślizg pomiędzy rolkami napędowymi a powierzchnią rury, co skutkuje nierówną prędkością obrotową i wadami spoin, takimi jak naprzemienne profile ściegów. Wielu producentów posiada 1-tonowy zestaw do rurociągów o małej średnicy i oddzielny 10-tonowy zestaw do zbiorników ciśnieniowych, aby uniknąć przeciążenia.
Rotatory samonastawne a konwencjonalne: który projekt pasuje do Twojego przepływu pracy
Rotatory samonastawne automatycznie kompensują różnice w średnicy, skracając czas przezbrajania nawet o 50% w produkcji mieszanej. Konwencjonalny rotator do spawania rur wykorzystuje stałe koła napinające, których rozstaw należy ręcznie regulować dla każdej średnicy rury. Natomiast model samonastawny obraca wózki rolkowe tak, aby dopasowywały się do obrabianego przedmiotu, gdy tylko zostanie on opuszczony na właściwe miejsce. Ta mechaniczna adaptacja eliminuje potrzebę pozycjonowania metodą prób i błędów.
Konwencjonalny rotator ze stałą rolką
- Niższy koszt zakupu, zwykle o 20–30% niższy niż w przypadku jednostki samonastawnej
- Przy każdej zmianie średnicy wymagana jest ręczna regulacja
- Idealny do długich serii identycznych szpul rurowych
- Prostsza procedura wymiany rolek
- Cięższa rama podstawy często wytrzymuje bardziej nieostrożne użytkowanie
Samonastawny rotator do spawania rur
- Automatycznie chwyta rury od 2” do maksymalnej średnicy
- Konfiguracja zajmuje kilka sekund, skracając czas zmiany o połowę
- Stały kontakt rolek zmniejsza bicie poniżej 0,02 cala
- Dobrze sprawdza się w produkcji o dużej różnorodności i małych nakładach
- Wyższa inwestycja początkowa, ale zwrot z inwestycji w ciągu 6–8 miesięcy w typowych warsztatach pracy
W badaniu porównawczym czasu w sześciu zakładach produkcyjnych samonastawne rotator do spawania rur zaoszczędzono średnio 11 minut na konfigurację przy przełączaniu między rurą 8-calową a 20-calową. Ponad 50 przezbrojeń tygodniowo, co oznacza oszczędność czasu wynoszącą ponad 9 godzin dodatkowej dostępności łuku, wystarczającą do zespawania dodatkowych 15–20 złączy o średniej średnicy.
Wzrost jakości spoin: redukcja defektów przy stałym obrocie
Stały obrót znacznie zmniejsza wady spoin, takie jak brak wtopienia i podcięcie, a badania wykazały aż do 40% zmniejszenie liczby poprawek. Kiedy A rotator do spawania rur utrzymuje stałą prędkość powierzchniową, łuk spawalniczy utrzymuje się na krawędzi natarcia jeziorka bez gwałtownych przyspieszeń i opóźnień. Ta stabilność zapobiega zimnym zakładkom, niespójnej penetracji i kraterom pojawiającym się podczas ręcznej zmiany położenia.
W artykule technicznym z 2022 r. opublikowanym w czasopiśmie Welding Journal udokumentowano tempo poprawek 1200 obwodowych połączeń rurowych. Połączenia spawane za pomocą zasilanego rotator do spawania rur wykazało wskaźnik defektów na poziomie 3,4% w porównaniu do 5,8% w przypadku połączeń toczonych ręcznie. Redukcja o 40% przełożyła się bezpośrednio na niższe koszty szlifowania, żłobienia i ponownej kontroli, co pozwoliło zaoszczędzić około 18 USD na złącze przy całkowicie obciążonym środowisku pracy ze stawką 65 USD za godzinę.
Doprowadzane ciepło staje się również bardziej równomierne. Podczas toczenia ręcznego spawacze często zatrzymują się, aby dostosować postawę, co powoduje gromadzenie się ciepła i potencjalną zmianę właściwości strefy wpływu ciepła. Przejście napędzane rotatorem utrzymuje temperaturę międzyściegową w przedziale ±25°F, co pomaga w utrzymaniu wartości udarności z karbem V Charpy'ego wymaganych przez ASME B31.3. Spójność na tym poziomie jest niezwykle trudna do osiągnięcia przy toczeniu ręcznym.
Integracja rotatora do spawania rur w zautomatyzowanych gniazdach
Połączenie rotatora do spawania rur z manipulatorem kolumny i wysięgnika tworzy w pełni zautomatyzowane stanowisko do spawania obwodowego, zmniejszając bezpośrednie koszty pracy nawet o 60%, zgodnie ze studiami przypadków branżowych. Rotator obsługuje obrót, a manipulator ustawia głowicę spawalniczą pod optymalnym wysunięciem i kątem. Razem pozwalają jednemu operatorowi nadzorować wiele stacji jednocześnie.
Typowy zautomatyzowany układ ogniw umieszcza 10 ton rotator do spawania rur pomiędzy dwoma zestawami krążników, z kolumną manipulatora zasilającą od góry głowicę spawalniczą łukiem krytym. Gdy operator załaduje rurę i zainicjuje sekwencję, rotator obraca się z zadaną prędkością, manipulator utrzymuje stałe przesunięcie, a całe złącze jest spawane w jednym nieprzerwanym cyklu. Dane z zakładu produkcyjnego w Rotterdamie wykazały, że taka konfiguracja zwiększyła dzienną łączną wydajność z 14 do 38 na 48-calowych sekcjach wież wiatrowych, redukując jednocześnie błędy związane ze zmęczeniem spawacza niemal do zera.
Nawet bez pełnej automatyzacji, a rotator spawalniczy wyposażony w cyfrowy obrotomierz i zdalny sterownik, umożliwia spawaczowi precyzyjne dostrojenie prędkości z bezpiecznej odległości. Wykazano, że to proste ulepszenie poprawia wygląd spoiny o 22% w audytach klientów, ponieważ operator może reagować na powstawanie kałuż bez zakłócania stabilności łuku.
Bezpieczeństwo i ergonomia
Wyeliminowanie ręcznego walcowania rur zmniejsza obrażenia układu mięśniowo-szkieletowego nawet o 70% i zapobiega wypadkom spowodowanym zmiażdżeniem. Ręczne obracanie ciężkiej rury za pomocą klucza łańcuchowego lub ręcznie powoduje ogromne obciążenie ramion, pleców i nadgarstków. Dzienniki wypadków Agencji Bezpieczeństwa i Zdrowia w Pracy (OSHA) wskazują, że obsługa i układanie rur odpowiada za około 18% zarejestrowanych skręceń i naprężeń w zakładach zajmujących się produkcją konstrukcji. Przedstawiamy A rotator do spawania rur całkowicie eliminuje potrzebę wysiłku fizycznego.
Co więcej, rotator utrzymuje operatora poza bezpośrednią strefą walcowania. W przypadku metod ręcznych pracownicy często stoją w pobliżu obracających się zawiesi lub łańcuchów, co stwarza ryzyko zmiażdżenia. Z rotator do spawania rur , rolki napędowe i napinające są osłonięte, a operator steruje ruchem za pomocą wyłącznika czuwakowego, który po zwolnieniu natychmiast zatrzymuje obrót. W połączeniu z właściwymi procedurami blokowania/oznaczania, funkcje te przyczyniły się do zmniejszenia o 55% liczby możliwych do zarejestrowania obrażeń dłoni w ciągu dwóch lat w sklepie ze zbiornikami ciśnieniowymi w Teksasie, jak stwierdzono w wewnętrznym przeglądzie bezpieczeństwa sklepu.
Praktyki konserwacyjne wydłużające żywotność rotatora
Rutynowa kontrola rolek napędowych i smarowania łożysk może podwoić okresy międzyobsługowe rotatora do spawania rur. Nawet solidne rotatory ulegają stopniowemu zużyciu, ale zdyscyplinowany harmonogram konserwacji utrzymuje wysoką dokładność obrotów i zapobiega kosztownym przestojom. Poniższe kroki, zaczerpnięte z instrukcji serwisowych sprzętu, zapewniają najwyższy efekt.
- Co tydzień sprawdzaj powierzchnie rolek. Zużyte lub wyszczerbione rolki poliuretanowe powodują wibracje i bicie. Wymień rolki, gdy na styku pojawią się płaskie plamy szersze niż 4 mm.
- Smaruj łożyska napędu co 200 godzin pracy. Użyj smaru EP2 na bazie litu i usuń stary smar przez złączkę, aż wypłynie czysty smar. Zanieczyszczony smar jest główną przyczyną przedwczesnych uszkodzeń łożysk rotator spawalniczy jeździ.
- Sprawdź wyrównanie pomiędzy zestawami napędowymi i napinającymi. Niewspółosiowość większa niż 1/16 cala na stopę długości rury powoduje powstawanie sił poprzecznych, które przeciążają łożyska i zmniejszają wydajność silnika. Laserowe narzędzia do wyrównywania mogą to sprawdzić w czasie krótszym niż dziesięć minut.
- Co miesiąc czyść szafki elektryczne. Dym spawalniczy i pył szlifierski przedostają się do obudów VFD, powodując przegrzanie. Przedmuch czystego sprężonego powietrza i wymiana filtra zapewniają stałą kontrolę prędkości.
- Okresowo nagrywaj pobór wzmacniacza. Nagły wzrost prądu silnika zwykle wskazuje na zakleszczenie rolek lub uszkodzenie łożyska. Ustaw wartość bazową podczas instalacji i oznacz każdy wzrost powyżej 15% w celu zbadania.
Sklepy, które postępują zgodnie z tymi krokami, podają średni okres bezawaryjnego serwisu wynoszący 18–24 miesięcy rotator do spawania rurs w porównaniu z 9–12 miesiącami w zakładach, które wykonują wyłącznie naprawy reaktywne. Różnica często równa się jednej większej przebudowie mniej rocznie, co pozwala zaoszczędzić 3 000–7 000 USD na częściach i robociźnie.
Często zadawane pytania dotyczące rotatorów do spawania rur
Do czego służy rotator do spawania rur?
A rotator do spawania rur służy do toczenia cylindrycznych przedmiotów — takich jak rury, zbiorniki ciśnieniowe i sekcje wież wiatrowych — z kontrolowaną prędkością podczas spawania. Utrzymuje obrabiany przedmiot na napędzanych rolkach, dzięki czemu spawacz lub palnik automatyczny może nakładać spoiwo w sposób ciągły na obwodzie, bez zatrzymywania się na zmianę położenia.
Jak wybrać odpowiednią wydajność rotatora do spawania rur?
Wybierz rotator do spawania rur o nośności co najmniej 25% wyższej niż najcięższy zespół, który planujesz spawać. Sprawdź także zakres średnicy minimalnej i maksymalnej: rolki muszą ściśle przylegać, a rura nie będzie osadzona zbyt nisko w łożu. Jednostka, która jest za mała, poślizgnie się; zbyt duży marnuje energię i kapitał.
Czy rotator do spawania rur może obsługiwać nieokrągłe przedmioty?
Standard rotator do spawania rur przeznaczony jest do przekrojów walcowych. Kwadratowe lub prostokątne kształty powodują nierówny kontakt rolek i wibracje. W przypadku elementów nieokrągłych lepszym wyborem jest pozycjoner z płytą czołową lub manipulator wieloosiowy. Niektóre rotatory samonastawne mogą kompensować niewielką owalność, ale najlepsze wyniki wymagają okrągłości w granicach 1% średnicy nominalnej.
Jaka konserwacja zapobiega wahaniom prędkości?
Wahania prędkości w A rotator spawalniczy zwykle wynika ze zużytych rolek, niewystarczającego smarowania lub dryftu parametrów VFD. Regularne czyszczenie powierzchni rolek, smarowanie łożysk co 200 godzin i ponowne dostrajanie ustawień PID napędu eliminuje większość niespójności prędkości. Jeśli wahania utrzymują się, sprawdź sprzęgło enkodera i ekranowanie kabla silnika pod kątem zakłóceń elektrycznych.