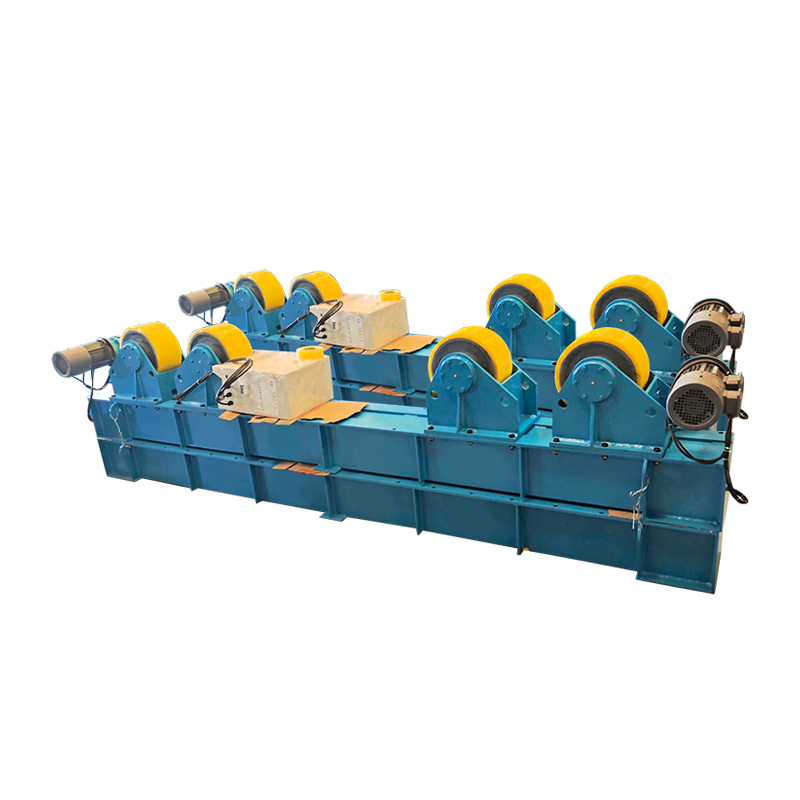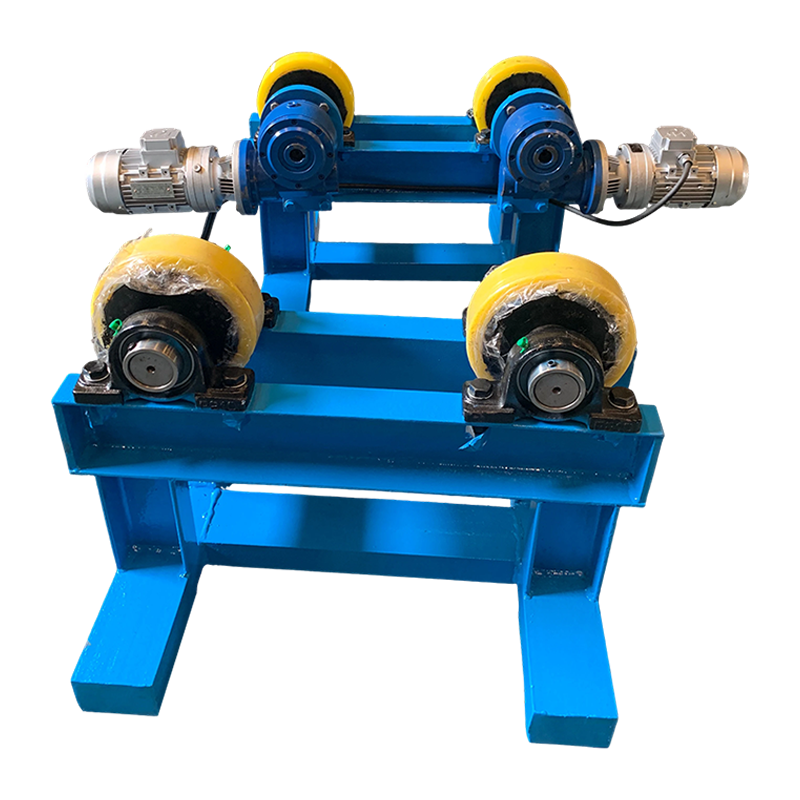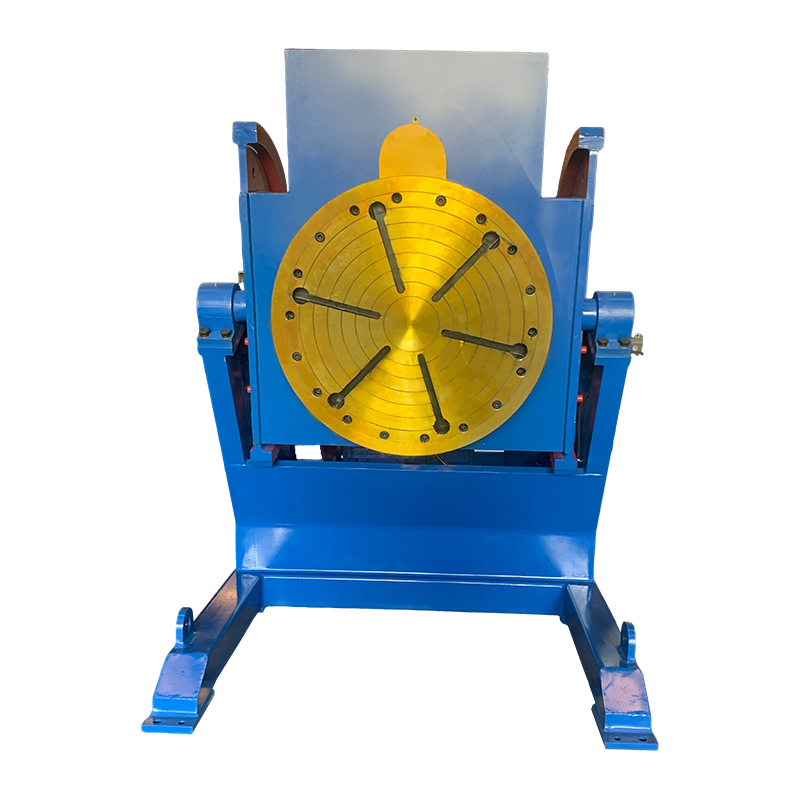
Uchwyty do spawania to specjalnie zaprojektowane urządzenia mechaniczne, które lokalizują, zaciskają i podtrzymują metalowe elementy obrabiane w dokładnym ustawieniu podczas procesu spawania, zapewniając, że każdy ukończony zespół spełnia specyfikacje wymiarowe przy minimalnych zniekształceniach i maksymalnej powtarzalności. Na ręcznym stanowisku spawalniczym wykwalifikowany operator może spędzić dużo czasu na mierzeniu, sczepianiu i dopasowywaniu części; z odpowiednio zaprojektowanym uchwyt spawalniczy , część jest prawidłowo umiejscowiona w momencie umieszczenia jej w oprzyrządowaniu. Według American Welding Society (AWS) zastosowanie sztywnych uchwytów spawalniczych może skrócić całkowity czas produkcji o 30% do 60% i zmniejsz tempo poprawek związanych ze spawaniem do poniżej 3% . Dokładne zrozumienie, czym są te osprzęt i jak je skutecznie wdrożyć, wypełnia lukę między prototypem a dochodową linią produkcyjną o dużej objętości. Ten kompleksowy przewodnik omawia zasady inżynieryjne, metodologie projektowania, uzasadnienia ekonomiczne i nowe technologie, które definiują nowoczesne uchwyty spawalnicze.
Czym są uchwyty spawalnicze i dlaczego mają kluczowe znaczenie dla precyzji?
Uchwyt spawalniczy to specjalnie zaprojektowane narzędzie produkcyjne, które fizycznie zabezpiecza wszystkie elementy zespołu przed siłami rozszerzalności i kurczenia cieplnego, gwarantując, że powtarzalność wymiarowa ostatecznej konstrukcji spawanej odpowiada planowi inżynieryjnemu. Fizyka spawania stanowi podstawowe wyzwanie: stopiona stal kurczy się podczas krzepnięcia, wyciągając metal z kształtu. A uchwyt do spawania przeciwdziała temu utrzymując części sztywno na miejscu. Nie tylko uniemożliwia ruch; często wstępnie napręża materiał lub kompensuje obliczony skurcz. Dzięki systematycznemu podejściu do odniesienia przedmiotu obrabianego — przy użyciu dedykowanych lokalizatorów i podpór — uchwyt eliminuje domysły. Dzięki temu nawet początkujący spawacz może wykonać podzespoły spełniające rygorystyczne tolerancje ISO 13920 w zakresie wymiarów liniowych i prostoliniowości. Wpływ ekonomiczny jest znaczny: badanie przeprowadzone przez Edison Welding Institute (EWI) wykazało, że właściwe mocowanie może poprawić wydajność pierwszego przejścia o 40% i zmniejszyć potrzebę prostowania po spawaniu aż do 70% . W typowym zakładzie zajmującym się produkcją ciężkich prostowanie zniekształconych zespołów po spawaniu może zająć aż do 30% całkowitego czasu pracy na produkcji , a koszt ten jest w dużej mierze eliminowany, jeśli część jest trzymana prawidłowo od początku. Co więcej, dobrze zaprojektowane mocowanie umożliwia stosowanie wyższych prądów spawania i większych prędkości jazdy, ponieważ operator lub robot nie muszą się zatrzymywać, aby sprawdzić ustawienie. Rezultatem jest nie tylko lepszy produkt, ale także szybszy.
Trzy podstawowe funkcje: lokalizowanie, zaciskanie i podpieranie
Każdy skuteczny uchwyt spawalniczy spełnia trzy niezmienne funkcje mechaniczne: precyzyjnie ustala położenie przedmiotu obrabianego w oparciu o znane punkty odniesienia, zaciska części z siłą wystarczającą do przeciwstawienia się skurczowi spoiny oraz podtrzymuje zespół, zapobiegając uginaniu się pod wpływem grawitacji i ciepła. Zasada lokalizacji 3-2-1 jest standardem branżowym dla większości części pryzmatycznych. Sześć punktów styku ogranicza wszystkie sześć stopni swobody: trzy punkty definiują płaszczyznę główną, dwa punkty definiują krawędź drugorzędną, a jeden punkt definiuje trzeciorzędny przystanek. Podczas projektowania uchwyty do spawania , siła zaciskająca musi być skierowana na te stałe lokalizatory. Elementy wsporcze, często regulowane wrzeciona lub śruby podnośnikowe, zapobiegają uginaniu się ciężkich stalowych płyt pod wpływem ogrzewania. Ta trójfunkcyjna konstrukcja gwarantuje, że metal spoiny, gdy się kurczy, będzie przyciągał element mocujący, zamiast zniekształcać część. Na przykład podczas produkcji podwozia ciężkiego sprzętu elementy ustalające wykonane z hartowanej stali narzędziowej mogą utrzymać elementy ramy w ±0,3 mm , natomiast zaciski przykładają siłę kilku kiloniutonów, aby zapobiec przemieszczaniu się podczas spawania wieloprzejściowego. Wymagana siła mocowania nie jest dowolna; należy ją obliczyć na podstawie oczekiwanej siły skurczu spoiny. Spoina pachwinowa o długości ramienia 8 mm może generować większą siłę skurczu poprzecznego 10 000 Newtonów , a uchwyt musi temu przeciwdziałać bez deformacji.
Porównanie oprzyrządowania ręcznego, systemów modułowych i zautomatyzowanych komórek
Wybór systemu mocowania spawalniczego zależy od wielkości produkcji, złożoności części i wymaganej elastyczności; w poniższej tabeli porównano podejście ręczne, modułowe i zautomatyzowane.
| Funkcja | Ręczne urządzenia dedykowane | Mocowanie modułowe (3D). | Zautomatyzowane (hydrauliczne/pneumatyczne) |
|---|---|---|---|
| Czas zmiany | Wysoka (godziny) | Bardzo niski (minuty) | Niski (zmiana programu) |
| Dostosowanie objętości | Duża objętość, pojedyncza część | Niski do średniego, prototypowanie | Produkcja masowa |
| Koszt początkowy | Umiarkowane do wysokiego | Bardzo niski | Bardzo wysoki |
| Kontrola zniekształceń | Doskonały (sztywny) | Dobrze | Doskonały (aktywna kontrola) |
Ręczne, dedykowane uchwyty są zwykle zbudowane z blachy stalowej i przykręcone do podstawy. Oferują wyjątkową sztywność i są standardem w przypadku ciężkiej produkcji. Systemy modułowe wykorzystują płyty siatkowe i precyzyjne kołki ustalające, aby umożliwić szybką rekonfigurację, co czyni je idealnymi dla warsztatów. Zautomatyzowane uchwyty są często zintegrowane z zrobotyzowanymi stanowiskami spawalniczymi, w których zaciski pneumatyczne lub hydrauliczne uruchamiają się sekwencyjnie, a czujniki weryfikują obecność części. Każdy typ ma odrębne miejsce w nowoczesnej produkcji, a wiele dużych zakładów wykorzystuje kombinację wszystkich trzech podejść.
Projektowanie pod kątem dynamiki termicznej: jak osprzęt kompensuje skurcz
Złącze spawane kurczy się w miarę ochładzania, a jednym z najbardziej wyrafinowanych aspektów konstrukcji osprzętu jest obliczanie tego ruchu i przeciwdziałanie mu, tak aby gotowa część spełniała specyfikacje bez konieczności prostowania po spawaniu. Stal węglowa kurczy się w przybliżeniu 1,0 do 1,5 milimetra na metr długości spoiny w kierunku poprzecznym. Zaawansowane uchwyty do spawania nie zawsze idealnie blokuj część; czasami używają bloków „pływających” lub „kurczących się”. Umożliwiają one przewidywalne ciągnięcie metalu w jednym kierunku, jednocześnie ograniczając go w innym. Korzystając z analizy elementów skończonych (FEA), inżynierowie mogą symulować profil temperatury wielościegowej spoiny i precyzyjnie pozycjonować zaciski w strefach o dużej koncentracji naprężeń. To podejście inżynieryjne zapobiega powstawaniu przerażającego efektu „chipsów ziemniaczanych” w dużych, produkowanych ramach. Warto wziąć pod uwagę także dynamikę cieplną samego urządzenia. Stalowy uchwyt nagrzewany w wyniku powtarzających się cykli spawania będzie się rozszerzał, a jeśli to rozszerzanie nie zostanie uwzględnione, pozycje lokalizatora będą się zmieniać w trakcie zmiany produkcyjnej. W zautomatyzowanych ogniwach o dużej wydajności stosuje się czasami oprawy chłodzone wodą, aby utrzymać stabilną temperaturę oprawy, zapewniając, że pozycje lokalizatora pozostają niezmienne od pierwszej części poranka do ostatniej części popołudnia.
Projektowanie dla określonych procesów spawalniczych: MIG, TIG, zgrzewanie laserowe i punktowe
Sam proces spawania dyktuje krytyczne parametry konstrukcyjne osprzętu, ponieważ dopływ ciepła, czas cyklu, powstawanie odprysków i wymagania dotyczące dostępności różnią się znacznie w przypadku spawania metodą MIG, TIG, laserowego i punktowego oporowego. Do spawania metodą MIG z dużą ilością ciepła, uchwyt spawalniczy muszą być masywne i zawierać chłodzenie wodne lub miedziane pręty nośne, aby odprowadzać ciepło i zapobiegać wypaczeniu. Spawanie TIG, nie powodujące odprysków, pozwala projektantom umieścić zaciski i lokalizatory znacznie bliżej złącza, bez obawy, że zostaną zespawane z przedmiotem obrabianym. Urządzenia do spawania laserowego wymagają niezwykle wąskich tolerancji – często ± 0,05 mm – ponieważ skupiona wiązka lasera wymaga precyzyjnego dopasowania złącza praktycznie bez szczeliny. W przypadku zgrzewania punktowego oporowego oprawa stanowi integralną część obwodu elektrycznego; jego ramiona i elektrody muszą być wykonane ze stopów miedzi o określonej przewodności i muszą być izolowane od podstawy, aby zapobiec prądom błądzącym. Zrozumienie tych ograniczeń specyficznych dla procesu jest niezbędne przy wyborze materiałów i określaniu rozmieszczenia zacisków, aby zapewnić pomyślne wykonanie uchwyt do spawania .
Integracja Poka-Yoke i zabezpieczenia przed błędami w projektowaniu urządzeń
Dobrze zaprojektowany uchwyt spawalniczy zawiera funkcje poka-yoke, czyli zabezpieczenie przed błędami, które fizycznie uniemożliwiają operatorowi nieprawidłowe załadowanie przedmiotu obrabianego, eliminując w ten sposób główne źródło defektów przed zajarzeniem łuku spawalniczego. Funkcje te mogą być tak proste, jak asymetryczne układy kołków, które pozwalają na dopasowanie części tylko w jednej orientacji, lub tak wyrafinowane, jak czujniki zbliżeniowe, które wykrywają brak elementu i przerywają cykl spawania. U jednego dostawcy branży motoryzacyjnej pierwszego poziomu wdrożenie jest zabezpieczone przed błędami uchwyty do spawania w ciągu sześciu miesięcy zmniejszył wskaźnik defektów z 1200 części na milion do poniżej 50 części na milion. Konstrukcja Poka-Yoke zmniejsza zależność od czujności i przeszkolenia operatora, sprawiając, że jakość jest funkcją samego oprzyrządowania. Podejście to jest obecnie wymagane przez wielu producentów OEM w podręcznikach jakości dostawców, co odzwierciedla jego sprawdzoną skuteczność w produkcji wielkoseryjnej.
Uzasadnienie ekonomiczne: Obliczanie zwrotu z inwestycji w uchwyty spawalnicze
Nakłady inwestycyjne na niestandardowy uchwyt spawalniczy muszą być uzasadnione przejrzystym obliczeniem zwrotu z inwestycji (ROI), które uwzględnia bezpośrednie oszczędności w pracy, zmniejszoną liczbę poprawek, mniejszą liczbę złomów i zwiększoną przepustowość wynikającą z krótszych czasów cykli. Typowy dedykowany uchwyt do średniej wielkości konstrukcji spawanej może kosztować pomiędzy 5000 dolarów i 50 000 dolarów projektować i budować. Jeśli to urządzenie skraca czas spawania i montażu pojedynczego zespołu o 15 minut, a warsztat produkuje 5000 zespołów rocznie przy stawce pracy przy pełnym obciążeniu wynoszącej 45 USD za godzinę, roczna bezpośrednia oszczędność pracy wyniesie 56 250 dolarów . Dodanie oszczędności wynikających z wyeliminowania prostowania i zmniejszenia liczby materiałów spawalniczych często wydłuża okres zwrotu inwestycji do mniej niż jednego roku. Nawet w przypadku operacji o mniejszym wolumenie poprawa jakości i zdolność do zdobywania kontraktów wymagających udokumentowanej kontroli procesu może sprawić, że inwestycja w uchwyt spawalniczy strategicznie konieczne. Koszt początkowy jest zatem amortyzowany nie tylko na podstawie wyprodukowanych części, ale także na podstawie możliwości biznesowych, jakie zapewnia.
Materiały, obróbka cieplna i inżynieria powierzchni dla długowieczności
Ponieważ okucia narażone są na duże obciążenia, odpryski i ciągłe ścieranie, ich żywotność zależy bezpośrednio od gatunku stali, obróbki cieplnej i utwardzenia powierzchni punktów styku. Typowe płyty bazowe wykonane są ze stali walcowanej na gorąco A36 lub normalizowanej S355. Do kołków ustalających i podkładek zaciskowych odpornych na zużycie, materiałów takich jak stal narzędziowa D2 lub stal stopowa 4140, hartowana 55–60 HRC , są standardowe. W ogniwach robotycznych, gdzie przewodność elektryczna ma kluczowe znaczenie dla łuku, miedziane podkładki są zintegrowane z uchwyt spawalniczy służą dwojakiemu celowi: odprowadzają ciepło ze strefy spawania i chronią stalowe narzędzia przed bezpośrednim promieniowaniem łuku. Wykończenie powierzchni podkładek ustalających również ma znaczenie: szlifowana powierzchnia o chropowatości ok Ra 0,8 do 1,6 mikrona zapewnia niezawodny kontakt bez ścierania powierzchni współpracujących części. W przypadku ekstremalnych warunków, takich jak produkcja stali nierdzewnej, gdzie sama oprawa musi być odporna na korozję, dla korpusu oprawy i wszystkich powierzchni kontaktowych zaleca się gatunki takie jak stal nierdzewna 316L.
Integracja uchwytów ze zrobotyzowanymi i zautomatyzowanymi systemami spawalniczymi
Prawdziwa moc uchwytu spawalniczego jest realizowana, gdy jest on połączony z ramieniem robota lub dedykowaną automatyczną spawarką, umożliwiając produkcję przy wyłączonym świetle i stałą jakość przez całą dobę. W takich komórkach uchwyt spawalniczy staje się czymś więcej niż statycznym urządzeniem utrzymującym; jest aktywnym uczestnikiem sekwencji produkcyjnej. Czujniki potwierdzają prawidłowe załadowanie części, dociski pneumatyczne włączają się w zaprogramowanej kolejności, a robot otrzymuje sygnał do rozpoczęcia cyklu zgrzewania. Pozycjonery wrzeciennika i konika to powszechnie stosowane uchwyty do części cylindrycznych, umożliwiające robotowi spawanie w pozycji płaskiej, podczas gdy uchwyt obraca przedmiot obrabiany. W przypadku skomplikowanych odlewów uchwyt może obejmować wiele osi obrotu, aby zapewnić robotowi dostęp do każdego złącza. Według Międzynarodowej Federacji Robotyki liczba robotów przemysłowych wykorzystywanych do spawania wzrosła ponad W ciągu ostatnich pięciu lat 50%. , a osprzęt stanowi niezbędne uzupełnienie tego okucia. Interfejs pomiędzy sterownikiem robota a uchwytem jest coraz bardziej wyrafinowany: robot może weryfikować stan zacisku, dostosowywać parametry spawania na podstawie wykrytych odchyleń części, a nawet sygnalizować operatorowi, gdy element mocowania zbliża się do granicy zużycia.
Rola wytwarzania przyrostowego i druku 3D w produkcji opraw
Produkcja przyrostowa szybko zmienia sposób wytwarzania uchwytów spawalniczych, umożliwiając inżynierom tworzenie złożonych, konforemnych kanałów chłodzących, lekkich konstrukcji i niestandardowych geometrii lokalizatorów, których nie można osiągnąć w przypadku tradycyjnej obróbki. Druk 3D metalu przy użyciu materiałów takich jak stal maraging czy Inconel umożliwia wytwarzanie elementów osprzętu ze zintegrowanymi kanałami chłodzącymi, które dopasowują się do konturu złącza spawanego. To ukierunkowane chłodzenie radykalnie skraca czas cyklu w przypadku operacji o dużej objętości. Częściej polimerowy druk 3D wykorzystuje się do produkcji prototypowych lokalizatorów, przyrządów manipulacyjnych i miękkich szczęk do chwytaków robotów w ciągu kilku godzin, a nie dni lub tygodni wymaganych w przypadku obrobionych części metalowych. Chociaż te składniki polimerowe nie nadają się do bezpośredniego narażenia na łuk, doskonale nadają się do utrzymywania części z dala od strefy spawania. Możliwość szybkiej iteracji projektów osprzętu przy użyciu prototypów wydrukowanych w 3D skraca harmonogram prac rozwojowych i obniża koszty eksperymentów, zapewniając optymalizację uchwyty do spawania dostępne dla małych i średnich przedsiębiorstw.
Metrologia i walidacja: zapewnienie, że urządzenie spełnia zamierzoną dokładność
Zanim nowy uchwyt spawalniczy wejdzie do produkcji, należy go sprawdzić za pomocą współrzędnościowych maszyn pomiarowych (CMM), trackerów laserowych lub fotogrametrii, aby upewnić się, że wszystkie punkty ustalające, powierzchnie zacisków i powierzchnie odniesienia mieszczą się w określonej tolerancji położenia, która zwykle wynosi ± 0,1 mm lub mniej. Ta weryfikacja nie jest wydarzeniem jednorazowym. Udokumentowany harmonogram kalibracji z wykorzystaniem skalibrowanej części wzorcowej lub bezpośredniego pomiaru jest niezbędny do ciągłego zapewniania jakości. W przemyśle lotniczym wymagania AS9100 nakładają obowiązek sprawdzania wszystkich narzędzi produkcyjnych w określonych odstępach czasu. Kiedy mocowanie wykracza poza tolerancję, jest poddawane ponownej obróbce lub wymieniane są jego zużyte elementy. To zdyscyplinowane podejście do metrologii gwarantuje, że uchwyt spawalniczy kontynuuje produkcję zgodnych części przez cały okres użytkowania.
Typowe praktyki konserwacji, kalibracji i opieki długoterminowej
Nawet najbardziej wytrzymały uchwyt spawalniczy będzie stopniowo tracił dokładność, jeśli nie będzie regularnie czyszczony i kalibrowany, szczególnie w środowiskach o wysokiej wydajności, gdzie gromadzenie się odprysków i zużycie zacisku stanowią ciągły problem. Harmonogram konserwacji zapobiegawczej powinien obejmować codzienne czyszczenie powierzchni lokalizatora w celu usunięcia odprysków i zanieczyszczeń, przy użyciu mosiężnych skrobaków i sprayów przeciwodpryskowych. Aby upewnić się, że są zgodne ze specyfikacjami, konieczna jest cotygodniowa kontrola sił zacisku za pomocą klucza dynamometrycznego lub manometru. Comiesięczna weryfikacja wymiarów za pomocą maszyny współrzędnościowej lub trackera laserowego potwierdza, że punkty lokalizacji oprawy nadal znajdują się w zamierzonych pozycjach. Coroczna regeneracja lub wymiana części zużywalnych, takich jak kołki ustalające, tuleje i podkładki zaciskowe, jest standardową praktyką. Zaniedbanie tych zadań konserwacyjnych może prowadzić do stopniowej zmiany wymiarów części, ostatecznie powodując awarie na miejscu lub przestoje linii montażowej. Koszt odmowy pojedynczego klienta z powodu spawów przekraczających tolerancję może przekroczyć cały roczny budżet warsztatu na konserwację.
Często zadawane pytania dotyczące uchwytów spawalniczych
Czy mogę używać jednego uchwytu do spawania pełnego i sczepiania?
To zależy od dopływu ciepła. W przypadku procesów zrobotyzowanych lub wymagających wysokiej temperatury czasami lepiej jest mieć dedykowane urządzenie do sczepiania, które jest lżejsze i szybsze, a następnie cięższe uchwyt spawalniczy na ostatnie przejścia. Jeśli w obu przypadkach zostanie zastosowany ten sam uchwyt, spoiny sczepne mogą lokalnie odkształcić punkty mocowania, powodując niewspółosiowość całej spoiny. Dodatkowe naprężenia termiczne powstałe w wyniku końcowego spoiny mogą również z czasem spowodować utratę kalibracji urządzenia.
Jak chronić lokalizatory uchwytów przed odpryskami spawalniczymi?
Odpryski nie przylegają dobrze do mosiądzu ani miedzi, dlatego lokalizatory w pobliżu łuku są często wykonane z tych materiałów lub pokryte ceramicznym sprayem przeciwodpryskowym. Niezbędne są również regularne cykle czyszczenia; nawet najlepszy uchwyty do spawania straci dokładność, jeśli kulki rozpryskowe zgromadzą się na powierzchniach odniesienia. Niektóre zaawansowane systemy zawierają automatyczne strumienie powietrza, które przedmuchują lokalizatory pomiędzy cyklami.
Jaka jest typowa dokładność, jaką musi posiadać uchwyt spawalniczy?
W przypadku produkcji ciężkiego sprzętu tolerancje liniowe wynoszą: ±0,5 mm są powszechne. W przypadku samochodowych zespołów blaszanych samo mocowanie jest często obrabiane z tolerancjami: ±0,05 mm do ±0,1 mm tak, aby końcowa część po uwzględnieniu sprężynowania idealnie pasowała do nadwozia pojazdu. Wymagana dokładność mocowania jest zawsze mniejsza niż pożądana tolerancja części, zazwyczaj dwukrotnie lub więcej.
Jak wybrać pomiędzy stałą oprawą dedykowaną a systemem modułowym?
Decyzja zależy od wielkości produkcji i różnorodności części. Jeśli produkujesz tysiące identycznych części rocznie, dedykowany jest stały uchwyt spawalniczy jest najbardziej opłacalne w dłuższej perspektywie. Jeśli Twój warsztat obsługuje wiele różnych części w małych partiach, system modułowy zapewnia elastyczność w zakresie rekonfiguracji oprzyrządowania dla każdego zadania. Wiele sklepów stosuje podejście hybrydowe: dedykowane mocowanie dla najlepiej sprzedających się produktów oraz system modułowy do prac prototypowych i zamówień niskonakładowych.
Inwestycja w dobrze zaprojektowane uchwyty do spawania nie jest wydatkiem; jest to decyzja strategiczna, która bezpośrednio wpływa na wyniki finansowe. Eliminując domysły dotyczące dopasowania, łagodząc odkształcenia termiczne i umożliwiając przejście od ręcznego rzemiosła do zautomatyzowanej powtarzalności, narzędzia te stanowią podstawę skalowalnej produkcji wysokiej jakości. Od wstępnego projektu po codzienną konserwację, dbałość o szczegóły na każdym etapie gwarantuje, że oprawa pozostanie niezawodną i precyzyjną podstawą przez dziesięciolecia produkcji.