Samonastawna maszyna rotacyjna do spawania płatowego 20T
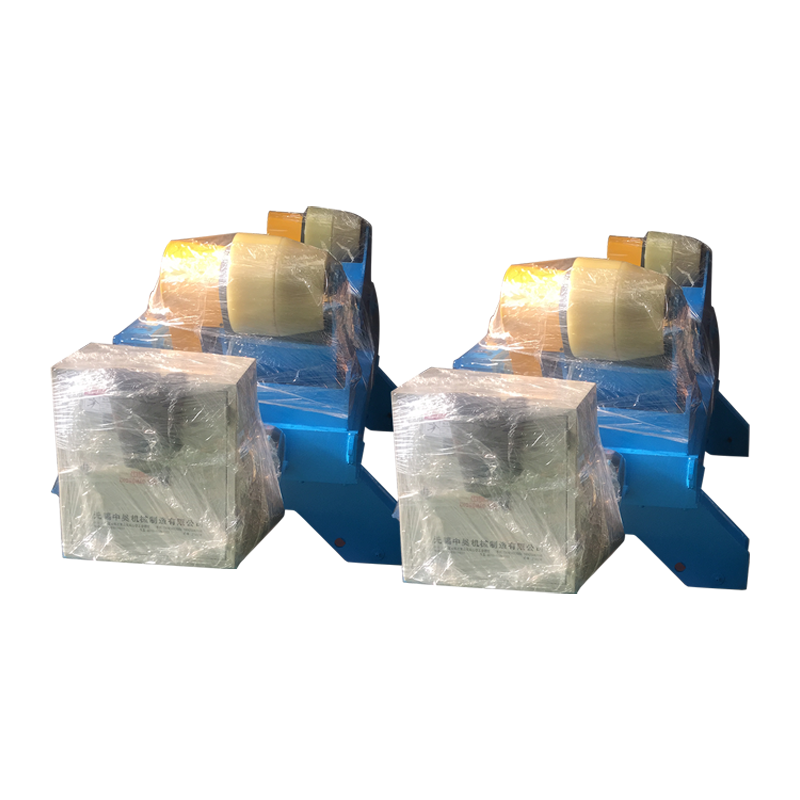
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details
Producenci stali i inżynierowie konstrukcyjni stają przed wspólnym wyzwaniem: rysunek wymaga wymiaru W10x30, ale rzeczywista głębokość belki nie wynosi 10 cali. Lub w projekcie określono H 300x300, a dostępny arkusz danych materiału zawiera cztery różne parametry grubości. Umiejętność interpretacji wymiaru belki H oznacza wyjście poza prosty pomiar wysokości. Wymaga zrozumienia konwencji nazewnictwa, różnicy między rozmiarami nominalnymi i rzeczywistymi oraz tego, jak wymiary kołnierza i środnika bezpośrednio wpływają na przygotowanie do spawania i dobór sprzętu. W tym przewodniku szczegółowo opisano każdą z tych warstw z punktu widzenia produkcji i gotowości do spawania, bez wypełniacza i bez danych, których nie można zweryfikować w porównaniu ze standardowymi profilami.
Belka H to stalowy element konstrukcyjny, którego przekrój przypomina wielką literę H. Logika nośności jest prosta. Dwie poziome płyty, zwane kołnierzami, są ustawione tak, aby wytrzymywały momenty zginające. Umieszczenie większości stali daleko od osi neutralnej zwiększa moment bezwładności sekcji, dzięki czemu jest ona bardzo wydajna w zastosowaniach z belkami. Pionowa płyta łącząca półki, czyli środnik, przenosi siły ścinające i utrzymuje półki w jednej linii. To rozdzielenie ról powoduje, że ten sam ciężar stali uformowanej w profil H może przenosić znacznie większe obciążenie niż lity pręt prostokątny.
Większość belek H w zastosowaniach konstrukcyjnych jest walcowanych na gorąco ze stali węglowej. W Ameryce Północnej dominującą specyfikacją materiału jest ASTM A992 do kształtów z szerokimi kołnierzami, o minimalnej granicy plastyczności 50 ksi. ASTM A36 jest również stosowany, szczególnie tam, gdzie priorytetem jest spawalność i znormalizowane połączenia. Rynki europejskie i azjatyckie mają własne gatunki, ale podstawowa zasada metalurgii jest spójna: przekrój w kształcie litery H zapewnia najlepszy stosunek wytrzymałości do masy kolumn i belek w budynkach wielokondygnacyjnych, mostach i ramach przemysłowych.
Oznaczenie takie jak W10x30 to kompaktowy kod, który na pierwszy rzut oka informuje producenta o trzech rzeczach. Litera określa rodzinę profili, pierwsza liczba podaje nominalną głębokość w calach, a druga liczba to ciężar w funtach na stopę liniową. Głębokość nominalna jest jednak przybliżeniem i służy jako etykieta, a nie miara. W10x30 zazwyczaj ma rzeczywistą głębokość około 10,47 cala. Opieranie się na numerze nominalnym przy montażu bez sprawdzania rzeczywistych wymiarów może spowodować niewspółosiowość złącza na linii spawania.
Oznaczenia metryczne kierują się inną logiką. Belka oznaczona W 250 x 100 oznacza głębokość nominalną 250 mm i szerokość pasa 100 mm. Inne światowe standardy używają własnego skrótu. Profile europejskie użyj serii HEA, HEB i HEM, gdzie cyfra po literach oznacza wysokość nominalną w milimetrach; Japońskie belki H są często określane bezpośrednio na podstawie wysokości środnika i szerokości kołnierza, np. H 100x100. Najważniejszą rzeczą dla każdego, kto pracuje z importowanymi rysunkami stali, jest zawsze sprawdzenie, który standard nazewnictwa ma zastosowanie przed cięciem lub ustawieniem zautomatyzowanej sekwencji spawania. „W250” w kontekście metrycznym to nie ta sama wiązka, co W10 w kontekście imperialnym, nawet jeśli arytmetyka milimetra na cal wydaje się bliska.
Kiedy certyfikat huty podaje cztery wartości wymiarów dla pojedynczego profilu belki, każda z nich ma odrębne znaczenie dla producenta. Cztery parametry to:
Metryczne belki H mają zwykle wysokość od 100 mm do 1000 mm, a szerokość kołnierzy waha się od około 100 mm do ponad 300 mm. Aby zilustrować, jak te liczby skupiają się w praktycznym zastosowaniu:
| Oznaczenie profilu | Około. Wysokość (mm) | Około. Szerokość (mm) | Około. Grubość sieci (mm) | Około. Grubość kołnierza (mm) |
|---|---|---|---|---|
| Wys. 200 x 200 | 200 | 200 | 8 | 12 |
| Wys. 300 x 300 | 300 | 300 | 10 | 15 |
| Wys. 400 x 300 | 400 | 300 | 10 | 16 |
Przydatne jest zestawienie tych liczb z kształtami litery W z szerokimi kołnierzami, które mają zwykle bardziej smukły profil. Wiele kształtowników W ma szerokość kołnierza zauważalnie mniejszą niż głębokość przekroju, podczas gdy belki H często zbliżają się do kwadratowego przekroju poprzecznego, gdzie głębokość i szerokość są równe lub prawie równe. Ta geometryczna różnica nie jest kosmetyczna. Szerszy i grubszy kołnierz belki H zapewnia większą nośność osiową, co czyni ją częstym wyborem w przypadku słupów i pali nośnych. Kształt W jest często bardziej wydajny w zastosowaniach związanych wyłącznie z zginaniem, gdzie głębokość środnika zapewnia dźwignię przeciwko naprężeniom zginającym. Producenci powinni pamiętać, że cięższe i grubsze sekcje będą wymagały bardziej ostrożnego zarządzania ciepłem podczas spawania.
Używanie belek H, belek I i belek W jako terminów wymiennych jest powszechnym, ale kosztownym zwyczajem w zakładach produkcyjnych. Różnice wymiarowe przekładają się na różne ścieżki obciążenia, różne szczegóły spoin i różne wymagania dotyczące obsługi. Belka dwuteowa, poprawnie zwana kształtem litery S w amerykańskiej normie, ma stożkowe kołnierze. Wewnętrzna powierzchnia kołnierza jest nachylona w przybliżeniu w stosunku 2:12, co oznacza, że grubość nie jest stała na całej szerokości kołnierza. Belka W lub belka z szerokim kołnierzem ma równoległe wewnętrzne i zewnętrzne powierzchnie pasa. Belka H ma również równoległe powierzchnie pasów, ale szerokość pasa jest zwykle równa lub bliska głębokości przekroju, a grubość środnika jest często większa w stosunku do grubości pasa niż w kształcie litery W.
Te sygnatury wymiarowe prowadzą do odrębnych wzorców zastosowań.
Na liście rozkroju lub mapie spoin nazwanie pala nośnego HP belką dwuteową może prowadzić do nieprawidłowego przygotowania krawędzi. Zwężający się kołnierz w kształcie litery S wymaga innego kąta skosu niż równoległy kołnierz w kształcie litery W. Określenie prawidłowego oznaczenia ASTM to niewielka czynność o dużych konsekwencjach dla jakości dopasowania złącza.
W miarę jak sekcja belki staje się większa i cięższa, proces spawania zmienia się z prostej pracy ręcznej na zaawansowane zarządzanie temperaturą. Lekki profil H 150x150 można często spawać z rowkiem pachwinowym lub z częściową penetracją i przy minimalnym podgrzewaniu wstępnym, pod warunkiem, że temperatura w warsztacie i stan metalu nieszlachetnego odpowiadają przepisom. Kiedy ten sam warsztat obsługuje kolumnę H 400x400 z grubością kołnierza zbliżającą się do 40 mm, zmienia się technika spawania.
Pierwszą zmienną jest wspólne przygotowanie. Grube kołnierze wymagają skosu lub rowka J, aby uzyskać pełną penetrację na połączeniu kołnierz-kołnierz lub kołnierz-płyta końcowa. Powszechna zasada stosowana w warsztatach konstrukcyjnych: gdy szerokość kołnierza przekracza około 20 mm, domyślnym rowkiem jest pojedynczy skos, chyba że inżynier wyraźnie zatwierdził detal z częściową penetracją złącza. Połączenie teowe środnik-kołnierz w dźwigarze złożonym w podobny sposób korzysta z przygotowanego rowka i często spawanie łukiem krytym (SAW) proces długiego szwu wzdłużnego.
Kontrola podgrzewania wstępnego i temperatury międzyściegowej staje się obowiązkowa. Im grubszy połączony przekrój przy połączeniu wieloprzebiegowym, tym większy efekt radiatora i większe ryzyko pękania wywołanego wodorem. Producent może zauważyć, że wymagana temperatura podgrzewania wstępnego wynosi 150°F dla kołnierza 25 mm i wzrasta do 300°F lub więcej dla kołnierza 50 mm, w zależności od ekwiwalentu węgla i obowiązującego kodu spawania.
Ciężar belki stanowi wyzwanie w obsłudze, które bezpośrednio wpływa na jakość spoiny. Pojedynczy przekrój kolumny H 350x350 może przekroczyć 100 kg na metr. Przyspawanie usztywnień lub płyt podstawowych do takiego odcinka bez mechanicznego obrotu oznacza spawanie w pozycji odwróconej, które jest wolniejsze i bardziej podatne na wady. To tutaj A Pozycjoner spawalniczy do precyzyjnego pozycjonowania przedmiotu obrabianego rozwiązuje dwa problemy na raz: obraca belkę tak, aby spawacz mógł utrzymać płaską, dolną pozycję oraz zabezpiecza ciężki przedmiot przed przypadkowym przesunięciem. W przypadku przekrojów cylindrycznych lub zbiorników mocowanych do konstrukcji belek dwuteowych, rotatory spawalnicze do ciężkich przedmiotów cylindrycznych zapewniają ciągły obrót i wyrównanie liniowe, utrzymując łuk w optymalnej pozycji 1G.
 Producenci konwencjonalnych pozycjonerów spawalniczych, firma Wuxi WeldNice Heavy Industry Technology Co., Ltd jest chińskim producentem i firmą konwencjonalnych pozycjonerów spawalniczych, wsparciem w zakresie dostosowywania... Zobacz produkt →
Kolejność montażu belek H również ma znaczenie. Na typowej linii produkcyjnej belek dwuteowych środnik jest najpierw mocowany do jednego pasa, a następnie dodawany jest drugi pas. Jeśli środnik nie jest idealnie prostopadły lub jeśli kołnierze nie są równoległe po sczepieniu, w kolejnym procesie SAW wystąpią problemy z niespójną długością łuku i zmienną penetracją. Im większa belka, tym bardziej krytyczne jest wstępne zamocowanie podczas montażu i większe obciążenie elementów wahliwych.
Wymiaru stali konstrukcyjnej nie można ukończyć poprzez wybranie kształtu, który po prostu spełnia wymagania dotyczące minimalnego modułu przekroju na papierze. Możliwości producenta kształtują ekonomicznie opłacalny zakres rozmiarów w takim samym stopniu, jak wymagania konstrukcyjne. Obowiązują trzy praktyczne filtry, w tej kolejności.
1. Popyt strukturalny. Belka musi wytrzymać przyłożony moment zginający, ścinanie i obciążenie osiowe, biorąc pod uwagę rozpiętość i stan stężeń. Jest to obowiązek inżyniera. Wynikiem jest wymagany moduł przekroju sprężystego, moment bezwładności lub pole przekroju poprzecznego, co zawęża wybór do kilku potencjalnych profili.
2. Więzy wymiarowe. Architektoniczna wysokość sufitu na belce, prześwity przyłączeniowe na przodzie słupa oraz dostęp do dokręcania śrub lub spawania w terenie eliminują wiele innych odpowiednich profili. Głęboki, wąski kształt litery W może zapewniać odpowiednią wytrzymałość, ale ingerować w mechaniczną przestrzeń podłogi. W tym przypadku jako sekcje słupów można preferować belki H o bardziej kompaktowym stosunku głębokości do szerokości, pomimo wyższej masy na metr.
3. Rzeczywistość produkcyjna i spawalnicza. Jest to filtr często pomijany na etapie budżetowania. Jeśli wybrana belka waży 200 kg/m, warsztat potrzebuje odpowiednio dobranych dźwigów, rotatorów i manipulatorów. Jeśli kołnierz ma grubość 50 mm, warsztat potrzebuje certyfikowanych procedur spawania dla tej grubości i wystarczającej wydajności piły. Wybór belki przekraczającej możliwości warsztatu w zakresie obsługi lub spawania wymusza kosztowne podwykonawstwo lub niebezpieczny ręczny montaż ciężkich sekcji. Przy budowie konstrukcji stalowych dokładne planowanie przed rozpoczęciem budowy Techniki spawania konstrukcji stalowych może zapobiec kosztownym opóźnieniom przed zamówieniem pojedynczej belki.
Ręczne spawanie krótkiej, lekkiej wiązki jest zadaniem wymagającym umiejętności. Spawanie belki H o długości 12 metrów i głębokości 600 mm ze złączami o pełnym przetopie to zadanie inżynieryjne zależne od parku maszynowego. Wymiar belki decyduje o tym, które narzędzia automatyzacji nie podlegają negocjacjom.
Wzdłużne szwy kołnierza do środnika korzystają z kolumna spawalnicza i wysięgnik w połączeniu z ciągnikiem SAW. Kolumna zapewnia pionową regulację dla różnych głębokości wiązki, podczas gdy wysięgnik porusza się poziomo, utrzymując palnik wyśrodkowany nad złączem. Próba spawania tego samego szwu za pomocą ręcznego pistoletu półautomatycznego skutkuje błądzeniem łuku, nierówną prędkością jazdy i defektami związanymi ze zmęczeniem na odcinku 12 metrów. Kiedy proces ten jest planowany, automatyczne systemy spawalnicze i manipulatory spawalnicze stanowią podstawę powtarzalnego, udokumentowanego programu jakości spoin.
 Automatyczny manipulator spawalniczy, dostawcy kolumn i wysięgników spawalniczych Wuxi WeldNice Heavy Industry Technology Co., Ltd jest chińskim dostawcą manipulatorów spawalniczych do spawania oraz hurtowym współczynnikiem kolumn i wysięgników spawalniczych... Zobacz produkt →
Obrót belki pomiędzy przejściami to kolejny wymóg oparty na wymiarach. Zestaw samonastawnych rotatorów spawalniczych umożliwia obrót całego zespołu belki, dzięki czemu spawacz może utrzymać złącze w pozycji płaskiej lub poziomej. Im cięższa belka, tym ważniejsze jest ustawienie rolek i moment napędowy. Samonastawne rotatory spawalnicze do obracania belek i rur dostosować się do różnych szerokości belki i utrzymywać stały docisk, zapobiegając poślizgowi podczas spawania.
 Producenci niestandardowych samonastawnych rotatorów spawalniczych, firma Wuxi WeldNice Heavy Industry Technology Co., Ltd jest chińskim producentem samonastawnych rotatorów spawalniczych i firmą samonastawnych rotatorów, ... Zobacz produkt →
Strategia produkcji zmienia się wraz z wielkością partii. Warsztat przetwarzający belki o pięciu różnych rozmiarach tygodniowo potrzebuje elastycznego sprzętu: regulowanych ram rotatorów, pozycjonerów ze zmienną regulacją prędkości oraz modułowych wysięgników kolumnowych, które można szybko przezbrajać. Dedykowana linia produkcyjna belek H, ciągnąca tysiące metrów profilu o tej samej wielkości, może uzasadniać stosowanie stałych głębokości oprzyrządowania, dedykowanych systemów przenośników i wbudowanych stacji łuku krytym. Częstym błędem jest kupowanie dedykowanej linii do pracy w seriach mieszanych lub oczekiwanie ręcznej manipulacji w celu obsługi belek powyżej określonego tonażu. Próg, przy którym ręczne przerzucanie staje się niebezpieczne i nieefektywne, wynosi zwykle około 500 do 800 kg ciężaru przedmiotu obrabianego, który wiele średniej wielkości profili H może osiągnąć przy długości ponad 3 metrów.
Planowanie specyfikacji sprzętu spawalniczego jednocześnie z ostatecznym wyborem rozmiaru belki zamyka pętlę, którą wiele harmonogramów projektów pozostawia otwartą do czasu dostarczenia stali na plac. Gdy znany jest wymiar belki, wymagany zasięg manipulatora spawalniczego, wydajność rotatora i moc źródła prądu można określić precyzyjnie, a nie na domysłach. To jest moment, w którym kształt konstrukcyjny staje się planem produkcyjnym.
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See Details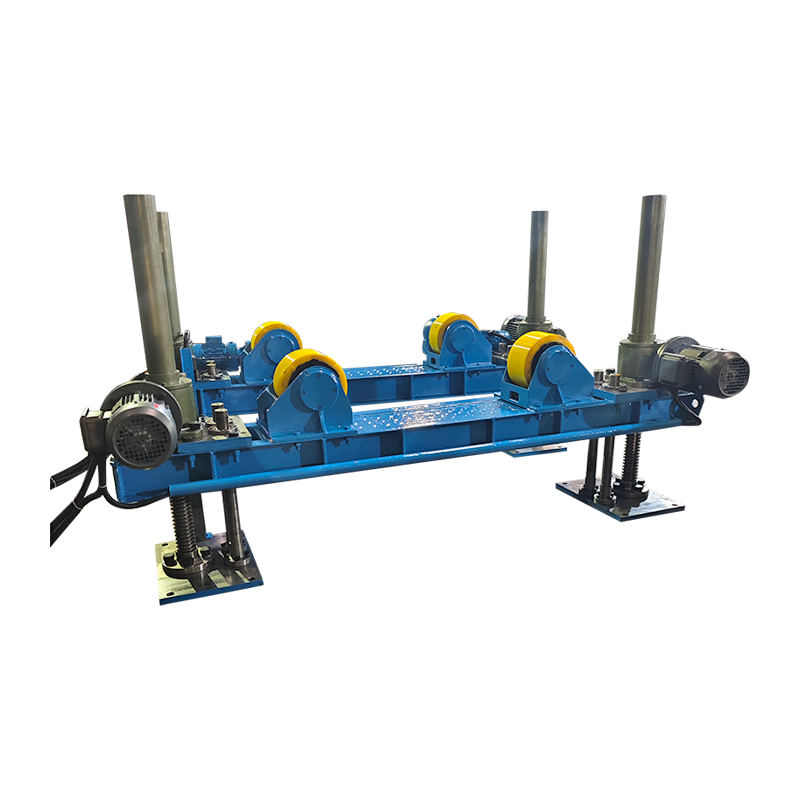
Regulowany rotator spawalniczy 2T z dodatkowym elektrycznym podnośnikiem to pomocnicze urządzenie spawalnicze zaprojektowane specjalnie do spawania...
See Details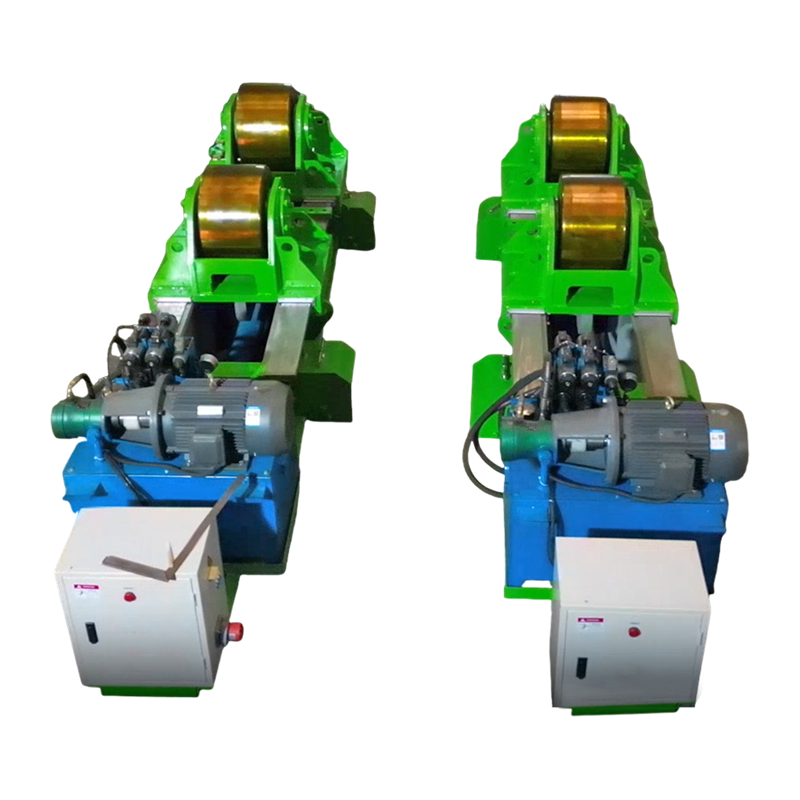
Rotator spawalniczy 80T Fit Up z hydraulicznym dociskiem poziomym to specjalne urządzenie do spawania i montażu dużych cylindrycznych elementów. Na...
See Details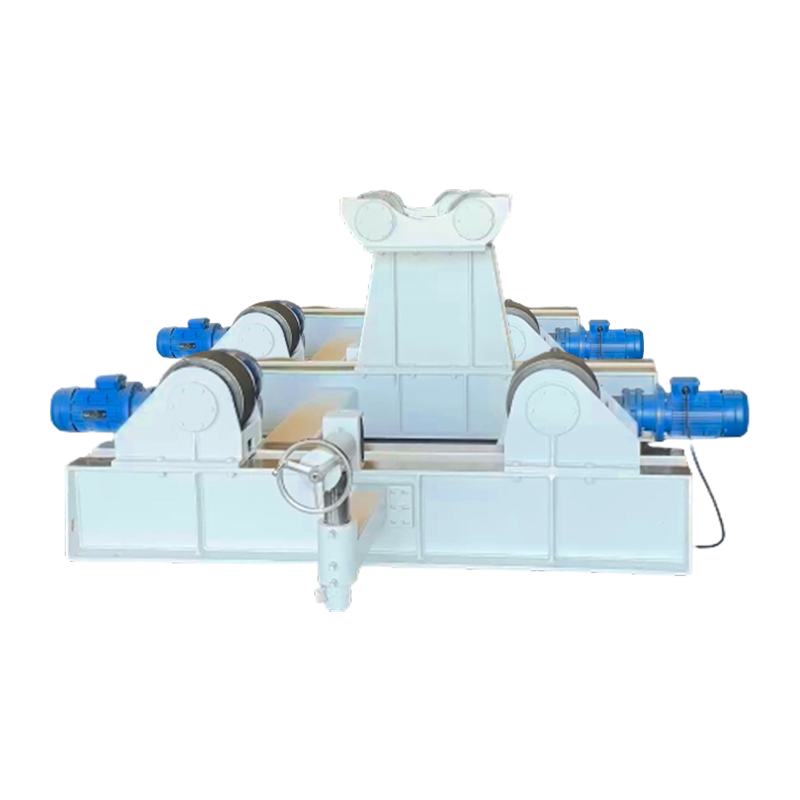
Rotator spawalniczy 15t z dodatkowym wspornikiem pieca jest specjalnie zaprojektowany do produkcji dużych konstrukcji stalowych. Łączy w sobie funk...
See Details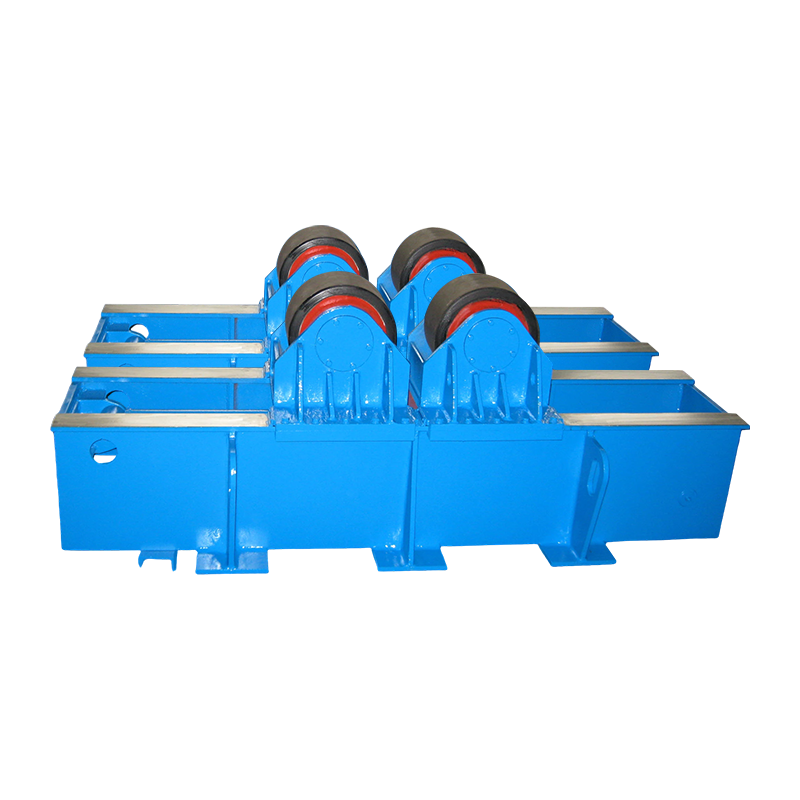
Rotator spawalniczy 40T Fit Up z hydraulicznym przepychaniem poziomym ma obciążenie znamionowe 40 ton i koncentruje się na montażu i spawaniu małyc...
See Details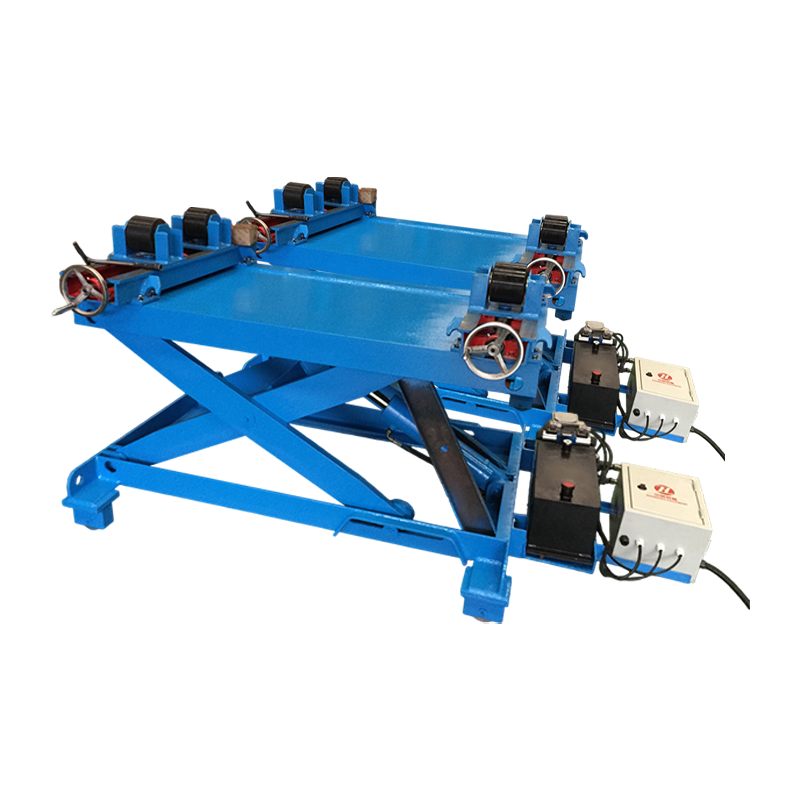
Rotator spawalniczy z regulacją śruby pociągowej 1T z dodatkową funkcją podnoszenia to pomocnicze urządzenie spawalnicze integrujące funkcje obrotu...
See DetailsPrawa autorskie 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com