Dwuteowniki wykonuje się na dwa podstawowe sposoby: walcowanie na gorąco pojedynczego kęsa stalowego lub spawanie ze sobą trzech blach stalowych. Walcowanie na gorąco pozwala na produkcję większości standardowych sekcji konstrukcyjnych, podczas gdy produkcja spawana pozwala na tworzenie niestandardowych blachownic. Wybór między nimi zależy od wymaganego rozmiaru przekroju, ilości i wymagań w zakresie tolerancji.
Co to jest I-Beam?
Dwuteownik to element stalowy z pionowym środnikiem i dwoma poziomymi półkami, w kształcie litery „I”. Geometria umieszcza największą ilość materiału tam, gdzie naprężenia zginające są największe, dzięki czemu profil jest wyjątkowo wydajny zarówno w przypadku obciążeń zginających, jak i osiowych.
Głębokość przekroju, szerokość kołnierza i grubość środnika różnią się w zależności od zastosowania konstrukcyjnego. Standardowe walcowane belki dwuteowe są zgodne z opublikowanymi tabelami wymiarów, natomiast blachownice spawane można zaprojektować do niemal dowolnego praktycznego rozmiaru.
Produkcja belek dwuteowych walcowanych na gorąco
Walcowanie na gorąco jest najpowszechniejszą metodą produkcji standardowych belek dwuteowych, ponieważ zapewnia spójne właściwości mechaniczne, wąskie tolerancje i dużą wielkość produkcji przy stosunkowo niskim koszcie na metr.
Topienie i rafinacja
Proces rozpoczyna się od wytworzenia czystego stopu stali stopowej o precyzyjnym składzie chemicznym. Złom stalowy lub żelazo pierwotne topi się w elektrycznym piecu łukowym lub zasadowym piecu tlenowym i dodaje się pierwiastki stopowe, takie jak mangan, chrom i nikiel, aby osiągnąć wymagany stopień. Zanieczyszczenia takie jak siarka i fosfor są usuwane podczas rafinacji, aby zapewnić spawalność i wytrzymałość.
Odlew
Rafinowana stopiona stal jest odlewana w prostokątne kęsy lub naloty, które zostaną zwinięte w ostateczny profil. Kęs zestala się, pozostawia do ostygnięcia, a następnie ponownie podgrzewa w piecu do ponownego nagrzania do temperatury około 1200°C przed rozpoczęciem walcowania.
Toczenie
Podgrzany kęs jest formowany w profil I poprzez przepuszczanie go przez szereg klatek walcowniczych w walcarce uniwersalnej. Rolki poziome i pionowe stopniowo tworzą środnik i kołnierze. Operacja obejmuje przejścia zgrubne, przejścia pośrednie i końcowe przejście wykańczające, które kontroluje dokładne wymiary i stan powierzchni. Walcowanie odbywa się nieco powyżej temperatury rekrystalizacji, co udoskonala strukturę ziaren oraz poprawia wytrzymałość i udarność.
Obróbka cieplna
Po walcowaniu belkę dwuteową pozostawia się do naturalnego ostygnięcia lub poddaje kontrolowanym cyklom termicznym. Normalizowanie, hartowanie lub odpuszczanie można stosować w przypadku pracy o wysokiej wytrzymałości lub w niskiej temperaturze. Szybkość chłodzenia bezpośrednio wpływa na twardość, granicę plastyczności i spawalność gotowego przekroju.
Testowanie i kontrola
Gotowe, walcowane na gorąco belki dwuteowe są sprawdzane pod kątem składu chemicznego, wytrzymałości na rozciąganie, granicy plastyczności i wydłużenia. Kontrole wymiarowe potwierdzają szerokość kołnierza, grubość środnika, długość i prostoliniowość w stosunku do uznanych norm, takich jak AISC lub EN. Badania nieniszczące – zwykle badanie ultradźwiękowe lub magnetyczne – mogą być stosowane w przypadku krytycznych zastosowań nośnych.
Produkcja spawanych belek dwuteowych
Spawane belki dwuteowe, zwane również blachownicami, są produkowane z trzech oddzielnych blach stalowych: jednego środnika i dwóch półek. Tę metodę wybiera się, gdy profile walcowane na gorąco są zbyt duże, gdy potrzebne są nietypowe głębokości lub gdy rozmiary płyt mogą zapewnić lepszą ekonomikę dla konkretnego projektu.
Cięcie i przygotowanie płyty
Płyty przycinane są na wymaganą szerokość i długość za pomocą cięcia płomieniowego CNC, cięcia plazmowego lub piłowania. Płyty środnika i kołnierza są zwykle śrutowane w celu usunięcia zgorzeliny walcowniczej, a krawędzie są fazowane, gdy wymagane są spoiny z pełną penetracją.
Spawanie montażowe i sczepiające
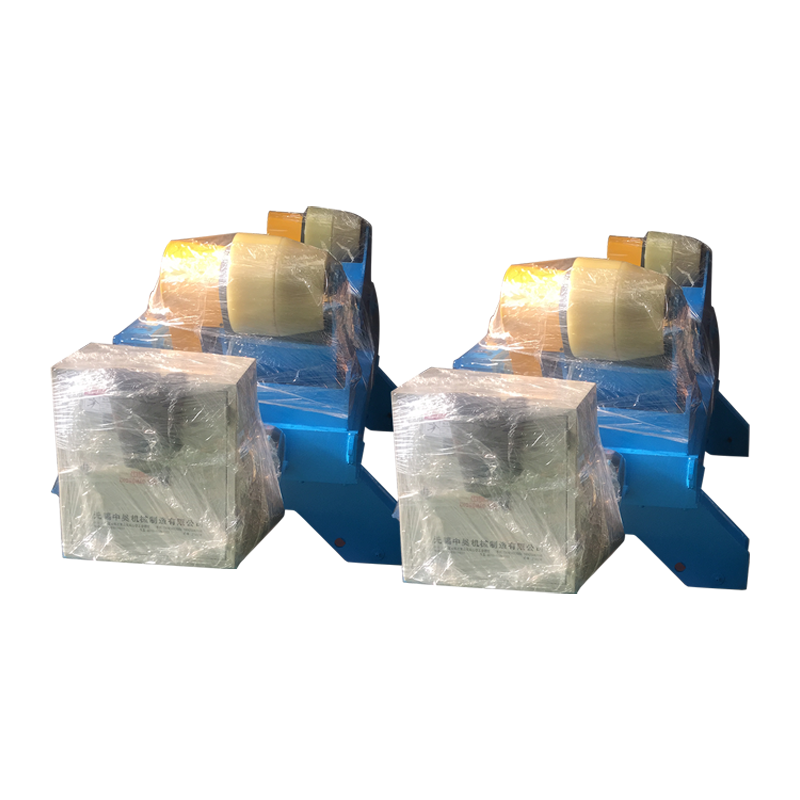
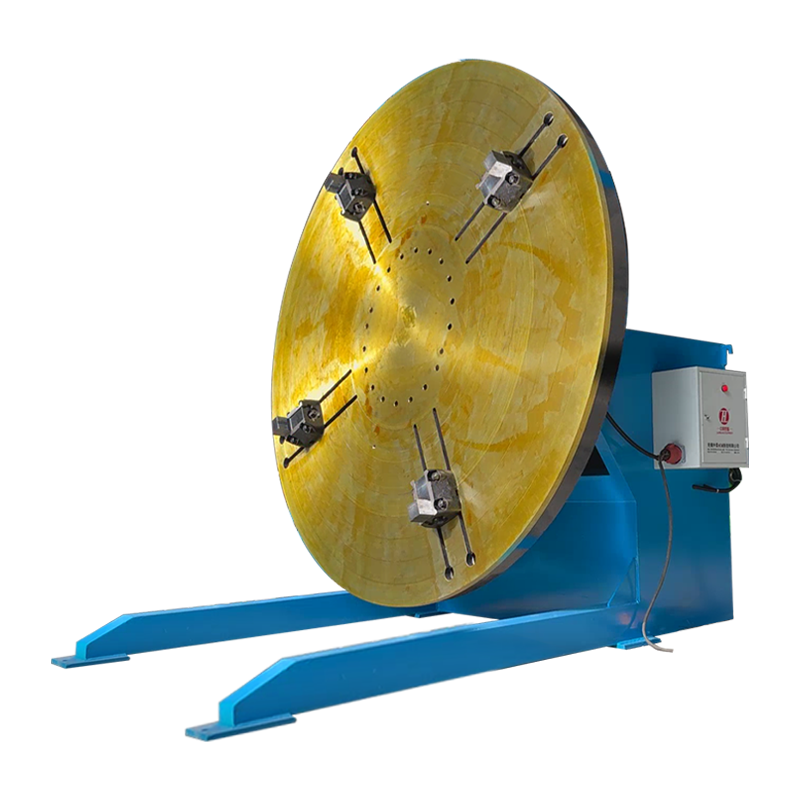
Wycięte blachy mocuje się w uchwycie, który utrzymuje środnik prostopadle do kołnierzy, a w celu utrzymania kształtu zespołu stosuje się spoiny sczepne. Dopasowany rotator spawalniczy z hydraulicznym podnoszeniem i ręcznym ruchem orbitalnym może pomóc w wyrównaniu zespołu nawet w przypadku większych sekcji, poprawiając dokładność i bezpieczeństwo pracownika.
 Rotator spawalniczy 40T z hydraulicznym podnoszeniem i ręcznym ruchem orbitalnym Ten rotator pomaga w ustawianiu dużych zespołów środnika w stosunku do kołnierza, poprawiając dokładność i bezpieczeństwo podczas spawania sczepnego. Hydrauliczne podnoszenie i ręczny ruch orbitalny ułatwiają pozycjonowanie w przypadku cięższych sekcji. Zobacz produkt →
Spawanie automatyczne
Zespół sczepiony jest spawany za pomocą spawania łukiem krytym (SAW) lub spawania łukiem gazowym (GMAW). Centrum spawalnicze lub wysięgnik kolumny ustawia palnik wzdłuż złącza, a belka jest często podtrzymywana na rolkach, aby utrzymać stałą prędkość ruchu. Należy kontrolować dopływ ciepła, aby ograniczyć odkształcenia i naprężenia szczątkowe, zwłaszcza w przypadku długich i cienkich wstęg.
Wykończenie i kontrola
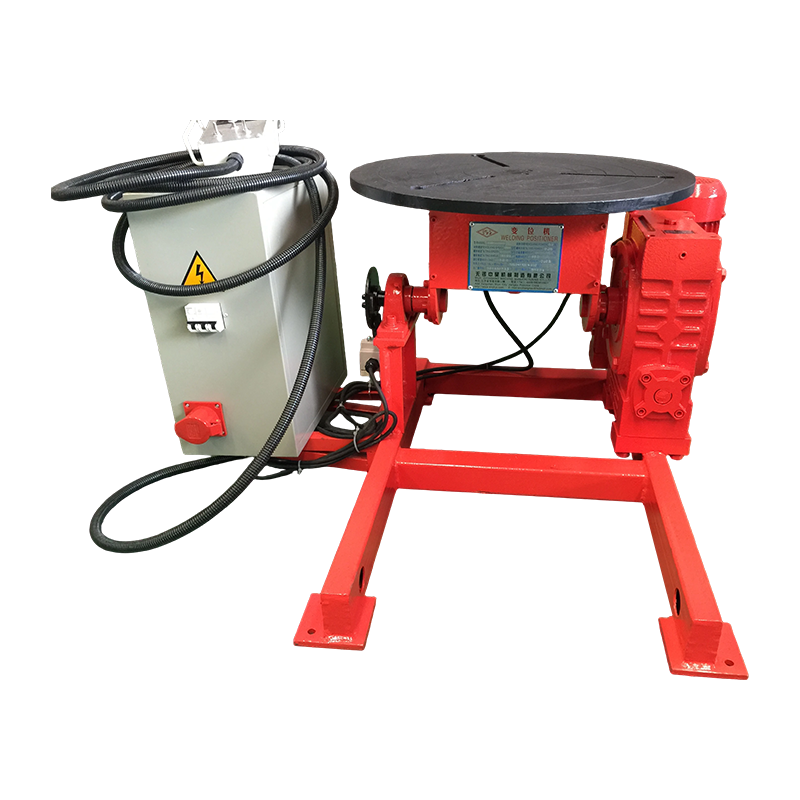
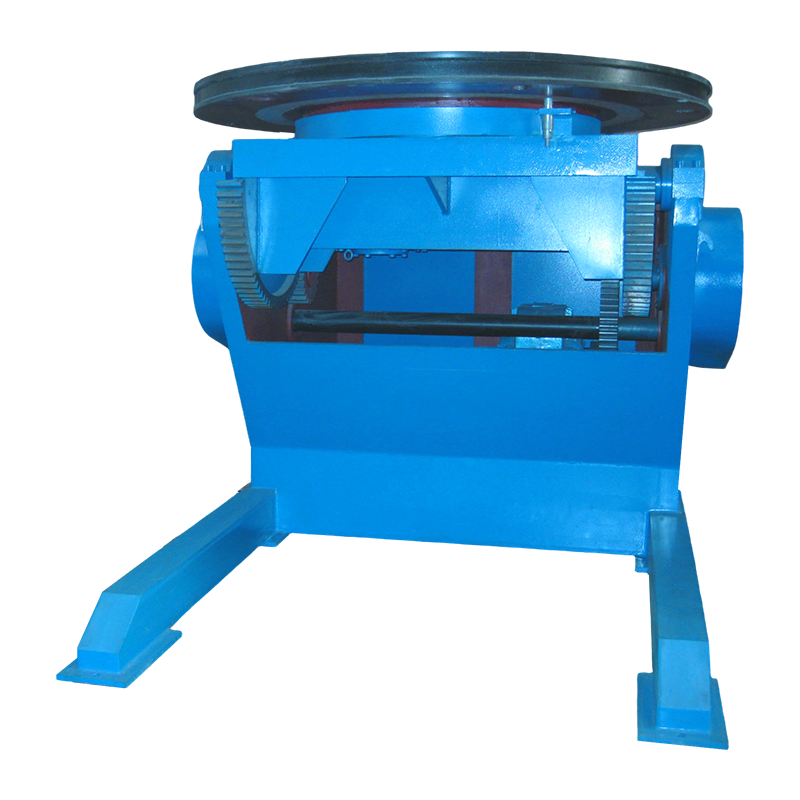
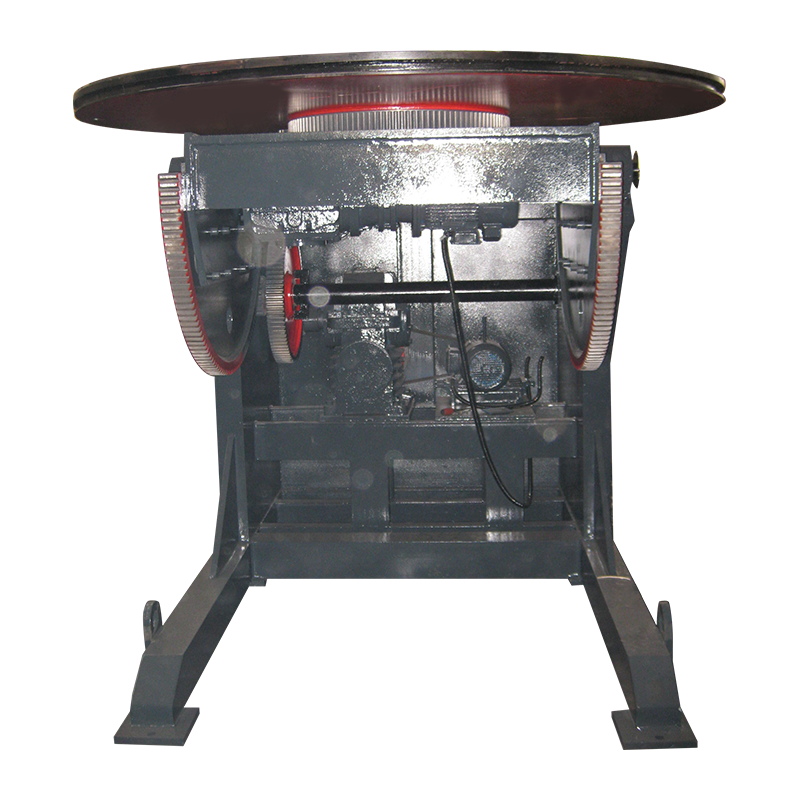
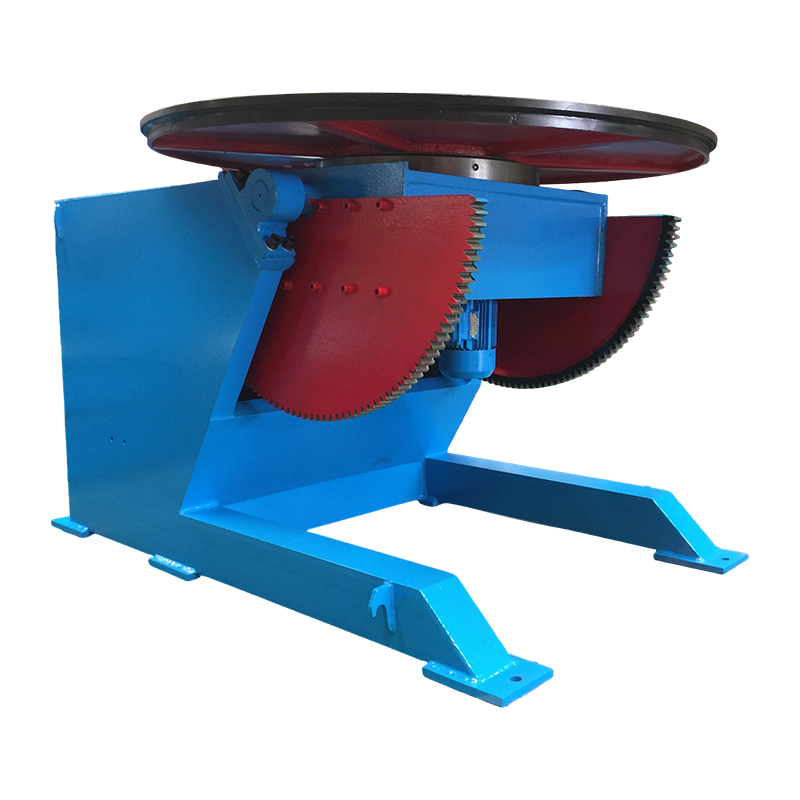
Po spawaniu belkę można wyprostować, a powierzchnie spoin, jeśli jest to wymagane, przeszlifować. W przypadku powtarzających się prac pozycjoner spawalniczy sterowany serwomechanizmem może przechylić belkę i poprawić dostęp operatora podczas wykańczania i kontroli. Spawane belki dwuteowe są sprawdzane wizualnie i za pomocą testów ultradźwiękowych na połączeniach środnika z kołnierzem, a kontrole wymiarowe sprawdzają wysokość środnika, szerokość kołnierza i wygięcie.
 Sterowany serwo pozycjoner spawalniczy do wykańczania i kontroli belek Pozycjoner ten przechyla spawane belki, poprawiając dostęp operatora podczas prostowania, szlifowania i kontroli. Serwosterowanie umożliwia precyzyjną regulację w celu wydajnej pracy wykończeniowej. Zobacz produkt →
Dwuteowniki walcowane na gorąco a spawane
Profile walcowane na gorąco dominują w standardowych zastosowaniach konstrukcyjnych, natomiast blachownice spawane są preferowane, gdy wymagane są niestandardowe rozmiary lub wyjątkowo duże głębokości. Głównym kompromisem jest koszt za metr w stosunku do elastyczności projektu.
| Aspekt | Walcowane na gorąco | Spawane |
|---|---|---|
| Proces | Pojedynczy kęs kształtowany w walcarce | Trzy stalowe płyty zespawane ze sobą |
| Rozmiar sekcji | Profile standardowe aż do praktycznych granic walcowania | Niestandardowa szerokość i głębokość, często przekraczająca limity walcowania |
| Koszt | Niższa na metr dla standardowych rozmiarów | Wyższy koszt produkcji |
| Szybkość produkcji | Bardzo duża głośność | Wolniej, projekt po projekcie |
| Elastyczność | Ograniczone do dostępnych rozmiarów kropli | Wysoce wymiarowe |
| Typowe zastosowania | Budynki, mosty, ramy maszyn | Konstrukcje ciężkie, dźwigary o dużej rozpiętości, sprzęt specjalistyczny |
Kontrola jakości i standardy
Kontrola jakości w produkcji belek dwuteowych opiera się na analizie chemicznej, testach mechanicznych i weryfikacji wymiarowej w oparciu o uznane normy konstrukcyjne. Kształtowniki walcowane na gorąco są zazwyczaj zgodne z normami AISC lub EN, natomiast belki spawane podlegają przepisom AWS D1.1 lub równoważnym normom spawania konstrukcyjnego.
W przypadku spawanych belek dwuteowych kwalifikacje spawaczy i spawaczy nie podlegają negocjacjom. Kontrolowanie dopływu ciepła, zapewnienie prawidłowego dopasowania i wybór odpowiedniego sprzętu do spawania mają kluczowe znaczenie dla uzyskania solidnej spoiny środnik-kołnierz. Możesz odkryć, jak nowoczesny technologia spawania wpływa bardziej szczegółowo na produkcję i jakość stali.
Często zadawane pytania
Czy wszystkie belki dwuteowe są wykonane metodą walcowania na gorąco?
Nie. Belki dwuteowe mogą być walcowane na gorąco lub spawane. Najczęściej spotykane są kształtowniki walcowane, ale gdy potrzebne są duże lub nietypowe wymiary, stosuje się blachownice spawane.
Jaka jest różnica między belką I a belką H?
Kołnierze belki dwuteowej są na ogół szersze i bardziej równoległe, podczas gdy standardowe kołnierze belki dwuteowej mają niewielką zbieżność. Obydwa są produkowane przy użyciu podobnych procesów walcowania lub spawania.
Jak powstają zakrzywione belki dwuteowe?
Zakrzywione belki dwuteowe są zwykle wytwarzane przez walcowanie na zimno, zginanie indukcyjne lub przez cięcie środnika i spawanie płyt do krzywizny. W przeszłości zakrzywione belki stalowe często wytwarzano metodą cięcia i spawania tlenowego.
Jakie gatunki stali są typowe dla belek dwuteowych?
Typowe gatunki konstrukcyjne obejmują ASTM A992, A572 i EN S275/S355. Wybór zależy od wymagań dotyczących obciążenia, ciągliwości i spawalności.
Jak sprawdzane są spawane belki dwuteowe?
Spawane belki dwuteowe sprawdzane są wizualnie oraz za pomocą badań ultradźwiękowych w strefach spawania. Kontrole wymiarowe sprawdzają wysokość środnika, szerokość kołnierza i prostoliniowość względem rysunku projektowego.
Wniosek
Zacznij od wymagań konstrukcyjnych, a następnie wybierz metodę produkcji. Standardowe walcowane belki dwuteowe są najbardziej ekonomiczne w przypadku typowej konstrukcji. Gdy projekt wymaga niestandardowych głębokości, dużych obciążeń lub dużych przekrojów blachownic, produkcja spawana zapewnia niezbędną elastyczność. Równie ważne jak sam proces spawania – szczególnie na linii produkcyjnej – jest stosowanie niezawodnego sprzętu do przenoszenia i pozycjonowania. Dobre dopasowanie, kontrolowane doprowadzenie ciepła i właściwa kontrola to klucze do solidnej konstrukcyjnie belki dwuteowej.