Nośne ramy stalowe w budynkach komercyjnych i przemysłowych zależą bardziej od jednej sekcji niż jakiejkolwiek innej: belki H. W budownictwie belka H to walcowany na gorąco profil ze stali konstrukcyjnej, którego przekrój przypomina wielką literę H, z dwoma szerokimi równoległymi półkami połączonymi pojedynczym pionowym środnikiem. Konstruktorzy i producenci wybierają go, ponieważ zapewnia lepszy stosunek wytrzymałości do masy niż większość innych walcowanych kształtowników, obejmuje większe odległości przy mniejszej liczbie kolumn i tworzy płaskie powierzchnie, które ułatwiają połączenia śrubowe i spawane. W tym przewodniku wyjaśniono, na czym polega konstrukcja belek H, jak belki H mają się do belek I, jakie standardowe rozmiary należy określić i dlaczego jakość spawania wpływa na wynik końcowy.
Co to jest belka H w budownictwie?
Belka H to profil stalowy o szerokim kołnierzu i równoległych powierzchniach pasów, co czyni go najbardziej wszechstronnym profilem walcowanym do słupów, belek, ram stężonych i dźwigarów przenoszących w konstrukcjach stalowych.
Trzy części definiują przekrój: pionowy środnik wytrzymuje siły ścinające, dwa poziome półki są odporne na zginanie, a promienie zaokrąglenia wygładzają przejście między środnikiem a pasem, aby zmniejszyć koncentrację naprężeń. Oznaczenia różnią się w zależności od standardu: metryczne przekroje H są zapisywane jako H 400 x 200, północnoamerykańskie kształty z szerokimi kołnierzami jako W12x26, a przekroje europejskie jako HEA, HEB lub HEM.
Belki H docierają na plac budowy dwiema drogami. Małe i średnie sekcje są walcowane na gorąco w jednym kawałku w hucie. Większe lub niestandardowe sekcje, zwykle powyżej H 400, buduje się poprzez zespawanie trzech płyt w zespawaną belkę H. Ta druga metoda zamienia prosty zakup materiału w kontrolowaną operację spawania, dlatego też możliwości produkcyjne są tak samo ważne jak gatunek stali w konstrukcji belek dwuteowych.
Dlaczego konstrukcja belki H dominuje w konstrukcjach stalowych
W nowoczesnych konstrukcjach stalowych dominują belki typu H, ponieważ przenoszą większe obciążenie na kilogram stali, są odporne na zginanie w obu kierunkach i łączą się szybciej niż ceowniki, kątowniki lub dwuteowniki o podobnej masie.
- Stosunek wytrzymałości do masy: szerokie kołnierze umieszczają materiał z dala od osi neutralnej, więc standardowy przekrój Wys. 300 x 300 zapewnia moduł przekroju około 1400 cm3 przy około 95 kg na metr.
- Duże rozpiętości: Belki H zwykle mają rozpiętość od 6 do 12 m w systemach stropowych i osiągają od 15 do 30 m, gdy są stosowane jako dźwigary przenoszące lub krokwie portalowe.
- Dwukierunkowa wytrzymałość na zginanie: głębokość i szerokość są podobne, dzięki czemu profil wytrzymuje obciążenia boczne i osiowe bez dodatkowego usztywnienia.
- Prostsze połączenia: kołnierze równoległe pasują do płyt końcowych, płyt podstawowych i połączeń belek bez podkładek stożkowych.
- Dostępność lokalna: typowe rozmiary są dostępne w magazynie handlarzy stalą na całym świecie, a profile specjalne mogą być spawane na zamówienie.
Belka H a wiązka I: co określić
Użyj belki H w przypadku słupów, mocno obciążonych belek i ram momentowych; wybieraj belkę dwuteową tylko dla lekko obciążonych elementów o małej rozpiętości, gdzie dopuszczalne są stożkowe kołnierze i mniejszy ciężar.
Różnica jest geometryczna. Belka H ma szerokie półki równoległe do siebie i o prawie równej grubości co środnik, podczas gdy belka w kształcie litery S ma węższe półki z nachylonymi powierzchniami wewnętrznymi. Równoległy kołnierz belki H umożliwia bezpośrednie łożyskowanie, dokładne skręcenie i spawanie z pełną penetracją; zwężający się kołnierz belki dwuteowej skupia naprężenia łączące i zwykle wymaga podkładek lub podkładek.
| Własność | Belka H | I-Beam (kształt S) |
|---|---|---|
| Kształt przekroju | Wielka litera H, kołnierze równoległe | Capital I, stożkowe kołnierze |
| Szerokość kołnierza | Szerokie i płaskie | Wąskie i nachylone od wewnątrz |
| Waga dla tej samej wysokości belki | Cięższy | Zapalniczka |
| Zdolność do gięcia | Wysoki w obu osiach | Wysoki tylko wokół jednej osi |
| Wysiłek połączenia | Bezpośrednie skręcanie lub spawanie | Potrzebne podkładki lub specjalne podkładki |
| Typowy zakres rozpiętości | 6 do 30 m i więcej | Do około 10-15 m |
| Typowe zastosowania | Kolumny, belki nośne, ramy portalowe, ramy wieżowców | Podłużnice mostów, dźwigary dźwigów, lekkie belki stropowe |
Standardowe rozmiary wiązek H i jak je odczytać
Oznaczenie belki H należy odczytać jako wysokość nominalna x szerokość kołnierza x grubość środnika x grubość kołnierza, na przykład H 400 x 200 x 8 x 13 mm i zawsze potwierdzać, z której normy wynikają wymiary, ponieważ GB/T 11263, JIS G3192, EN 10034 i ASTM A6 wykorzystują różne systemy tolerancji i klasyfikacji.
| Oznaczenie | Grubość wstęgi (mm) | Szerokość kołnierza x thickness (mm) | Typowe zastosowanie |
|---|---|---|---|
| Wys. 100 x 100 | 6 | 100x8 | Słupy antresoli, lekkie stężenia słupów |
| Wys. 150 x 150 | 7 | 150x10 | Krokwie portalowe, niskie kolumny |
| Wys. 200 x 200 | 8 | 200x12 | Standardowe belki i słupy w niskich budynkach |
| H 300 x 300 | 10 | 300x15 | Kolumny średnie, belki przenoszące |
| Wys. 400 x 400 | 13 | 400x21 | Wysokie kolumny, mocno obciążone dźwigary |
| H 400 x 200 w zabudowie | 8 | 200x13 | Dźwigary spawane, belki torów dźwigowych |
W przypadku belek stropowych powszechna zasada użytkowania utrzymuje ugięcie obciążenia użytkowego poniżej rozpiętości/360 (L/360). Metoda doboru jest zawsze taka sama: obliczyć wymagany wskaźnik przekroju, wybrać przekrój próbny ze standardowych tabel, sprawdzić ugięcie i ścinanie, a następnie potwierdzić, że stosunek szerokości do grubości kołnierza i środnika pozostaje w klasie zwartej lub półzwartej, więc lokalne wyboczenie nie zmniejsza nośności.
Typowe zastosowania w konstrukcji belek H
Belki H podtrzymują szkielet większości niemieszkalnych budynków stalowych, od jednokondygnacyjnych szop portalowych po wieżowce, pomosty mostowe i konstrukcje ciężkich zakładów przemysłowych.
- Szkielety budynków: słupy i belki w konstrukcjach średnich i wysokich, z ramami stężonymi lub nośnymi.
- Budynki przemysłowe: ramy portalowe i budynki suwnicowe o rozpiętościach w świetle od 18 do 36 m.
- Mosty: dźwigary główne, dźwigary poprzeczne i podpory chodników dla pieszych.
- Fundamenty: Pale H wbijane w podłoże skalne w przypadku głębokich fundamentów i konstrukcji morskich.
- Zakłady energetyczne i przetwórcze: stojaki na rury, platformy sprzętowe i platformy wewnętrzne wież wiatrowych.
- Antresole i podłogi roślinne: belki drugorzędne podpierające płyty betonowe lub kraty.
Względy spawalnicze, które decydują o trwałości ramy z belką H
Operacje o najwyższym ryzyku w konstrukcji belek dwuteowych to wzdłużne spoiny środnika z kołnierzem na odcinkach zabudowanych oraz złącza z pełną penetracją wykonywane na miejscu. Wadliwe spoiny powodują pęknięcia i odkształcenia na długo przed osiągnięciem przez belkę obciążenia projektowego, zatem jakość spoin jest prawdziwym wyznacznikiem żywotności ramy.
Spawana złożona belka H wymaga czterech ciągłych spoin pachwinowych, po dwie z każdej strony środnika. Spawanie łukiem krytym (SAW) jest procesem standardowym, ponieważ zapewnia wysokie osadzanie, niską zawartość wodoru i brak odprysków na prostym, ciągłym szwie. Typowa konfiguracja produkcyjna wykorzystuje a Wysięgnik kolumny do spawania łukiem krytym który przemieszcza się na całej długości belki, gdy jest ona wsparta na napędzanych stojakach rolkowych.
 Producenci kolumn i wysięgników SAW, firma Wuxi WeldNice Heavy Industry Technology Co., Ltd to chińska firma produkująca kolumny i wysięgniki SAW, obsługiwana w zakresie dostosowywania, firma... Zobacz produkt →
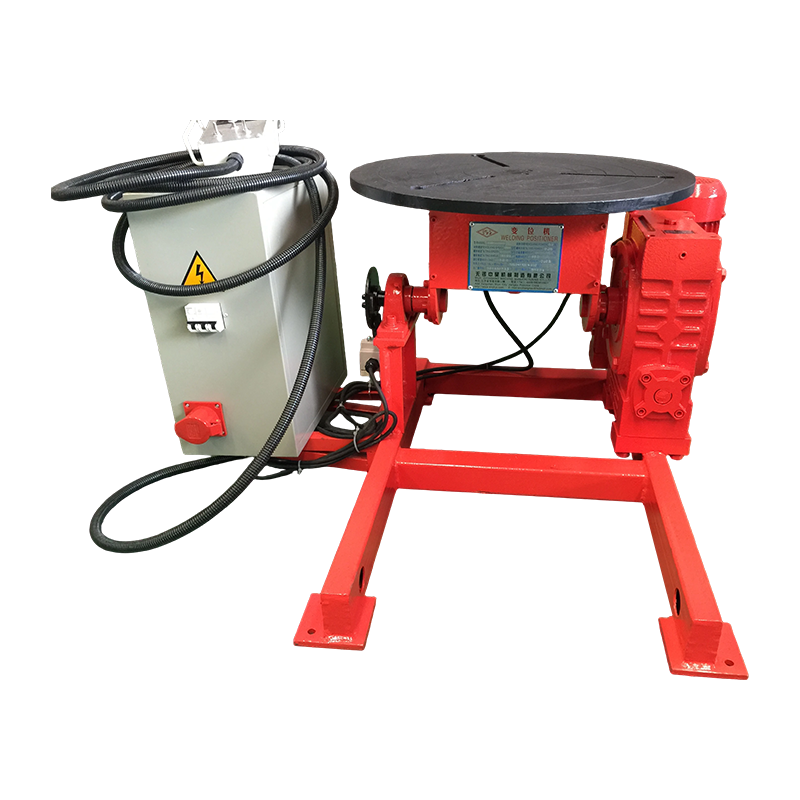
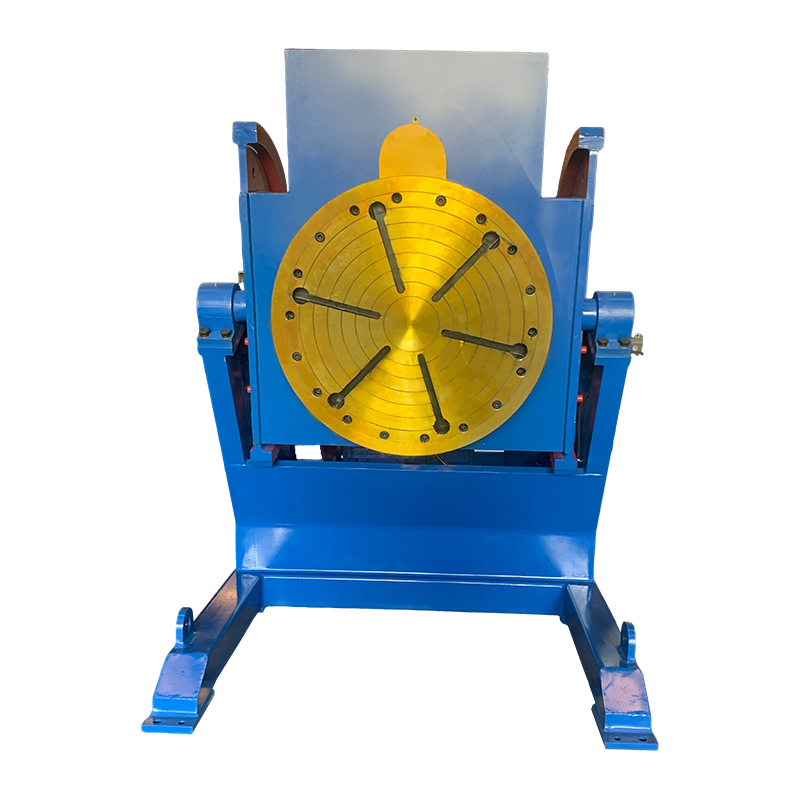
Dopasowanie reguluje wynik spawania. Szczelina między środnikiem a kołnierzem powinna być utrzymywana na poziomie 1 mm lub mniej przed SAW; większe szczeliny powodują przepalenie, niepełne stopienie i nadmierne wzmocnienie. W przypadku mniejszych zespołów obracanie komponentu w celu umieszczenia każdej spoiny w pozycji płaskiej za pomocą a uchylny pozycjoner spawalniczy zmniejsza defekty i radykalnie poprawia szybkość osadzania.
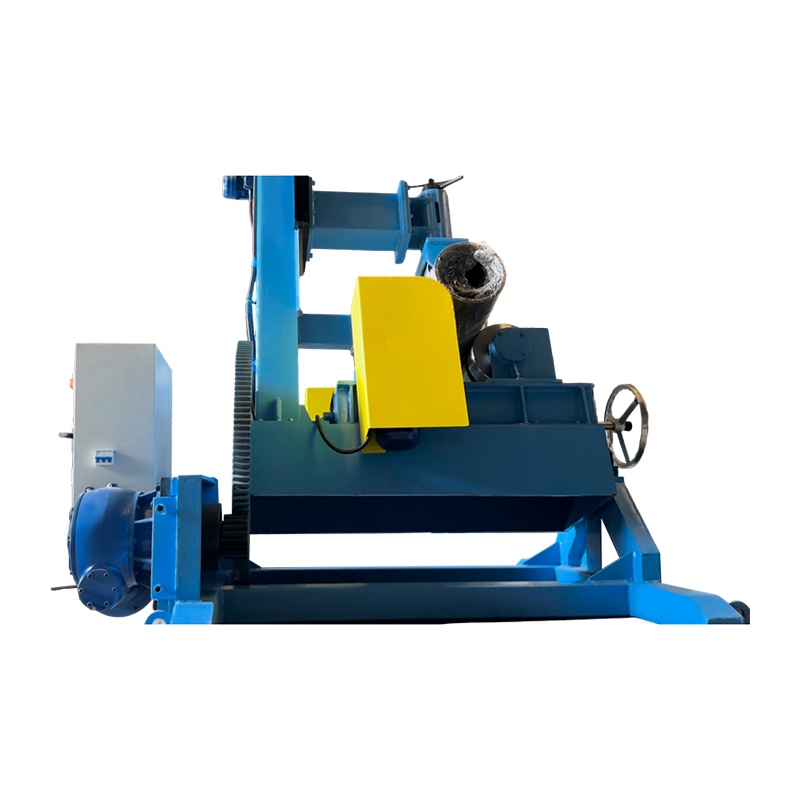 Dostawcy pozycjonera spawalniczego 1,5T, fabryka OEM / ODM - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd jest chińskim dostawcą pozycjonera spawalniczego uchylnego 1,5T i fabryką OEM/ODM, spawarką uchylną 1,5T... Zobacz produkt →
Równie ważna jest kontrola zniekształceń. Standardowe środki zaradcze obejmują zrównoważoną sekwencję spawania, dociśnięcie kołnierzy do środnika przed spawaniem, cofanie długich szwów i umożliwienie ostygnięcia belki pomiędzy przejściami. Na budowie w połączeniach słupów i belek stosuje się spoiny czołowe z pełną penetracją i podkładkami; stale o równoważniku węgla powyżej około 0,42, takie jak S355JR lub Q355B w grubych przekrojach, wymagają podgrzewania wstępnego od 75 do 100 stopni C i kontroli temperatury międzywarstwowej. Po każdym spoinie należy przeprowadzić kontrolę ultradźwiękową lub magnetyczną.
Ruch w kierunku zautomatyzowane spawanie w konstrukcjach konstrukcyjnych nie chodzi tylko o prędkość. Zautomatyzowane systemy odczytują szew, utrzymują stały kąt palnika i rejestrują parametry spawania, co zapewnia powtarzalność, której nie można zagwarantować w przypadku spawania ręcznego w przypadku szwów o długości od ośmiu do dwunastu metrów.
Na koniec zabezpiecz gotową ramę: piaskowaniem do stopnia przygotowania powierzchni Sa 2,5, nałóż podkład bogaty w cynk i zapewnij ochronę przeciwpożarową za pomocą zwykle powłoki pęczniejącej lub płyty, aby spełnić wymagany okres odporności ogniowej zgodnie z przepisami budowlanymi.
Lista kontrolna zakupu belki H
Kup belki H w oparciu o udokumentowany gatunek, normę i certyfikat walcowni oraz sprawdź dostarczone tolerancje przed przyjęciem partii.
- Zdefiniuj obowiązujący przypadek obciążenia i granicę ugięcia przed wybraniem przekroju; reguła rozpiętości/360 dla podłóg i rozpiętość/240 dla elementów dachu to wspólne punkty wyjścia.
- Preferuj rozmiar magazynowy. Niestandardowe rozmiary oznaczają kroczące minimum, dłuższe terminy realizacji i wyższe ceny.
- Sprawdź gatunek stali i jego odpowiednik według norm, na przykład S355JR, Q355B lub ASTM A992 i upewnij się, że spoiwo odpowiada wytrzymałości metalu podstawowego.
- Poproś o certyfikat testu młyna i sprawdź granicę plastyczności, wytrzymałość na rozciąganie i równoważnik węgla. Ekwiwalent węgla powyżej około 0,45 do 0,50 wymusza kwalifikowaną procedurę spawania z podgrzewaniem wstępnym.
- Sprawdź tolerancje toczenia w momencie dostawy: prostopadłość kołnierza, prostość środnika i wygięcie. Typowe granice akceptacji wynoszą od 1 do 2 mm na metr długości.
- Zaplanuj prace spawalnicze wspólnie z producentem: przechylny pozycjoner lub wysięgnik kolumnowy pozwalają zaoszczędzić godziny na tonę spawanej belki H w porównaniu ze spawaniem ręcznym w niewygodnych pozycjach.
Często zadawane pytania dotyczące konstrukcji belek H
Jaka jest główna różnica między belką H a belką I?
Belka H ma szerokie równoległe kołnierze i wytrzymuje zginanie w obu kierunkach, podczas gdy belka I ma zwężające się kołnierze, waży mniej i jest przeznaczona głównie do zginania wokół jednej osi. Do słupów i mocno obciążonych belek należy stosować przekroje H.
Jak daleko może rozciągać się belka H bez podparcia pośredniego?
Typowa belka podłogowa ma rozpiętość od 6 do 12 m; dźwigary transferowe i krokwie portalowe osiągają wysokość od 15 do 30 m. Większe rozpiętości są możliwe w przypadku głębszych przekrojów lub kratownic, ale wskaźnik przekroju, granica ugięcia i nośność na ścinanie należy zawsze sprawdzić w drodze obliczeń.
Czy belki H można stosować w budownictwie mieszkaniowym?
Tak. Mniejsze sekcje, takie jak H 100 do H 200, są używane jako kolumny w piwnicach, nadproża nad szerokimi otworami garażowymi i belki podpierające podłogi lub obszary dachowe, gdzie mur lub drewno nie mogą wypełnić szczeliny.
Czy belki H wymagają ochrony przeciwpożarowej?
W większości przepisów budowlanych tak. Stal jest zabezpieczana farbą pęczniejącą, płytą lub obudową betonową, aby osiągnąć wymaganą odporność ogniową, zwykle od 60 do 120 minut, ponieważ goła stal szybko traci wytrzymałość powyżej około 500 stopni C.
Dlaczego niektóre belki H buduje się metodą spawania, a nie walcowania?
Ponieważ walcownie walcują tylko w ograniczonym zakresie rozmiarów. Jeśli projekt wymaga H 600 x 300 ze specjalną grubością środnika, wykonawca spawa trzy płyty w złożoną sekcję. Jakość spawania, kontrola odkształceń i kontrola stają się wówczas krytyczne i na tym etapie odpowiedni sprzęt robi wymierną różnicę.
Konkluzja: Konstrukcja z belką dwuteową zapewnia najniższy koszt instalacji w przypadku większości budynków o konstrukcji stalowej, jeśli przekrój jest prawidłowo określony, a spawanie jest kontrolowane od pierwszego sczepienia do końcowego połączenia. Wybierz dostępny rozmiar, sprawdź gatunek i równoważnik węgla i daj producentowi sprzęt, który zapewni płaskie spoiny i małe odkształcenia. Najbardziej ekonomiczna belka to nie ta, która ma najniższą cenę za tonę; to ten, który wiąże się z najmniejszą liczbą problemów. Jeśli konfigurujesz lub modernizujesz linię do spawania wiązką H, zapoznaj się z dedykowaną producent sprzętu spawalniczego pozycjonuje, obraca i wyrównuje obrabiany przedmiot, ponieważ sprzęt manipulacyjny często decyduje o jakości spoiny jeszcze przed włączeniem palnika.