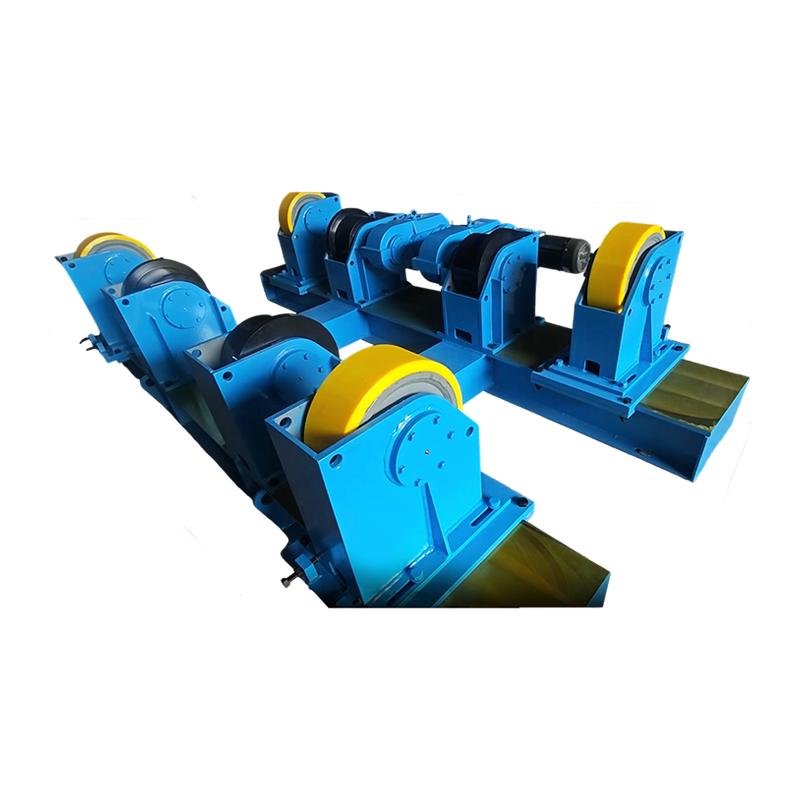
Regulowany rotator spawalniczy 50T (wersja dostosowana do indywidualnych potrzeb)
Regulowany rotator spawalniczy 50T (wersja dostosowana do potrzeb) to pomocniczy sprzęt spawalniczy zaprojektowany specjalnie dla przemysłu ciężkie...
See Details
W globalnym krajobrazie przemysłu ciężkiego zapotrzebowanie na duże, solidne i nienagannie wykonane konstrukcje metalowe jest zawsze obecne. Od ogromnych zbiorników magazynujących, w których przechowywane są niezbędne zasoby, po zbiorniki ciśnieniowe działające w ekstremalnych warunkach, integralność tych produktów zależy od jednego krytycznego procesu: spawania. Przez dziesięciolecia produkcja tych elementów w dużej mierze opierała się na umiejętnościach i wytrzymałości ręcznych spawaczy. Jednakże w miarę ciągłego podnoszenia się standardów branżowych w zakresie jakości, bezpieczeństwa i wydajności, następuje znacząca zmiana. Coraz większa liczba producentów korzysta obecnie z zautomatyzowanych rozwiązań, m.in Manipulator spawalniczy/kolumna i wysięgnik spawalniczy/centrum spawalnicze/spawanie automatyczne system będący na czele tej transformacji. W tym artykule omówiono przyczyny tego ruchu w całej branży, zagłębiając się w funkcjonalność, zalety i możliwości dostosowania tych zaawansowanych systemów, które wyznaczają nowe standardy w produkcji metali.
Przed zrozumieniem rozwiązania należy docenić wyzwania związane z tradycyjnym podejściem. Spawanie szwów wzdłużnych i obwodowych zbiornika o dużej średnicy lub zbiornika ciśnieniowego o grubych ściankach jest trudnym zadaniem. Spawanie ręczne, choć wszechstronne, stwarza szereg znaczących przeszkód w tych zastosowaniach:
Zmęczenie operatora i niekonsekwencja: Spawacz ręczny musi utrzymywać pewną rękę, stałą prędkość jazdy i precyzyjny kąt palnika przez dłuższy czas. W trakcie wielogodzinnego spawania nieuchronnie pojawia się zmęczenie fizyczne. Zmęczenie to prowadzi do zmian w ściegu spoiny, co może zagrozić integralności strukturalnej i jakości estetycznej produktu końcowego. Niespójności, takie jak różna szerokość ściegu, podcięcie lub brak wtopienia, to częste problemy, które wynikają bezpośrednio z czynników ludzkich.
Trudne warunki pracy: Spawanie dużych konstrukcji często wiąże się z niewygodnymi i potencjalnie niebezpiecznymi pozycjami. Aby uzyskać dostęp do szwu, spawacze mogą być zobowiązani do pracy na wysokościach, w ograniczonych przestrzeniach lub w niewygodnej pozycji. Nie tylko zwiększa to ryzyko wypadków, ale także sprawia, że ciągłe wykonywanie wysokiej jakości spoin staje się wyzwaniem fizycznym.
Niskie tempo produkcji: Szybkość osadzania podczas spawania ręcznego jest ograniczona tym, co może bezpiecznie i skutecznie wykonać pojedynczy operator. W przypadku grubych materiałów wymagających wielu przejść spoin proces może być niezwykle powolny, tworząc wąskie gardła w harmonogramie produkcji i wydłużając harmonogram projektów.
Niedobór wykwalifikowanej siły roboczej: Branża spawalnicza stoi w obliczu dobrze udokumentowanego niedoboru wykwalifikowanych specjalistów. Znalezienie i utrzymanie spawaczy posiadających specjalistyczną wiedzę niezbędną do wykonywania prac pod wysokim ciśnieniem i zapewniających jakość kodów na dużych konstrukcjach, stanowi ciągłe wyzwanie dla wielu zakładów produkcyjnych. Niedobór ten podnosi koszty pracy i może ograniczać zdolność produkcyjną przedsiębiorstwa.
Wysokie straty materiału: Niespójności w procesie spawania często prowadzą do wad. Naprawa tych defektów wymaga zeszlifowania wadliwej spoiny i ponownego spawania, co pochłania dodatkowy materiał wypełniający, gaz osłonowy i czas. Ta przeróbka zwiększa znaczne koszty procesu produkcyjnego.
Aby sprostać tym wyzwaniom, społeczność inżynieryjna opracowała system manipulatora spawalniczego/kolumny spawalniczej i wysięgnika/centrum spawalniczego/automatycznego spawania. U podstaw tego urządzenia leży wyrafinowane ramię mechaniczne zaprojektowane do precyzyjnego pozycjonowania i przesuwania głowicy spawalniczej wzdłuż z góry określonej ścieżki. System zazwyczaj składa się z kilku kluczowych elementów:
Mechanizując ruch palnika spawalniczego, system ten eliminuje ludzki element fizycznego napięcia i niespójności. Rezultatem jest powtarzalny, niezawodny i wysokiej jakości proces spawania, który może działać nieprzerwanie przez długi czas.
Skuteczność systemu kolumny spawalniczej i wysięgnika polega na jej zdolności do wykonywania określonych zadań spawalniczych z dużą precyzją. Informacje źródłowe podkreślają jego szerokie zastosowanie przy spawaniu wewnętrznych i zewnętrznych szwów wzdłużnych i obwodowych. Rozważmy, jak to osiągnąć.
Spawanie szwów wzdłużnych: Szew wzdłużny to prosta, liniowa spoina biegnąca wzdłuż cylindrycznej lub płaskiej konstrukcji. Aby zespawać ten szew, przedmiot obrabiany (np. płaska płyta, która zostanie uformowana w cylinder) jest ustawiany nieruchomo. Następnie wysięgnik manipulatora jest ustawiany równolegle do szwu. Wózek spawalniczy porusza się wzdłuż wysięgnika z precyzyjnie kontrolowaną prędkością, podczas gdy głowica spawalnicza wytwarza spójny, jednolity ścieg. Operator może monitorować proces z bezpiecznej i wygodnej odległości za pomocą kasety sterującej lub stacji.
Spawanie szwów obwodowych: Szew obwodowy (lub obwodowy) to okrągła spoina łącząca dwie części rury lub zbiornika. W przypadku tej operacji kolumna i wysięgnik współpracują z rotatorem spawalniczym lub walcem tokarskim. Cylindryczny przedmiot obrabiany umieszcza się na rotatorze, który powoli i równomiernie go obraca. Wysięgnik jest ustawiony w taki sposób, aby uchwyt spawalniczy był zamocowany we właściwym miejscu względem obracającej się spoiny. Gdy rotator obraca obrabiany przedmiot, palnik spawalniczy pozostaje nieruchomy, tworząc idealnie okrągłą spoinę. Synchronizacja prędkości obrotowej rotatora i parametrów spawania jest kluczem do osiągnięcia wysokiej jakości wyniku.
Możliwość obsługi obu typów szwów z równą precyzją sprawia, że manipulator spawalniczy/kolumna spawalnicza i wysięgnik/centrum spawalnicze/system automatycznego spawania jest niezwykle wszechstronnym narzędziem w zakładzie produkcyjnym. Zapewnia niezawodną podstawę do poprawy jakości produktu, ponieważ ruchy mechaniczne są znacznie bardziej spójne niż te, które można osiągnąć ręcznie. Powtarzalność ta ma kluczowe znaczenie dla spełnienia rygorystycznych przepisów i norm branżowych, takich jak te ustanowione przez Amerykańskie Stowarzyszenie Inżynierów Mechaników (ASME) dla zbiorników ciśnieniowych.
Jedną ze znaczących zalet nowoczesnych systemów kolumn i wysięgników jest ich zdolność adaptacji. Producenci tacy jak WeldNice rozumieją, że różne zastosowania mają unikalne wymagania. Dlatego wspierają projektowanie niestandardowych funkcji. Dzięki temu producent może skonfigurować system dokładnie dostosowany do jego specyficznych potrzeb produkcyjnych. Przyjrzyjmy się niektórym wspomnianym zaawansowanym opcjom i ich praktycznym zaletom.
W zastosowaniach, w których najważniejsza jest szybkość, np. przy wytwarzaniu konstrukcji grubościennych, potężną opcją jest spawanie łukiem krytym w tandemie (SAW). Konfiguracja ta polega na tym, że dwa druty spawalnicze są podawane przez pojedynczą głowicę spawalniczą lub dwie blisko siebie rozmieszczone głowice. Oba przewody są pod napięciem z tego samego źródła zasilania lub z dwóch oddzielnych źródeł.
Jak to działa: Drut prowadzący tworzy główne jeziorko spawalnicze, podczas gdy drut końcowy podąża za nim, dodając więcej ciepła i materiału wypełniającego do tej samej kałuży. Taki układ znacznie zwiększa szybkość osadzania w porównaniu z konfiguracją jednodrutową.
Praktyczne korzyści: Główną zaletą jest radykalny wzrost prędkości spawania. W przypadku grubej blachy, która może wymagać dziesięciu przejść pojedynczym drutem, konfiguracja tandemowa może wykonać tę samą spoinę w zaledwie pięciu lub sześciu przejściach. Przekłada się to bezpośrednio na skrócenie czasu pracy, mniejsze zużycie energii i szybszą realizację projektu. Jest to skuteczne rozwiązanie dla środowisk o dużej wydajności, gdzie czas jest czynnikiem krytycznym.
Przy spawaniu bardzo grubych materiałów tradycyjne metody wymagają szerokiego skosu rowka w kształcie litery V. Oznacza to, że w celu wypełnienia złącza należy nałożyć dużą ilość metalu wypełniającego, co jest czasochłonne i kosztowne. Spawanie wąskoszczelinowe jest specjalistyczną techniką zaprojektowaną, aby rozwiązać ten problem.
Jak to działa: Zamiast szerokiego skosu przygotowywany jest wąski rowek w kształcie litery U lub J. Szczelina łącząca może mieć tylko kilka milimetrów szerokości. Do skierowania łuku w dół tego wąskiego rowka służy specjalna głowica spawalnicza i palnik. Proces ten często obejmuje ruch tkacki lub oscylacyjny, aby zapewnić prawidłowe stopienie ścian bocznych.
Praktyczne korzyści: Korzyści są znaczne. Zmniejszając objętość złącza, ilość wymaganego spoiwa można zmniejszyć o 50% lub więcej. Prowadzi to do znacznych oszczędności w kosztach drutu spawalniczego i topnika. Co więcej, ponieważ ogólnie mniej ciepła jest dostarczane do przedmiotu obrabianego, zmniejsza się odkształcenie i mniejsza strefa wpływu ciepła (HAZ), co może być korzystne dla właściwości mechanicznych materiału. Metoda ta szczególnie dobrze nadaje się do grubościennych zbiorników ciśnieniowych, reaktorów i innych elementów o dużych obciążeniach.
Poza określonymi procesami spawania można zintegrować szereg innych funkcji w celu zwiększenia funkcjonalności i łatwości użytkowania systemu kolumny i wysięgnika.
Ruch orbitalny: Ta funkcja pozwala głowicy spawalniczej poruszać się po okręgu lub po orbicie wokół stałego punktu. Jest przydatny w zastosowaniach takich jak spawanie połączeń rura-łącznik lub innych skomplikowanych połączeń, gdzie prosty ruch liniowy lub obwodowy jest niewystarczający.
Obrót kolumny: Niektóre zaawansowane systemy oferują kolumnę obrotową. Umożliwia to obracanie całego wysięgnika wokół podstawy, zapewniając dostęp do różnych stron dużego lub złożonego przedmiotu obrabianego bez konieczności zmiany położenia całego manipulatora. Jest to cenna funkcja w przypadku dużych, stacjonarnych konstrukcji, takich jak sekcje kadłuba statku lub ramy budynków.
Serwomotory: Wybór silników napędzających ruchy wysięgnika i kolumny ma bezpośredni wpływ na precyzję. Silniki serwo zapewniają wysoki stopień kontroli położenia, prędkości i momentu obrotowego. Pozwalają na bardzo dokładne pozycjonowanie głowicy spawalniczej i mogą utrzymać stałą prędkość w zmiennych warunkach obciążenia. Ten poziom kontroli jest korzystny w przypadku zastosowań krytycznych i integracji z automatycznymi systemami śledzenia szwów.
Moduł śledzenia szwu: Nawet przy najbardziej precyzyjnym mocowaniu mogą wystąpić niewielkie różnice w położeniu szwu spawalniczego ze względu na odkształcenia termiczne lub tolerancje produkcyjne. Jednostka śledząca szew wykorzystuje czujnik (często laserowy) do lokalizacji rzeczywistego połączenia w czasie rzeczywistym. Następnie automatycznie dostosowuje położenie głowicy spawalniczej, aby idealnie podążać za szwem. Ta funkcja jest nieoceniona dla zapewnienia stałej jakości spoin i ograniczenia konieczności interwencji operatora, szczególnie w przypadku długich lub zakrzywionych szwów.
Zespół recyklingu topnika: Podczas spawania łukiem krytym (SAW) stosuje się granulowany topnik w celu ochrony jeziorka spawalniczego. Po spawaniu topnik można zebrać, rozdrobnić i ponownie wykorzystać. Jednostka recyklingu topnika automatyzuje ten proces, zasysając zużyty topnik, odsiewając zanieczyszczenia i żużel i zawracając czysty topnik do leja samowyładowczego w celu ponownego użycia. Zmniejsza to straty materiału, obniża koszty operacyjne i pomaga utrzymać czystsze środowisko pracy.
Oscylator: Oscylator spawalniczy to urządzenie, które powoduje, że palnik spawalniczy wykonuje ruch tkacki z boku na bok podczas przemieszczania się. Jest to przydatne w przypadku szerszych rowków spoiny, ponieważ zapewnia właściwe stopienie ścian bocznych i może pomóc w kontrolowaniu kształtu i szerokości końcowego ściegu spoiny. Można precyzyjnie zaprogramować prędkość, szerokość i czas przebywania wzoru oscylacji.
Napawanie taśmowe: Znany również jako napawanie, jest to proces stosowany do nakładania warstwy stopu odpornego na korozję lub zużycie na powierzchnię tańszego metalu nieszlachetnego. Zamiast drutu jako elektrodę stosuje się szeroki pasek metalu (np. stali nierdzewnej). System kolumn i wysięgników przystosowany do napawania pasmowego umożliwia szybkie i skuteczne pokrycie dużych powierzchni, takich jak wnętrze zbiornika ciśnieniowego, zapewniając warstwę ochronną tam, gdzie jest ona najbardziej potrzebna.
Aby lepiej zilustrować wpływ tej technologii, rozważ poniższe porównanie tradycyjnego podejścia ręcznego z procesem zautomatyzowanym wykorzystującym system kolumny i wysięgnika.
| Aspekt | Spawanie ręczne | Zautomatyzowane spawanie z kolumną i wysięgnikiem |
|---|---|---|
| Spójność i powtarzalność | Różni się w zależności od umiejętności operatora, zmęczenia i komfortu. Skłonny do niespójności w długich seriach. | Bardzo spójne i powtarzalne. Maszyna precyzyjnie podąża zaprogramowaną ścieżką i parametrami przez cały czas trwania zgrzewu. |
| Zmęczenie operatora | Istotny czynnik, szczególnie w przypadku długich spoin lub w niewygodnych pozycjach. Bezpośrednio wpływa na jakość i produktywność. | Rola operatora zmienia się z fizycznego wykonywania spoiny na monitorowanie i kontrolowanie procesu. Zmęczenie fizyczne nie jest już problemem. |
| Prędkość spawania | Ograniczone możliwościami fizycznymi operatora. Wskaźniki osadzania są stosunkowo niskie. | Może pracować przy wysokich, ciągłych prędkościach. Zaawansowane procesy, takie jak Tandem SAW, mogą radykalnie zwiększyć szybkość osadzania. |
| Bezpieczeństwo | Operator znajduje się w pobliżu łuku, oparów i iskier. Ryzyko obrażeń w wyniku niewygodnych pozycji jest wyższe. | Operator może kontrolować proces z bezpiecznej, zdalnej stacji. Zmniejsza narażenie na zagrożenia, takie jak łuk elektryczny, opary i ciepło. |
| Odpady materiałowe i przeróbki | Większy potencjał defektów prowadzący do konieczności przeróbek. Zużywa to dodatkowy materiał wypełniający, gaz i robociznę. | Niższy wskaźnik defektów dzięki stabilności procesu. Zmniejsza potrzebę kosztownych i czasochłonnych poprawek. |
| Wymagane umiejętności | Wymaga wysoko wykwalifikowanego spawacza ręcznego do pracy z jakością kodów, co może być trudne do znalezienia i utrzymania. | Wymaga wykwalifikowanego operatora maszyny/programisty. Zestaw umiejętności jest inny i może być łatwiejszy do rozwinięcia niż wysoka biegłość w spawaniu ręcznym. |
W przypadku producenta rozważającego inwestycję w manipulator spawalniczy/kolumnę spawalniczą i wysięgnik/centrum spawalnicze/system automatycznego spawania należy ocenić kilka czynników, aby upewnić się, że wybrany sprzęt odpowiada jego potrzebom produkcyjnym. W poniższej tabeli przedstawiono niektóre kluczowe parametry, które należy wziąć pod uwagę.
| Parametr | Opis | Dlaczego to ma znaczenie |
|---|---|---|
| Długość wysięgnika | Poziomy zasięg wysięgnika mierzony od kolumny. | Określa maksymalną długość szwu wzdłużnego, którą można zespawać w jednym ustawieniu, lub maksymalną średnicę zbiornika, do którego można uzyskać dostęp. |
| Ładowność | Ciężar, jaki wysięgnik może utrzymać przy maksymalnym wysunięciu bez nadmiernego ugięcia. | Niezbędne do obsługi nie tylko palnika spawalniczego, ale także cięższych akcesoriów, takich jak palniki wielodrutowe, urządzenia do śledzenia szwów lub kamery. |
| Wysokość kolumny | Pionowy przesuw siodełka wysięgnika. | Określa zakres wysokości, jakie może osiągnąć głowica spawalnicza, co jest ważne w przypadku mocowania przedmiotów o różnych średnicach i wysokościach. |
| System sterowania | Interfejs służący do programowania i obsługi manipulatora (np. oparty na PLC, oparty na komputerze PC). | Przyjazny dla użytkownika system sterowania upraszcza konfigurację, skraca czas programowania i ułatwia operatorom zarządzanie procesem spawania. |
| Dostępne opcje | Lista konfigurowalnych funkcji, takich jak śledzenie szwu, oscylatory, odzyskiwanie strumienia itp. | Umożliwia dostosowanie systemu do konkretnych zastosowań, zwiększając jego możliwości i zwrot z inwestycji. |
Integracja zautomatyzowanych rozwiązań spawalniczych, takich jak system kolumn i wysięgników, nie jest już luksusem zarezerwowanym dla największych korporacji; staje się koniecznością dla każdego zakładu produkcyjnego, który chce pozostać konkurencyjnym na dzisiejszym wymagającym rynku. Przejście z procesów ręcznych na zautomatyzowane stanowi odpowiedź na najpilniejsze wyzwania branży: potrzebę wyższej jakości, większej wydajności, większego bezpieczeństwa i zmniejszonej zależności od niedoborów wykwalifikowanej siły roboczej.
Zapewniając stabilną, precyzyjną i powtarzalną platformę do spawania, systemy te umożliwiają producentom wytwarzanie złożonych konstrukcji metalowych o poziomie spójności, który jest trudny do osiągnięcia ręcznie. Możliwość dostosowania sprzętu za pomocą zaawansowanych funkcji, takich jak spawanie w tandemie, możliwości stosowania wąskich szczelin i inteligentne śledzenie szwów, dodatkowo zwiększa jego użyteczność, umożliwiając rozwiązywanie szerokiego zakresu specyficznych wyzwań produkcyjnych.
W miarę ciągłego rozwoju technologii możemy spodziewać się, że systemy te staną się jeszcze bardziej inteligentne i zintegrowane. Na horyzoncie pojawiają się takie funkcje, jak zdalne monitorowanie, rejestrowanie danych w celu kontroli jakości i integracja z systemami zarządzania obowiązującymi w całej fabryce. Jednak podstawowa zasada pozostaje ta sama: zmechanizować złożone zadanie spawania, uwalniając operatorów od skupienia się na nadzorze, programowaniu i optymalizacji procesów. Dla producentów zbiorników, rur i zbiorników ciśnieniowych manipulator spawalniczy/kolumna spawalnicza i wysięgnik/centrum spawalnicze/spawanie automatyczne to nie tylko element wyposażenia; jest to strategiczna inwestycja w jakość, produktywność i zabezpieczenie przyszłości ich działalności.
Regulowany rotator spawalniczy 50T (wersja dostosowana do potrzeb) to pomocniczy sprzęt spawalniczy zaprojektowany specjalnie dla przemysłu ciężkie...
See Details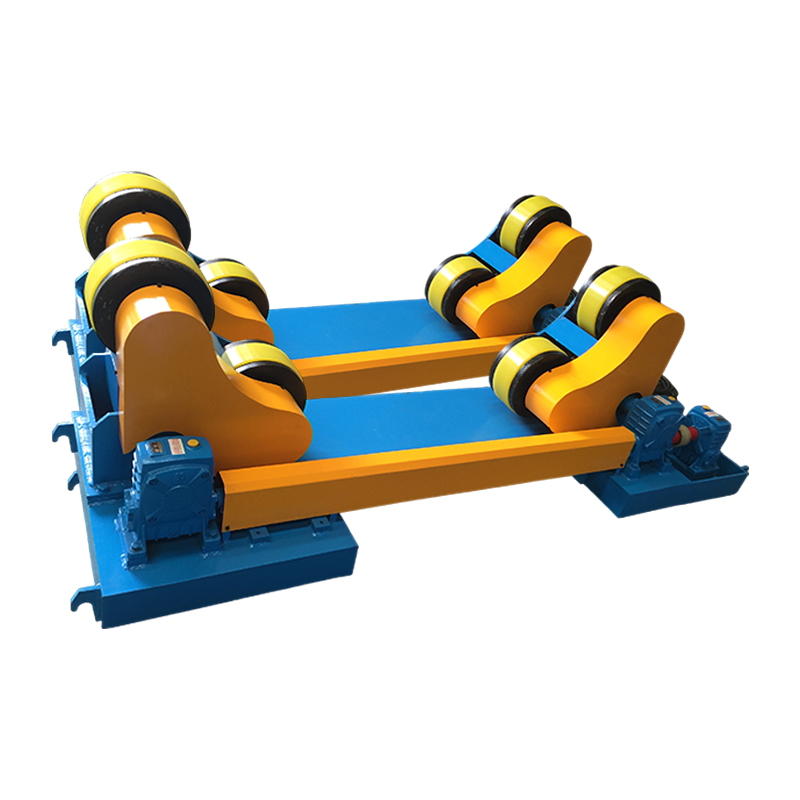
Samonastawna spawarka rotacyjna 10T (z ręcznym przesuwem prowadnicy i wersja rozszerzona) to wysokowydajne urządzenie zaprojektowane specjalnie do ...
See Details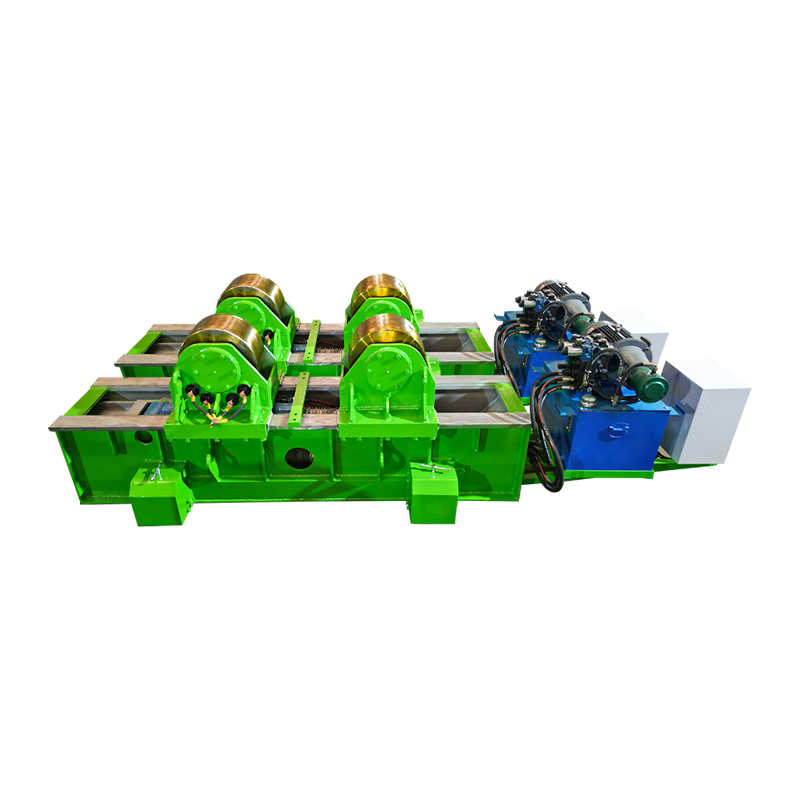
Rotator spawalniczy 80T Fit Up z hydraulicznym przepychaniem poziomym i ręcznym ruchem orbitalnym ma obciążenie znamionowe 80 ton i jest specjalnie...
See Details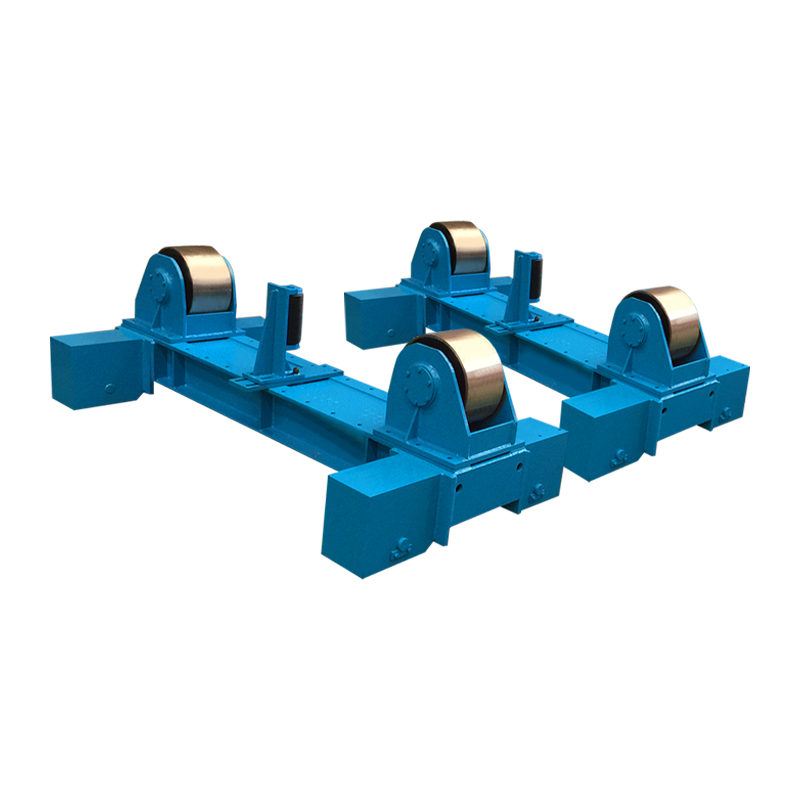
Ten regulowany rotator spawalniczy 20T z elektrycznym ruchem orbitalnym i zabezpieczeniem przed dryfem to zaawansowane urządzenie pozycjonujące zap...
See Details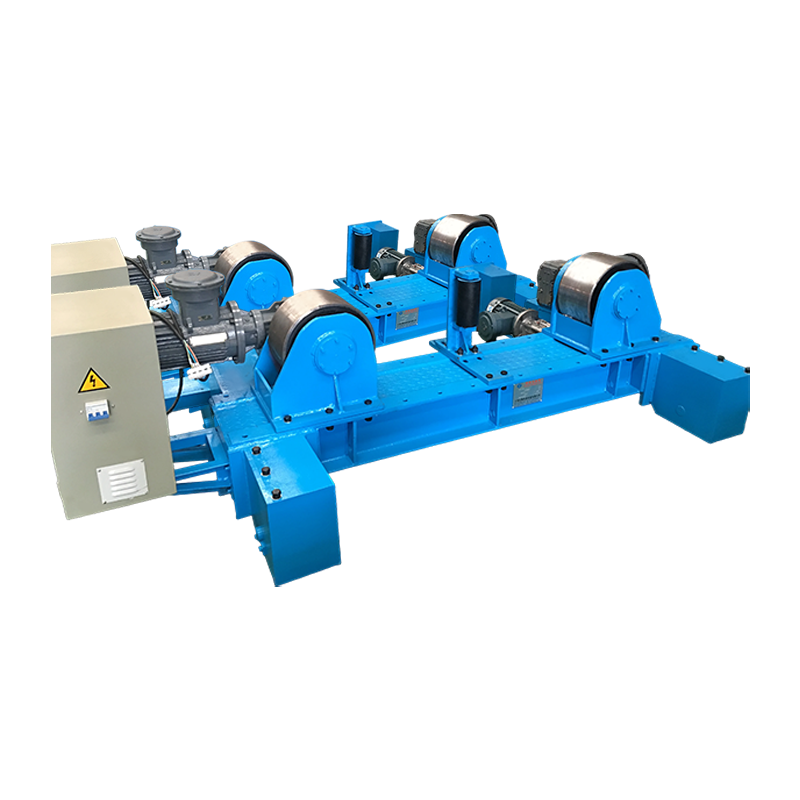
Ten produkt to regulowany rotator spawalniczy o udźwigu 10 ton z zabezpieczeniem przed znoszeniem, o nośności 10 ton i nadaje się do spawania różne...
See Details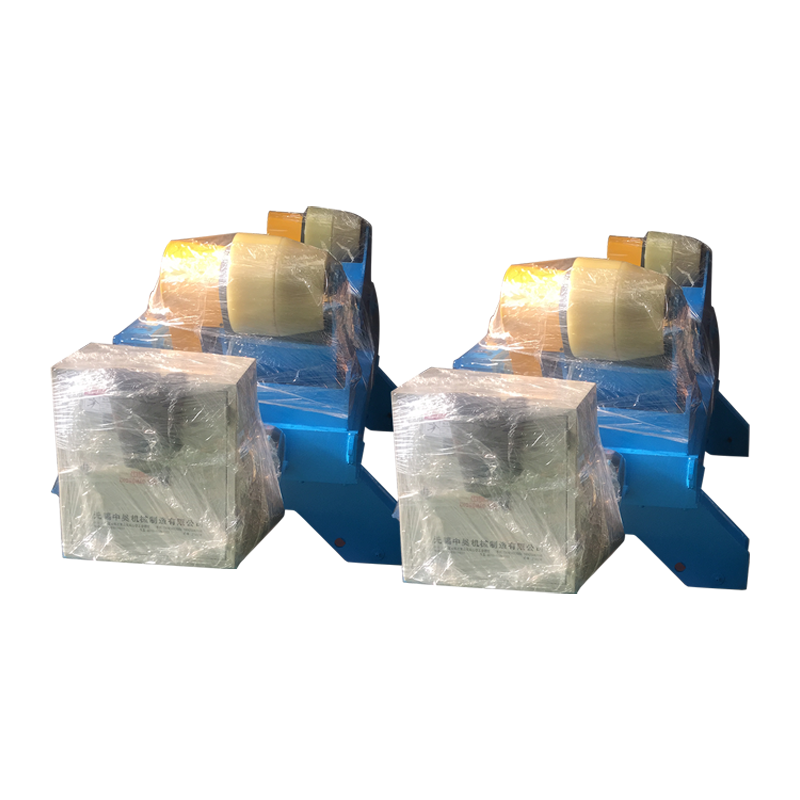
Samonastawna spawarka rotacyjna z płatem 20T jest szeroko stosowana w takich gałęziach przemysłu, jak zbiorniki ciśnieniowe, sprzęt chemiczny, wież...
See DetailsPrawa autorskie 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com