Spawanie stali nierdzewnej ze stalą węglową jest powszechnym, ale wymagającym technicznie zadaniem łączenia. Niezawodna metoda jest prosta: wybierz nadstopowy wypełniacz austenityczny, taki jak ER309L, zastosuj procedurę z niskim wprowadzaniem ciepła i zapobiegaj zanieczyszczeniu żelazem od strony stali węglowej. W praktyce te trzy decyzje eliminują większość pęknięć, nadmiernej twardości i przedwczesnych uszkodzeń korozyjnych.
Pomimo dostrzeganych trudności, w zakładach chemicznych, liniach spożywczych, systemach uzdatniania wody i konstrukcjach stalowych pojawiają się odmienne połączenia metalowe pomiędzy stalą nierdzewną i węglową. Najważniejsze, aby nie myśleć o tym jak o spawaniu dwóch podobnych materiałów; jest to kontrolowany proces zarządzania tworzeniem stopu i rozcieńczaniem.
Dlaczego spawanie stali nierdzewnej ze stalą węglową jest inne
Podstawowym problemem jest to, że stal węglowa i stal nierdzewna różnią się składem chemicznym, rozszerzalnością cieplną i reakcją mechaniczną. Podczas nagrzewania węgiel migruje ze stali węglowej do strefy spawania, co może spowodować utworzenie twardego, kruchego pasma martenzytu na linii wtopienia oraz zmiękczonej warstwy odwęglonej po stronie stali węglowej. Austenityczna stal nierdzewna również rozszerza się o około 50 procent bardziej niż stal węglowa, dlatego po schłodzeniu w połączeniu powstają znaczne naprężenia szczątkowe. Jednocześnie rozcieńczenie metalu rodzimego stali węglowej zmniejsza zawartość chromu i niklu w stopiwie. Jeśli metal dodatkowy nie jest nadstopowy, gotowa spoina może mieć słabą odporność na korozję lub niską wytrzymałość.
- Migracja węgla powoduje miejscową twardość i kruchość.
- Niedopasowanie rozszerzalności cieplnej zwiększa naprężenia szczątkowe i ryzyko odkształcenia.
- Rozcieńczanie spoiny zmienia skład chemiczny osadzonego metalu.
- Zanieczyszczenie żelazem strony ze stali nierdzewnej może spowodować późniejsze powstawanie rdzy.
Wybór odpowiedniego spoiwa
Krótka odpowiedź brzmi: użycie stali 309L lub 309Mo do większości połączeń stali nierdzewnej z węglową. Stop ten zapewnia wystarczająco dużo chromu i niklu, aby tolerować rozcieńczenie ze stali węglowej, a mimo to pozostawia austenityczną strukturę spoiny o dobrej odporności na korozję. Stal 308L, która jest przeznaczona do łączenia stali nierdzewnej 304 ze sobą, nie ma tych dodatkowych rezerw stopu i nie jest zalecana do połączeń różnoimiennych.
| Wypełniacz | Najlepiej stosować | Kluczowa charakterystyka | Ważna uwaga |
|---|---|---|---|
| 308L | Łączenie stali nierdzewnej 304 ze sobą | Wysoka odporność na korozję i estetyczne wykończenie | Za mało Cr/Ni do wysokiego rozcieńczenia; może tworzyć martenzyt |
| 309L / 309Mo | Spawanie stali nierdzewnej ze stalą węglową | Dobra tolerancja rozcieńczania; jest odporny na utwardzalne struktury | Pierwszy wybór w większości środowisk usługowych |
| 316L | Łączenie stali nierdzewnej 316 lub zastosowań wymagających większej wżerów | Molibden zwiększa odporność na wżery | Nadal nie nadaje się do rozcieńczania stali węglowej; zamiast tego użyj 309Mo |
| 312 | Mocne, odmienne i trudne do spawania kombinacje | Wysoka zawartość ferrytu, odporna na pękanie | Wyższa wytrzymałość, ale mniejsza ciągliwość; wymaga niskiego dopływu ciepła |
| ERNiCr-3 | Praca w wysokiej temperaturze i cykle termiczne | Na bazie niklu, niedopasowanie o niskiej rozszerzalności cieplnej | Wyższy koszt; doskonała odporność na pękanie zmęczeniowe |
W przypadku pracy w podwyższonych temperaturach lub w warunkach dużych cykli, lepszym wyborem niż 309L są spoiwa na bazie niklu, takie jak ERNiCr-3. Bogaty w nikiel metal spoiny jest lepiej odporny na migrację węgla i ma współczynnik rozszerzalności bliższy współczynnikowi stali węglowej, co zmniejsza zmęczenie cieplne. Jednakże do zastosowań ogólnych 309L jest sprawdzoną i opłacalną opcją.
Najlepsze procesy spawania dla połączeń różnoimiennych
GTAW to najlepszy proces w przypadku krytycznych prac ze stali nierdzewnej na węglową, ale wszystkie metody GMAW, FCAW i SAW umożliwiają uzyskanie akceptowalnych spoin o odpowiednich parametrach. Czynnikami kontrolującymi są doprowadzone ciepło, gaz osłonowy i prędkość jazdy.
- GTAW (TIG): Najlepszy do cienkościennych rur i warstw graniowych, ponieważ zapewnia precyzyjną kontrolę ciepła i niskie osadzanie. Użyj pręta wypełniającego z ER309L i osłony argonowej lub argonowo-helowej.
- GMAW (MIG): Najlepsze do produkcji średniej grubości. Aby ograniczyć dopływ ciepła, należy zastosować natryskiwanie impulsowe lub transfer zwarciowy. Powszechnie stosuje się gaz osłonowy w postaci argonu zawierającego 2–5% CO2; unikaj w 100% CO2.
- FCAW: Dobry do grubych płyt i napraw w terenie. Do spoin płaskich i poziomych należy stosować drut E309LT1-1 i osłonę mieszaną argon/CO2. Żużel należy usunąć pomiędzy przejściami.
- PIŁA: Wydajna w przypadku długich szwów wzdłużnych w dużych zbiornikach lub zbiornikach ciśnieniowych. Użyj drutu 309L i topnika neutralnego lub zrównoważonego z chromem. Niezbędna jest staranna kontrola temperatury.
Wspólne przygotowanie i czystość
Czysta, prawidłowo przygotowana fuga to połowa sukcesu. Brud, tłuszcz, zgorzelina i pył szlifierski ze stali węglowej mogą powodować porowatość i plamy rdzy po stronie nierdzewnej. Używaj dedykowanych szczotek i narzędzi ze stali nierdzewnej i nigdy nie używaj szczotki, która miała kontakt ze stalą węglową.
- Tuż przed spawaniem należy przeszlifować lub obrobić powierzchnie złączy na jasny metal.
- Obie strony odtłuścić acetonem lub rozpuszczalnikiem przeznaczonym do przygotowania do spawania.
- W przypadku połączenia doczołowego w płycie należy zastosować rowek w kształcie pojedynczego V o kącie rozwarcia 60–70 stopni i powierzchni czołowej 1–2 mm.
- Podczas spawania warstwy graniowej użyj podkładki lub przeczyść tylną stronę argonem, aby zapobiec utlenianiu.
- Podczas montażu należy oddzielić stronę ze stali węglowej od strony ze stali nierdzewnej; jeśli to możliwe, użyj oddzielnych zacisków.
Kontrolowanie podgrzewania wstępnego, temperatury międzyściegowej i dopływu ciepła
Zarządzanie ciepłem jest najważniejszą zmienną po wyborze wypełniacza. W przypadku większości połączeń podgrzewanie wstępne nie jest potrzebne, ale jeśli przekrój jest gruby lub połączenie jest mocno utwierdzone, dopuszczalne jest maksymalne podgrzewanie wynoszące 100°C. Wyższe ogrzewanie wstępne przyspiesza migrację węgla i wytwarza grubsze pasmo martenzytu. Temperatura międzyściegowa powinna utrzymywać się poniżej 150°C, a spoinę należy budować raczej za pomocą podłużnych ściegów niż o szerokich splotach.
| Proces | Aktualny | Napięcie | Prędkość podróży | Dopływ ciepła (w przybliżeniu) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (impuls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Przydatną zasadą jest utrzymywanie dopływu ciepła na jak najniższym poziomie, bez powodowania braku stopienia. Stosuj krótkie przejścia i poczekaj, aż złącze ostygnie pomiędzy przejściami, gdy temperatura między przejściami wzrośnie.
Pozycjonowanie i automatyzacja dla niezawodnych spoin
Umieszczenie przedmiotu obrabianego w najkorzystniejszej orientacji i zastosowanie mechanicznej kontroli prędkości posuwu radykalnie zmniejszy liczbę defektów podczas spawania metali różnoimiennych. Proste ręczne spawanie może działać, ale obrócenie złącza do pozycji płaskiej jest znacznie bardziej niezawodne.
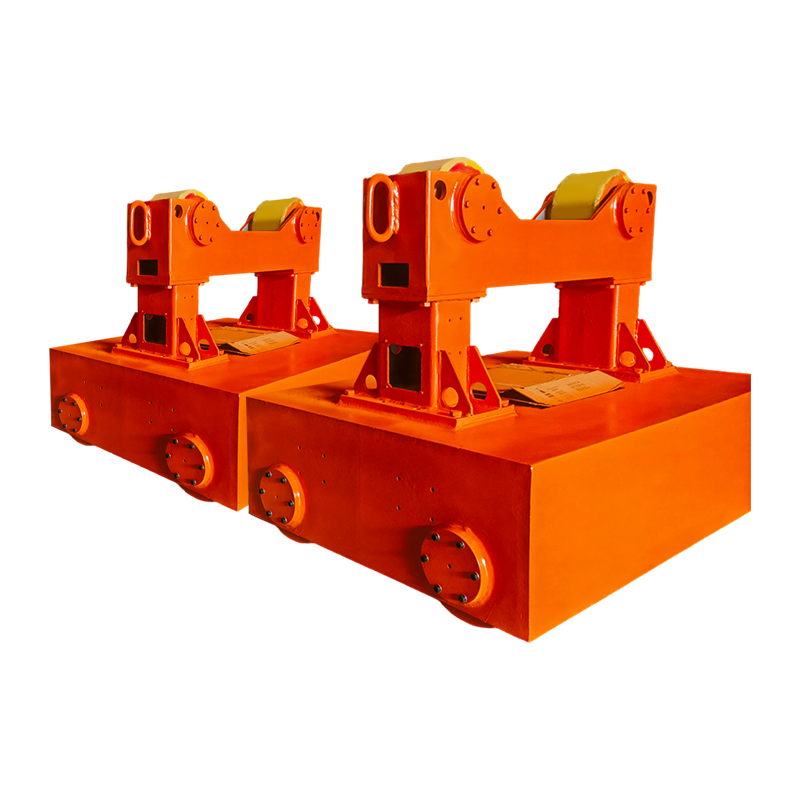
W przypadku zespołów i złączek o małych średnicach pozycjoner spawalniczy może ustawić złącze pod dogodnym kątem i obrócić element spawany, podczas gdy spawacz utrzymuje palnik stabilnie.
 Konwencjonalny pozycjoner spawalniczy o udźwigu 1 tony do małych zespołów Ten konwencjonalny pozycjoner spawalniczy ma udźwig 1 tony i obraca zespoły o małych średnicach pod dogodnym kątem, umożliwiając spawaczom utrzymywanie palnika stabilnie i uzyskanie spójnego pozycjonowania złącza. Zobacz produkt →
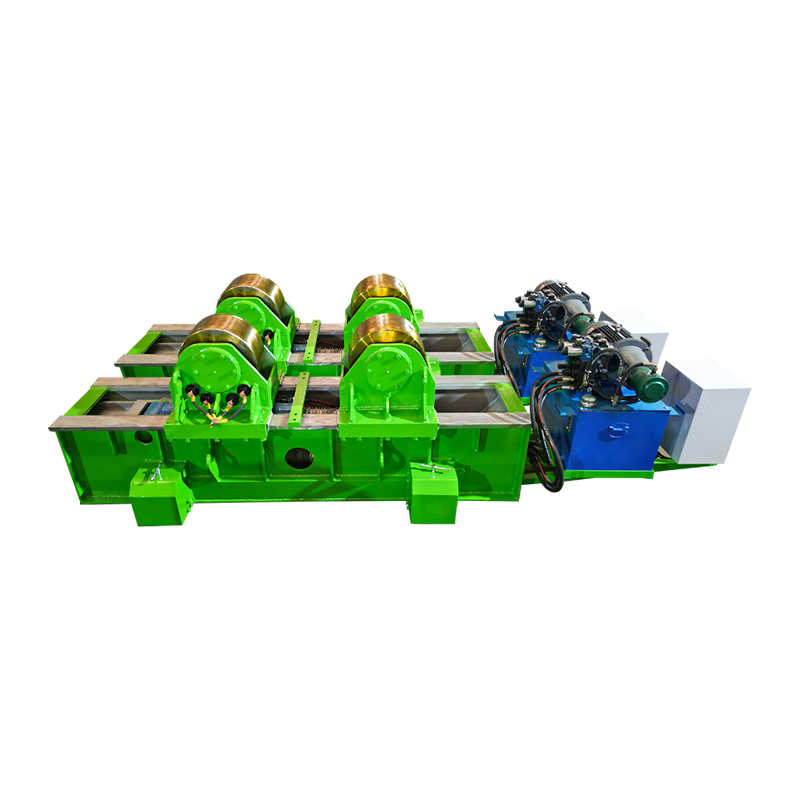
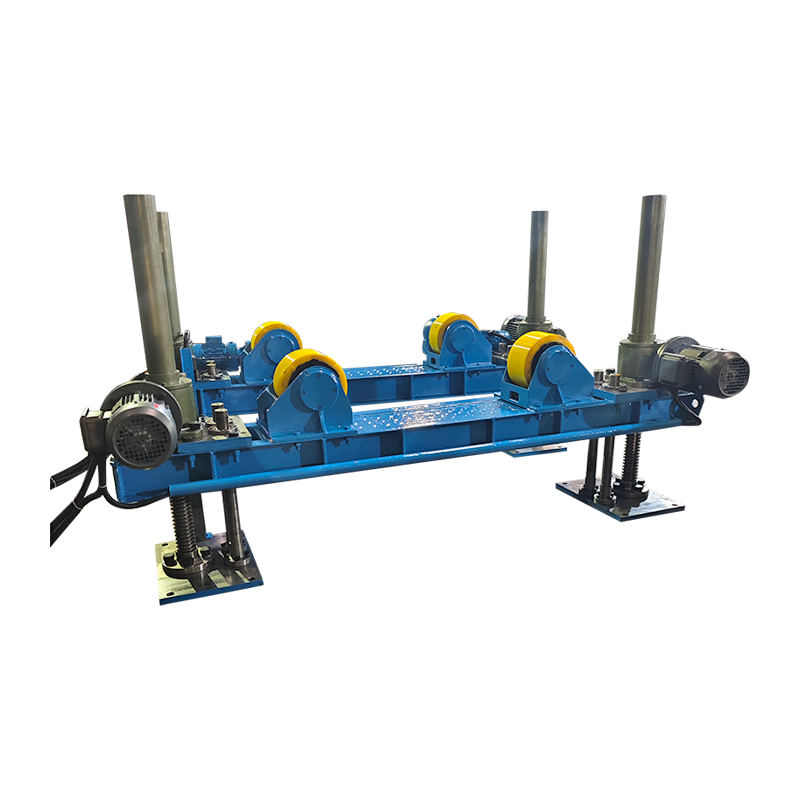
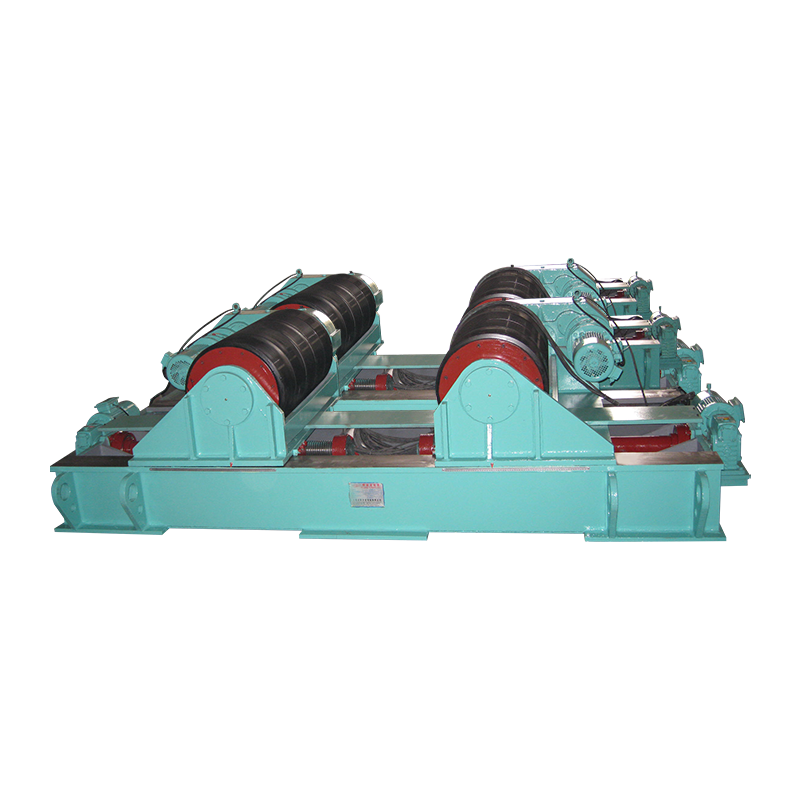
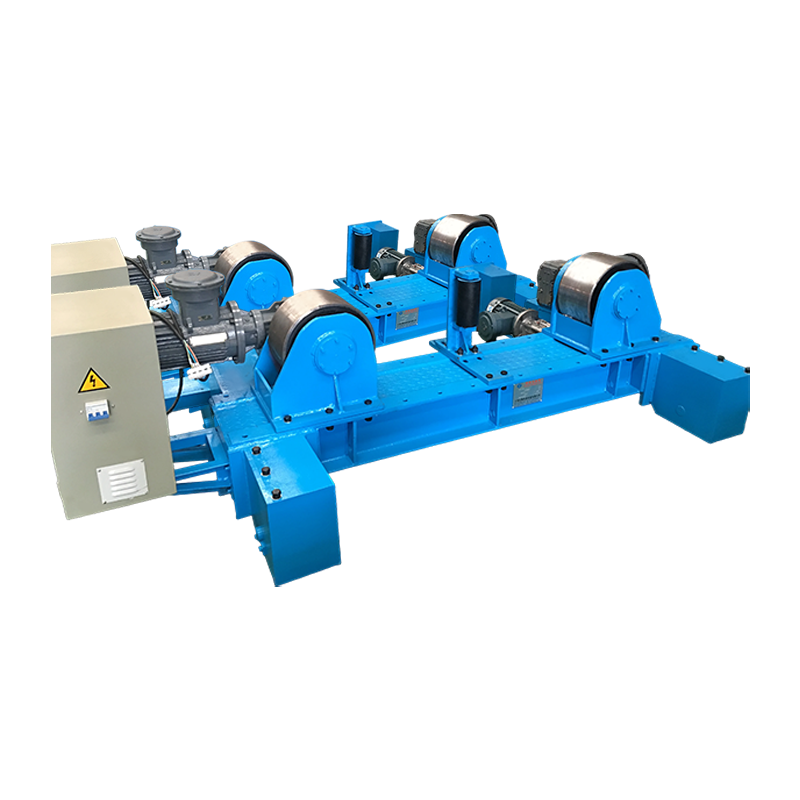
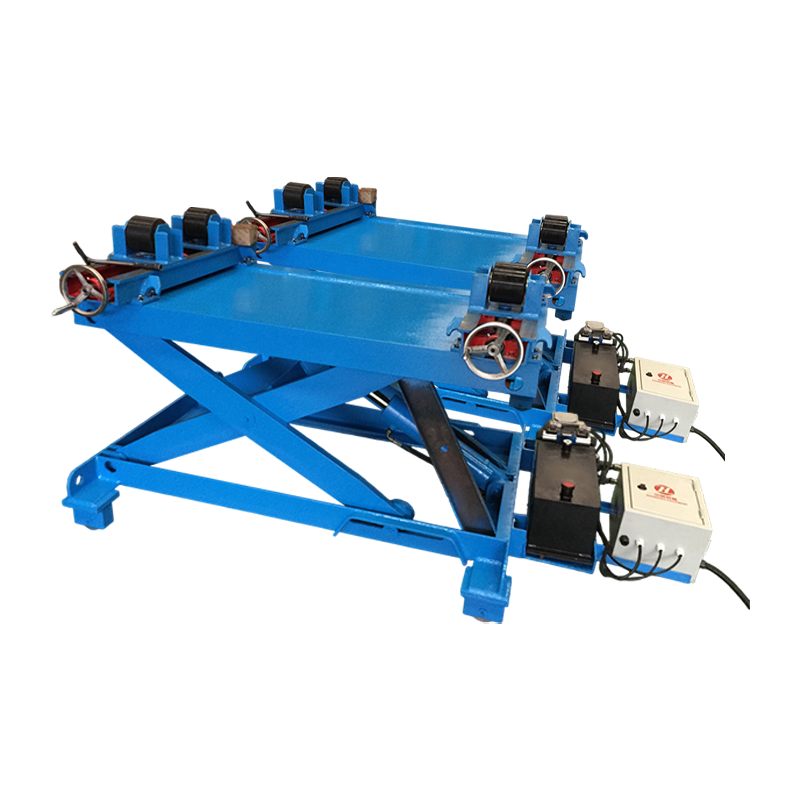
W przypadku płaszczy zbiorników, szpul rurowych i sekcji cylindrycznych rotator spawalniczy obraca szew z kontrolowaną prędkością, dzięki czemu jeziorko spawalnicze pozostaje w stałym, płaskim położeniu. To podejście jest szczególnie przydatne, gdy łączna obróbka stali nierdzewnej i węglowej jest zbyt ciężka, aby można było nią manipulować ręcznie. Możesz przeczytać więcej o jak obrotowe złącza spawane zmniejszają liczbę poprawek w produkcji metalowych zbiorników i rur .
 10-tonowy rotator spawalniczy z elektrycznym ruchem orbitalnym i podnoszeniem 10-tonowy rotator spawalniczy z elektrycznym ruchem orbitalnym i elektrycznym podnoszeniem, zaprojektowany do toczenia ciężkich cylindrycznych szwów z kontrolowaną prędkością, utrzymując płaskie jeziorko spawalnicze w celu uzyskania spójnych wyników. Zobacz produkt →
W przypadku dłuższych szwów spawalniczych wymagających zastosowania metody GMAW lub SAW, manipulator z kolumną i wysięgnikiem przesuwa głowicę spawalniczą wzdłuż złącza z równą prędkością i utrzymuje stały kąt palnika. Eliminuje to ludzką zmienność, która często powoduje skoki rozcieńczenia i zimne okrążenia.
 Dostosowana kolumna i wysięgnik 4030 z elektrycznym ruchem orbitalnym Dostosowany manipulator kolumny i wysięgnika z elektrycznym ruchem orbitalnym, przesuwający głowicę spawalniczą wzdłuż długich szwów ze stałą prędkością i stałym kątem, zmniejszający zmienność powodowaną przez człowieka w przypadku GMAW lub SAW. Zobacz produkt →
Te konfiguracje nie eliminują potrzeby stosowania dobrych procedur, ale znacznie ułatwiają utrzymanie strategii niskiej temperatury międzyściegowej i niskiego dopływu ciepła, na której opiera się 309L.
Kontrola po spawaniu i obróbka powierzchni
Po spawaniu dokładnie sprawdź połączenie, szczególnie linię wtopienia po stronie stali węglowej. Odczyt twardości powyżej 350 HV w tej strefie często wskazuje, że doprowadzone ciepło było zbyt wysokie lub że dodano niewłaściwy wypełniacz. Kontrola powierzchni za pomocą testów penetracyjnych może ujawnić pęknięcia i porowatość, natomiast w przypadku krytycznego elementu stosuje się badania ultradźwiękowe lub radiograficzne.
Jeśli strona ze stali nierdzewnej będzie narażona na działanie czynników korozyjnych, należy usunąć przebarwienia spoin i warstwę tlenku poprzez trawienie lub szczotkę drucianą, a następnie pasywować powierzchnię. Nie pozwól, aby cząstki stali węglowej pozostały na stronie nierdzewnej, ponieważ rdzewieją i tworzą skoncentrowane komórki korozji. Jeśli kod aplikacji wymaga odprężenia, należy utrzymywać niską i krótką temperaturę – najlepiej około 350–400°C – aby ograniczyć dyfuzję węgla.
Typowe nieciągłości i jak ich unikać
Większości wad tej kombinacji materiałów można uniknąć, jeśli pozostaniesz przy stali 309L lub stopie niklu, kontrolując ciepło i utrzymując złącze w czystości. Poniższa tabela zawiera listę typowych problemów i rozwiązań.
| Wada | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Porowatość | Mokry topnik, zaolejone powierzchnie, brak ekranowania | Odtłuścić, osuszyć materiały eksploatacyjne, sprawdzić przepływ gazu i odległość dysz |
| Pękanie na gorąco | Wysoka zawartość siarki lub fosforu w metalu nieszlachetnym; duży dopływ ciepła | Oczyść krawędzie spoin; użyj wypełniacza 309L lub 312; niższy dopływ ciepła |
| Tworzenie się martenzytu | Wysokie rozcieńczenie, wysoka temperatura międzyściegowa | Użyj wypełniacza nadstopowego; utrzymywać temperaturę międzyściegową poniżej 150°C; zmniejszyć tkanie |
| Podcięcie | Nadmierny prąd lub prędkość jazdy | Zmniejsz prąd spawania; zwolnij nieco lub dostosuj kąt pistoletu |
| Rdza po stronie stali nierdzewnej | Zanieczyszczenie żelazem ze szczotek lub szlifowania | Używaj dedykowanych narzędzi ze stali nierdzewnej; oczyścić i pasywować po spawaniu |
Często zadawane pytania
Czy mogę spawać stal nierdzewną ze stalą węglową za pomocą stali 308L?
Można, ale nie jest to dobry pomysł. Stal węglowa rozcieńcza jeziorko spawalnicze 308L, co obniża zawartość chromu i niklu na tyle, aby utworzyć martenzyt i zmniejszyć odporność na korozję. Minimalnym zalecanym wypełniaczem dla tej odmiennej kombinacji jest 309L.
Czy muszę się rozgrzać przed spawaniem stali nierdzewnej ze stalą węglową?
Zwykle nie. W przypadku grubych profili lub mocno utwierdzonych połączeń dopuszczalne jest maksymalne podgrzewanie wstępne wynoszące 100°C. Wyższe temperatury przyspieszają migrację węgla i tworzą kruchą warstwę na linii stapiania.
Czy złącze spawane rdzewieje?
Strona ze stali węglowej rdzewieje, jeśli nie jest chroniona. Strona ze stali nierdzewnej powinna pozostać odporna na korozję, jeśli powierzchnia zostanie oczyszczona i pasywowana oraz zapobiegnie się zanieczyszczeniu żelazem. Pokryj lub pomaluj stronę ze stali węglowej do zastosowań zewnętrznych.
Czy mogę spawać metodą MIG z gazem osłonowym zawierającym 100% CO2?
Nie jest to zalecane. Czysty CO2 dodaje węgiel do spoiny i utlenia chrom, zmniejszając odporność na korozję strony nierdzewnej. Użyj argonu zmieszanego z 2–5% dwutlenku węgla lub argonu z 1–2% tlenu.