Odpowiedź pierwsza: narzędzia i sprzęt do obróbki metalu, które decydują o opłacalności pracy, to maszyny, które przecinają płytę, obracają przedmiot i utrzymują palnik w odpowiednim położeniu, a nie narzędzia w ręcznej skrzynce narzędziowej. W przypadku warsztatu budującego zbiorniki o średnicy 3 m lub belki konstrukcyjne o średnicy 12 m oznacza to cztery grupy: maszyny do cięcia, sprzęt do mocowania i pozycjonowania (rotatory i pozycjonery), automatykę spawalniczą (systemy kolumn i wysięgników, głowice spawalnicze) oraz elementy wspierające, takie jak szlifierki, zaciski, narzędzia pomiarowe, odciągi dymów i ŚOI.
Wytwarzanie metalu jest zwykle definiowane jako cztery operacje: przycinanie materiału na wymiar, formowanie poprzez walcowanie, gięcie lub prasowanie, łączenie poprzez spawanie lub skręcanie oraz wykańczanie poprzez szlifowanie, piaskowanie i malowanie. Każda operacja ma własną listę wyposażenia, a priorytety zmieniają się wraz z rozmiarem części. W obróbce blachy dominują nożyce, prasy krawędziowe i narzędzia ręczne, natomiast w ciężkiej produkcji zbiorników, wież, rur i stali konstrukcyjnej dominują maszyny wytrzymujące ciężar i ciepło.
Oto test praktyczny. W przypadku 30-tonowego płaszcza zbiornika o średnicy 3 m, zespawanego poziomo, dwóch spawaczy potrzebuje mniej więcej jednej zmiany na każdy szew obwodowy, ponieważ muszą się zatrzymać, zmienić położenie za pomocą dźwigu i wspiąć się z powrotem na miejsce. Załóż tę samą osłonę na zasilany rotator spawalniczy ze szwem utrzymywanym w pozycji płaskiej, a ci sami dwaj spawacze wykończą szew w ciągu około 40 minut, stosując spawanie łukiem krytym przy 500-700 A. Ta pojedyncza zmiana jest zwykle warta więcej niż zakup drugiej spawarki.
Sprzęt do cięcia na pierwszym miejscu: płomień, plazma czy laser?
Cięcie to pierwszy krok w każdym zadaniu produkcyjnym i to właśnie wtedy niewłaściwa maszyna wykonuje najwięcej poprawek, ponieważ nieprostokątna lub zniekształcona pod wpływem ciepła krawędź cięcia nie będzie dokładnie zamykać się w złączu spawanym.
Porównanie głównych procesów cięcia
Poniższe liczby przedstawiają typowe wartości sklepowe. Dokładne liczby zależą od maszyny, zestawu gazu lub dysz i gatunku materiału.
| Proces | Typowa grubość | Szczelina i tolerancja | Gdzie to pasuje |
|---|---|---|---|
| Paliwo tlenowe (płomień) | 6-150 mm i więcej | Szczelina 2-4 mm, tolerancja ok. /-1,5 mm, szeroka strefa wpływu ciepła | Gruba płyta i profile konstrukcyjne ze stali węglowej; najniższy koszt za metr powyżej 25 mm |
| Dobra plazma | 0,5-50 mm | Szczelina 1,5-3 mm, tolerancja bliska /-0,5 mm, w niektórych gatunkach lekki żużel | Stal nierdzewna i aluminium, sklepy z materiałami mieszanymi, średnia grubość |
| Laser światłowodowy | 0,5-25 mm, cieńszy jest szybszy | Szczelina 0,2-0,5 mm, tolerancja w pobliżu /-0,1 mm, minimalne odkształcenie | Wsporniki, arkusze i ciasne zagnieżdżanie tam, gdzie liczy się przepustowość |
Co sprawdzić na maszynie do cięcia CNC
- Rozmiar stołu i długość szyny muszą pasować do największej płyty, którą realnie kupujesz, plus margines na zagnieżdżenie.
- Typ napędu: bramowy z napędem dwustronnym do szerokich stołów; napęd jednostronny jest tańszy, ale ugina się pod obciążeniem.
- Oprogramowanie do sterowania i zagnieżdżania: programowanie offline zwykle oszczędza więcej czasu niż wyższa prędkość cięcia.
- Odsysanie dymów i pyłów, które chroni operatora i jest wymagane w większości warsztatów.
- Powtarzalność: zapytaj o liczbę w mm na metr i zweryfikuj ją na wyciętej próbce, a nie na broszurze.
- Opcje, za które warto zapłacić: automatyczna kontrola wysokości palnika, głowice do cięcia ukośnego i cięcie płomieniowe dwoma palnikami w przypadku długich prostych krawędzi.
Mocowanie i pozycjonowanie: sprzęt, który zwraca się najszybciej
Jeśli zakład może sobie pozwolić tylko na jedno ulepszenie, pozycjonowanie jest zwykle lepszą inwestycją niż inny spawacz, ponieważ pozycjonowanie zmienia pozycję spawania z pionowej lub nad głową na płaską, a na płasko możliwe są wysokie wydajności stapiania.
Rotatory spawalnicze: dopasuj zestaw kół do skorupy, a nie tylko do tonażu
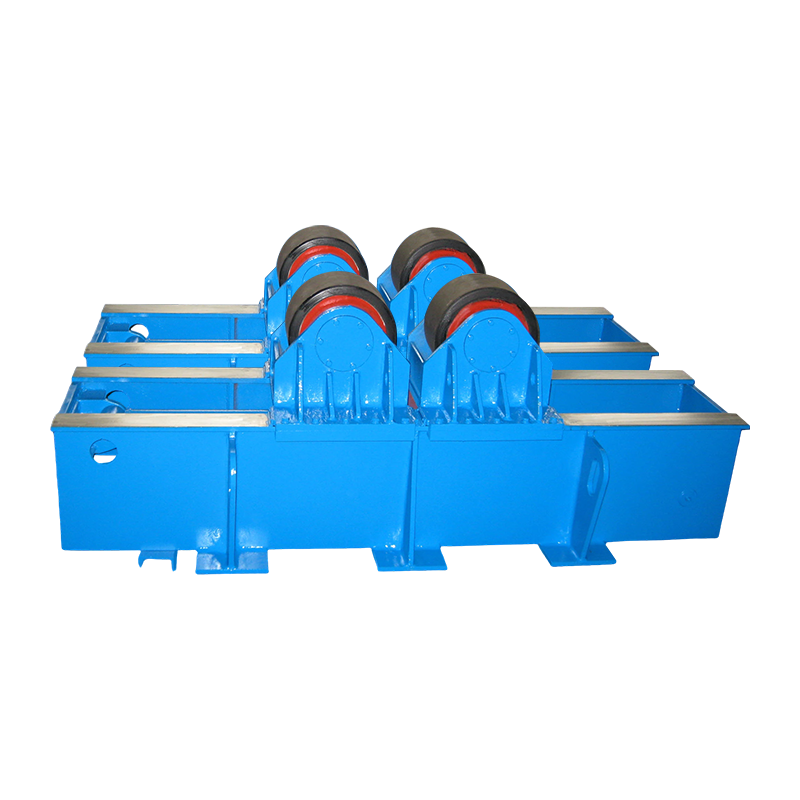
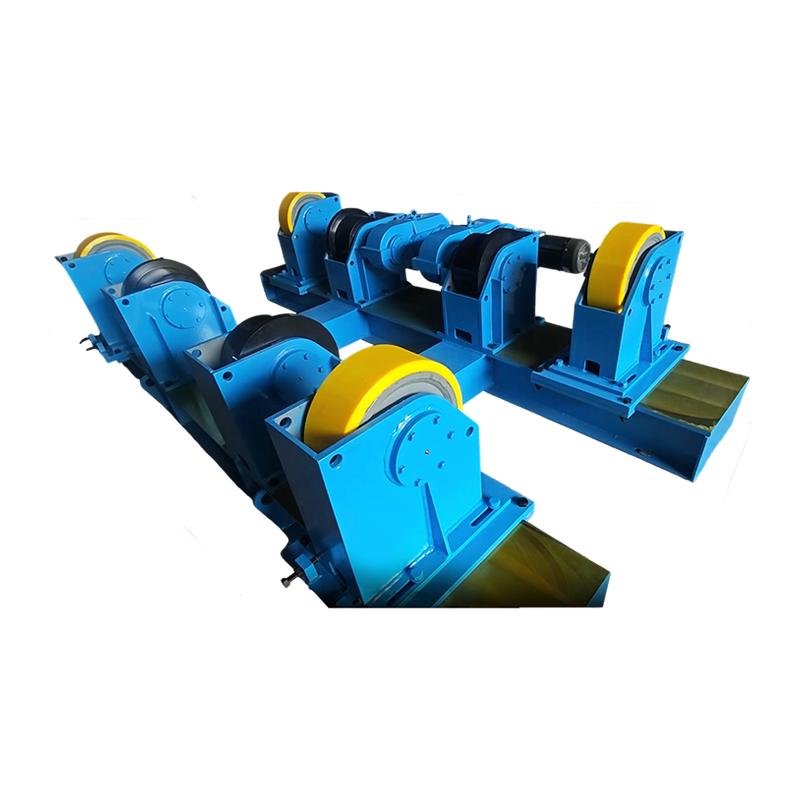
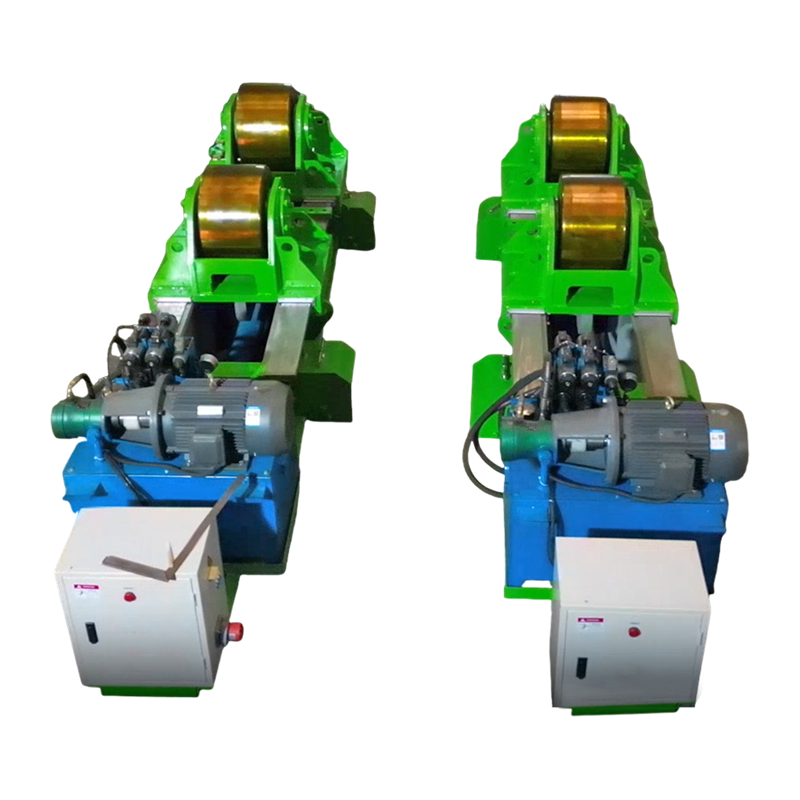
Rotator spawalniczy, zwany także walcem obrotowym, ramą rolkową lub rotatorem rurowym, to para kół napędzanych i napinających, które obracają cylindryczny przedmiot obrabiany pod głowicą spawalniczą lub spawarką ręczną. Nośność jest określana na parę i musi obejmować przedmiot obrabiany, oprzyrządowanie i wszelkie mocowania wewnętrzne; zestaw 100 t nie jest przesadą dla pocisku 80 t, ponieważ niecentryczny szew przenosi obciążenie na jedno koło.
- Typ kół: koła poliuretanowe chronią powierzchnie obrabiane lub malowane, koła stalowe przenoszą największe obciążenia.
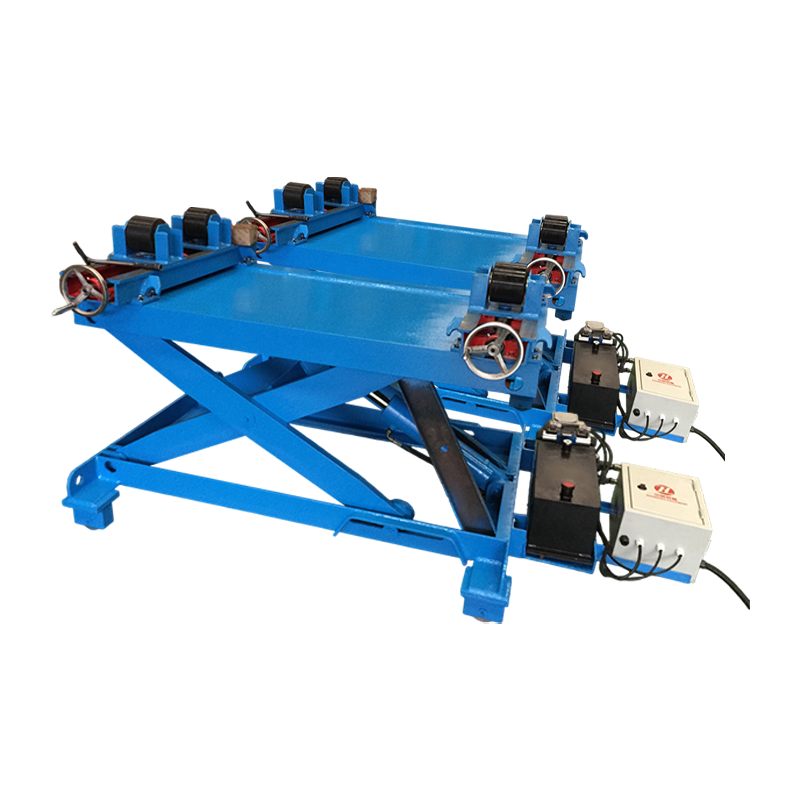
- Konfiguracja: jednostki samonastawne pozwalają obrabianemu ustawić kąt koła, który pasuje do różnych średnic; jednostki regulowane wykorzystują stałe kąty i nadają się do powtarzalnej produkcji jednej średnicy; Dopasowane rotatory zapewniają podnoszenie hydrauliczne i pchanie poziome w celu zamknięcia szwów wzdłużnych na płaszczach zbiorników.
- Zakres średnic: maszyny są określone przez minimalną i maksymalną średnicę pracy, więc sprawdź, czy zakres obejmuje zarówno najmniejszy, jak i największy zbiornik.
- Napęd i sterowanie: napęd o zmiennej częstotliwości ze sterowaniem zawieszanym lub nożnym, prędkości obrotowe zazwyczaj od 100 do 1000 mm na minutę, plus funkcja impulsowania w celu wyrównania.
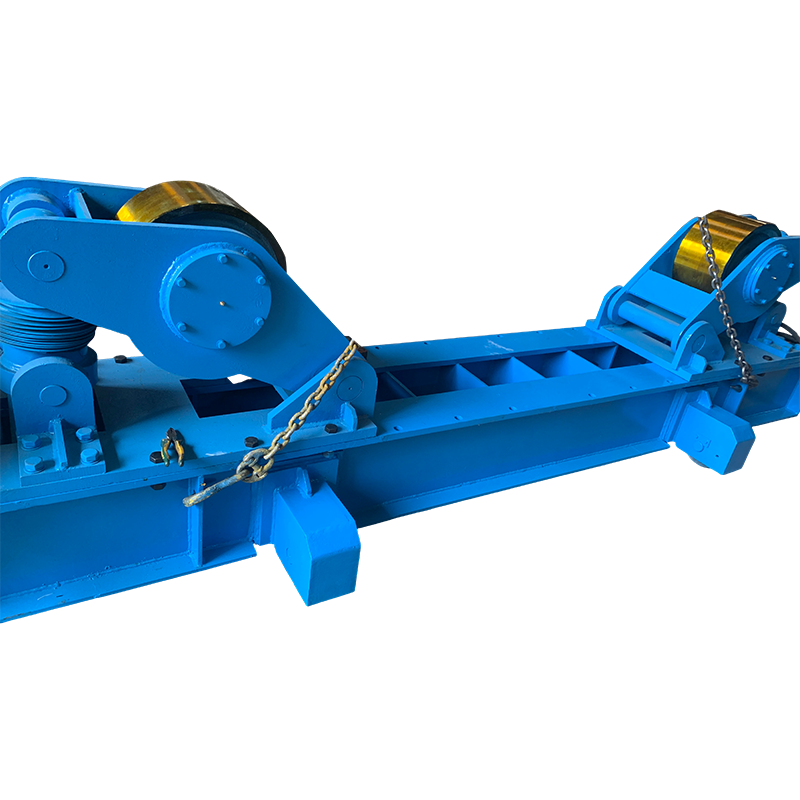 Rotator spawalniczy 100T z ręcznym ruchem orbitalnym Wytrzymały 100-tonowy rotator do elementów cylindrycznych; ręczny ruch szyn, regulowana odległość od środka i stabilne wsparcie spawania szwów dla dużych statków. Zobacz produkt →
W przypadku dużych statków powszechnym punktem wyjścia jest rotator klasy 100 t z ręcznym ruchem orbitalnym, co wyjaśnia ta sama logika jak rotatory spawalnicze zmieniają produkcję metalowych zbiorników i rur w praktyce.
Pozycjonery spawalnicze: moment obrotowy i mimośród mają większe znaczenie niż obciążenie
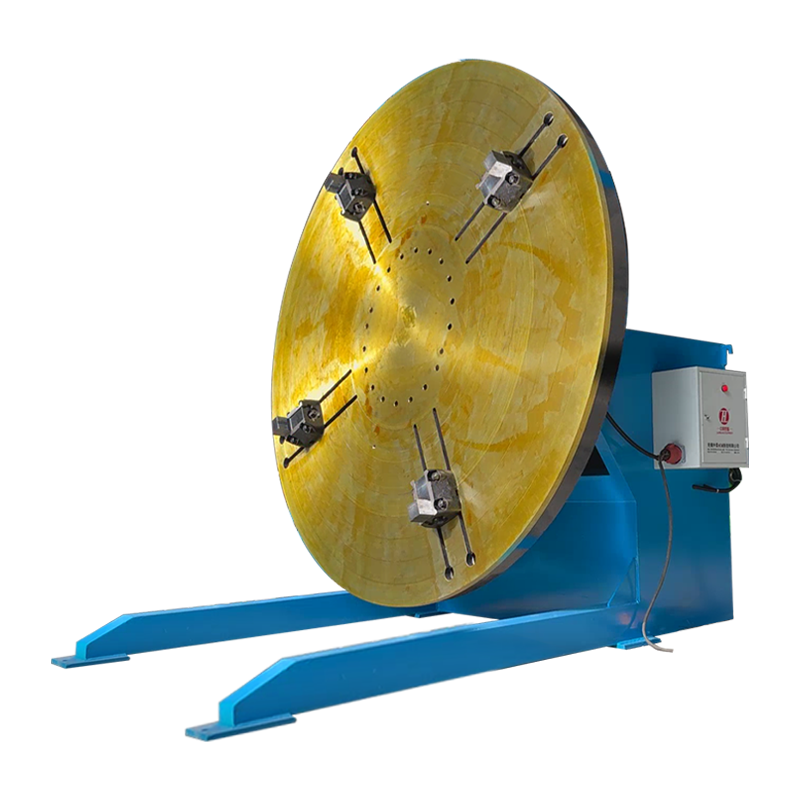
Pozycjoner spawalniczy jest określany na podstawie momentu obrotowego, zwykle wyrażanego w kNm, wraz z mimośrodem obciążenia, a nie samym obciążeniem w kilogramach. Pozycjoner o masie 3 t z dużym stołem może wytworzyć jedynie moment przechylający 3-6 kNm, a długi detal mocowany od środka stołu zwielokrotnia zapotrzebowanie.
- Obciążenie w funkcji momentu obrotowego: poproś dostawcę o wykonanie obliczeń na podstawie rzeczywistej części i jej środka ciężkości.
- Konfiguracja: konwencjonalne jednokolumnowe stoły obrotowe obsługują ciężar od 30 kg do kilkudziesięciu ton, stoły dwukolumnowe i stoły typu L obsługują części przesunięte lub wydłużone, a jednostki sterowane serwomechanizmem dokładnie utrzymują pozycję w celu zautomatyzowanego spawania.
- Cechy stołu: rowki teowe lub otwory gwintowane do mocowania, wydrążony środek na kable i gaz oraz podana wartość płaskości dla precyzyjnego montażu.
- Ruch: obrót o 360 stopni z nachyleniem od 0 do 90 stopni jest standardem, dlatego należy sprawdzić zakres prędkości spawania w porównaniu z załadunkiem i rozładunkiem.
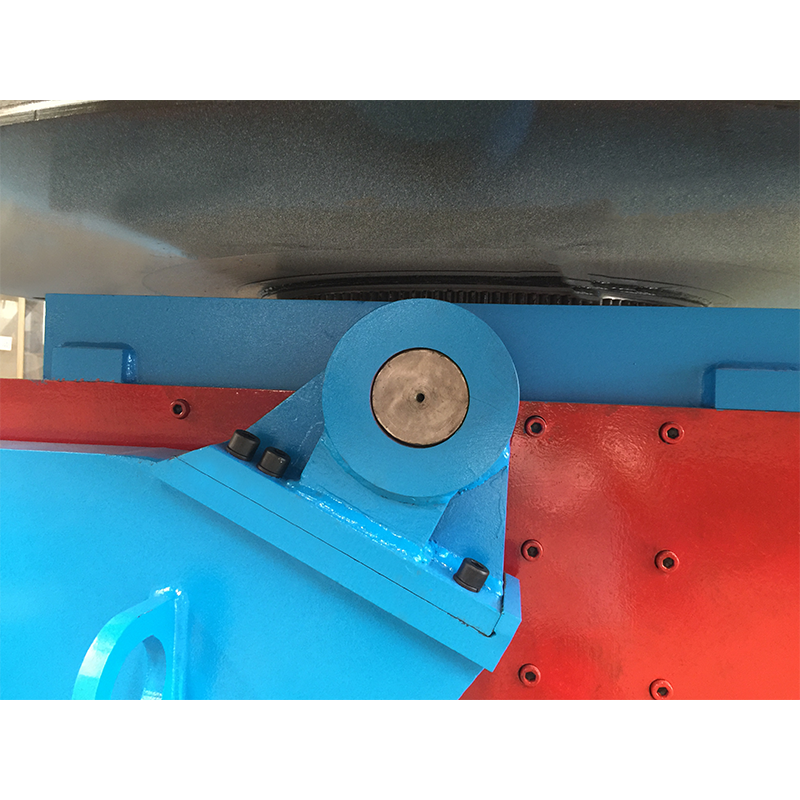 Konwencjonalny pozycjoner spawalniczy 5T do średnich i ciężkich przedmiotów Konwencjonalny pozycjoner pięciotonowy z funkcją przechylania i obrotu, regulacją prędkości ze zmienną częstotliwością i wieloma trybami sterowania; dostosowane do typowych przemysłowych detali, równoważąc jednocześnie wydajność i koszty. Zobacz produkt →
Konwencjonalny stół obrotowy o masie 5 t ze standardowym obrotem i pochyleniem poradzi sobie z większością małych zespołów ram i wsporników; większe lub niewygodne części zwykle przesuwają się w szersze miejsce pozycjoner spawalniczy i zakres stołu obrotowego .
Systemy kolumn i wysięgników oraz automatyczne spawanie
Gdy obrabiany przedmiot obraca się niezawodnie, kolejnym wąskim gardłem jest palnik. Manipulator spawalniczy, często nazywany kolumną i wysięgnikiem, utrzymuje głowicę spawalniczą, utrzymuje stały odstęp i pozwala jednemu operatorowi wykonywać szew ze stanowiska sterowania zamiast stać nad łukiem.
Kolumna i wysięgnik SAW czy TIG?
- Spawanie łukiem krytym jest odpowiednie dla stali węglowej o grubości od około 6 mm wzwyż, z szybkością stapiania kilku kilogramów na godzinę i systemem odzyskiwania topnika.
- TIG nadaje się do stali nierdzewnej, aluminium i cienkich, wysokiej jakości złączy; jest wolniejszy i wymaga dokładnej kontroli długości łuku oraz podawania zimnego drutu.
- Wysięgniki niestandardowe są określane na podstawie skoku wysięgnika, wysokości kolumny, wózka jezdnego i typu trawersu, aby pasowały do długich statków lub ograniczonych układów zatok.
- Integracja: manipulatory są zwykle zamawiane razem z rotatorem i wspólnym systemem sterowania, dzięki czemu prędkość obrotowa i prędkość spawania pozostają zsynchronizowane.
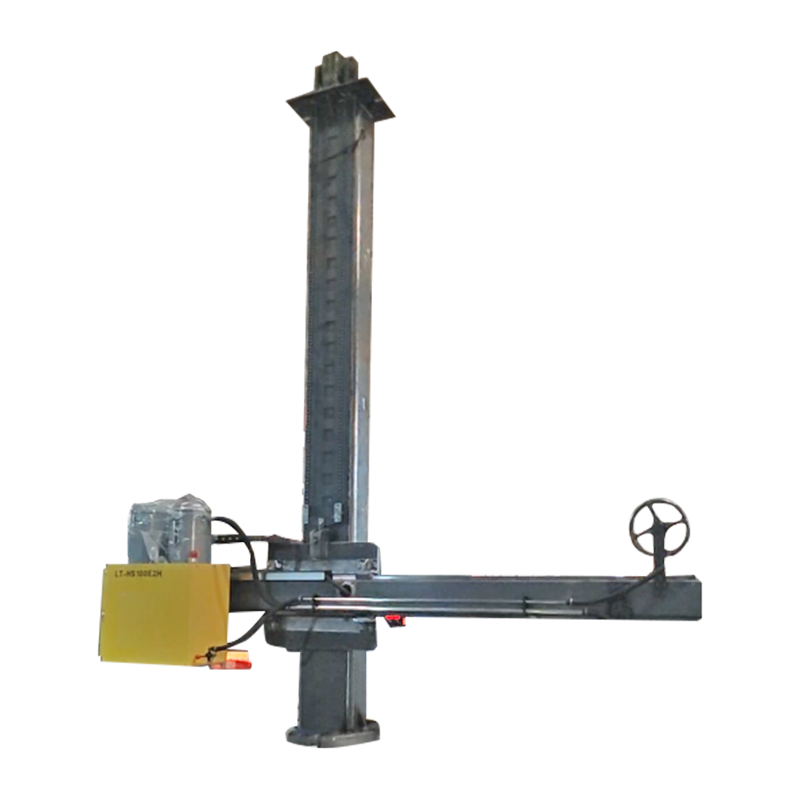 4030 Niestandardowa kolumna i wysięgnik z elektrycznym ruchem orbitalnym Niestandardowa kolumna spawalnicza i wysięgnik z elektrycznym ruchem orbitalnym; część rodziny manipulatorów spawalniczych, która utrzymuje głowicę spawalniczą ze stałym wysunięciem. Zobacz produkt →
Narzędzia pomocnicze i materiały eksploatacyjne, których nadal potrzebujesz
Kapitałowe wyposażenie nie eliminuje potrzeby stosowania drobnych elementów, a brakujący zacisk zatrzymuje 100-tonowy rotator równie skutecznie, jak zużyta tarcza szlifierska.
- Szlifierki kątowe z zapasem tarcz szlifierskich, tnących i lamelkowych do obróbki spoin i przygotowania krawędzi.
- Zaciski: zaciski typu F, zaciski krawędziowe, zaciski do wyrównywania rur i mocne podkładki do mocowania przed sczepieniem.
- Narzędzia pomiarowe: taśma, linijka stalowa, spawalniczy miernik długości nóg i gardła, poziomica oraz suwmiarka z noniuszem.
- Przygotowanie powierzchni: szczotki druciane, skalery igłowe i narzędzia do odtłuszczania, ponieważ porowatość zwykle zaczyna się od oleju i zgorzeliny walcowniczej.
- Odsysanie oparów i środki ochrony indywidualnej: odpowiedni odcień kasku, rękawice, skóra, ochrona słuchu i odsysanie lub maski oddechowe do prac ze stali nierdzewnej i ocynkowanej.
Dopasowanie sprzętu do stanowiska: tabela wyboru
Poniższa tabela przedstawia typowe problemy produkcyjne w powiązaniu ze sprzętem, który je rozwiązuje, oraz ze specyfikacją, która decyduje, czy zakup rzeczywiście się sprawdzi.
| Praca lub problem | Sprzęt | Specyfikacja, która decyduje o sukcesie | Typowy zasięg |
|---|---|---|---|
| Powłoki zbiorników i statków | Montaż rotatora spawalniczego z podnośnikiem hydraulicznym | Obciążenie na parę, zakres średnic, szerokość koła | 10-1000 ton |
| Rury i zbiorniki ciśnieniowe | Samonastawny lub regulowany rotator spawalniczy | Konfiguracja kół, zakres prędkości, typ napędu | 1-300 t |
| Małe zespoły i ramy | Pozycjoner spawalniczy lub stół obrotowy | Moment obrotowy w kNm, mimośrodowość, płaskość stołu | 30 kg-50 t |
| Długie szwy na statkach | Manipulator kolumny i wysięgnika | Skok wysięgnika, skok kolumny, typ głowicy | Wysięgniki 3-8 m |
| Przygotowanie płyty | Maszyna do cięcia płomieniem lub plazmą CNC | Szerokość cięcia, powtarzalność, oprogramowanie do zagnieżdżania | Szerokość 1,5-4 m |
Względy zakupowe i typowe ryzyko
Najkosztowniejsze błędy w sprzęcie spawalniczym to błędy specyfikacji, a nie wady produkcyjne i zazwyczaj są one widoczne jeszcze przed złożeniem zamówienia.
- Cykl pracy: przerywana praca w warsztacie i produkcja na trzy zmiany to różne maszyny, dlatego należy zapytać o obciążenie i klasę izolacji silnika.
- Moment obrotowy i mimośród, a nie tylko tonaż: sprawdź wykres obciążenia z rzeczywistym środkiem ciężkości.
- Tolerancja a potrzeba: płacenie za /-0,1 mm na stole do cięcia to strata czasu na płytę ciętą płomieniowo, która będzie spawana ze szczeliną 2 mm.
- Części zamienne i serwis: koła, łożyska, silniki napędowe, tablice sterujące i złącza wiszące powinny być częściami standardowymi lub wyraźnie udokumentowane.
- Certyfikacja i dokumenty: Oznakowanie CE tam, gdzie jest to wymagane, certyfikaty materiałowe, schematy okablowania i instrukcja w języku operatora.
- Fabryczny test odbiorczy: przed wysyłką uruchom maszynę z reprezentatywnym obciążeniem i zapisz prędkość obrotową, hałas i wzrost temperatury.
- Personalizacja a standard: jeśli tylko zakres średnic jest nietypowy, zmodyfikowana maszyna standardowa jest zwykle tańsza i szybsza niż w pełni niestandardowa konstrukcja.
- Instalacja i szkolenie: przed podpisaniem uzgodnij, kto dostarcza fundamenty, zasilanie, uruchomienie i szkolenie operatorów.
Często zadawane pytania
Jaka jest różnica pomiędzy rotatorem spawalniczym a pozycjonerem spawalniczym?
Rotator spawalniczy obraca cylindryczny element wokół własnej osi, co pasuje do rur, bębnów i płaszczy zbiorników. Pozycjoner spawalniczy przechyla i obraca przedmiot obrabiany na stole, dzięki czemu spoinę można ustawić w wygodnej pozycji, która pasuje do ram, kołnierzy i gotowych zespołów. Sklepy pracujące na statkach zwykle potrzebują obu.
Jakiej ładowności potrzebuję?
Zacznij od najcięższego przedmiotu obrabianego, dodaj oprzyrządowanie i osprzęt, dodaj 20–30% marginesu, a następnie sprawdź przypadek obciążenia mimośrodowego. Udźwig znamionowy zwykle zakłada obciążenie wyśrodkowane na parę poziomych kół, dlatego przesunięty szew zmniejsza wartość użytkową.
Czy wybrać samonastawne czy regulowane rotatory spawalnicze?
Jednostki wahliwe sprawdzają się lepiej w przypadku mieszanych średnic i zróżnicowanej pracy, zespoły regulowane sprawdzają się lepiej, gdy jedna średnica jest produkowana wielokrotnie, a przewidywalny kontakt kół ma znaczenie, a wersje dopasowane są wyborem, gdy szwy wzdłużne również muszą zostać zamknięte i wyrównane.
Czy sprzęt do pozycjonowania można dodać później?
Tak, ale najpierw zaplanuj fundamenty i układ przęseł. Modernizacja rotatora o masie 100 ton w polu zaprojektowanym dla jednostki o masie 20 ton zwykle kosztuje więcej niż sama maszyna, a prawdziwym ograniczeniem jest często dostęp do dźwigu.
Które narzędzia wspierające są najważniejsze?
Szlifierki, zaciski i narzędzia pomiarowe. Większość problemów z jakością spoin ma swoje źródło w dopasowaniu, czyszczeniu i pomiarach, a nie w źródle prądu spawania.
Rozpocznij specyfikację od przedmiotu obrabianego, a nie od katalogu: zmierz najcięższą i najmniejszą część, zdecyduj, w jakiej pozycji spawania będzie wykonany każdy szew, a dopiero potem wybierz sprzęt do cięcia, toczenia i mocowania, który będzie w stanie powtarzalnie zapewnić tę pozycję. Maszyny, które przesuwają pracę, decydują o tym, ile godzin faktycznie wyprodukuje dana zmiana.