Spawanie MIG jest najskuteczniejsze, gdy spełnione są jednocześnie cztery warunki: metal podstawowy jest czysty i suchy, grubość ścianki wynosi w przybliżeniu od 3 mm do 12 mm, łuk jest chroniony przed poruszającym się powietrzem, a połączenie jest spawane w pozycji płaskiej lub poziomej – lub obrócone tak, aby pozostało. Usuń którykolwiek z tych warunków, a proces będzie nadal działać, ale po cichu przestanie być najszybszą, najczystszą i najbardziej ekonomiczną opcją w hali produkcyjnej.
Spawanie MIG, formalnie spawanie łukiem gazowym (GMAW), powoduje podawanie ciągłego topliwego drutu elektrodowego przez uchwyt, podczas gdy dostarczany z zewnątrz gaz osłonowy chroni jeziorko stopionego materiału. Ponieważ drut nigdy się nie zatrzymuje, nie ma żużla, który mógłby odpryskiwać, ani elektrody, którą trzeba wymieniać co kilkaset milimetrów, i właśnie dlatego proces ten dominuje w spawaniu produkcyjnym, gdy tylko warunki pracy sprzyjają.
Cztery warunki, które sprawiają, że MIG jest najlepszym wyborem
Każda praktyczna decyzja dotycząca MIG – średnica drutu, mieszanka gazu, natężenie prądu, mocowanie – opiera się na tych czterech warunkach konstrukcyjnych, które warto sprawdzić przed napisaniem procedury spawania.
Czysty, suchy metal
Zgorzelina walcownicza, olej, farba i wilgoć spalają się wewnątrz łuku i zamieniają się w porowatość. Dziesięć minut ze szlifierką jest tańsze niż bilet na przeróbkę.
Ściana o grubości od 3 mm do 12 mm
Wystarczająco cienki, aby można go było łączyć bez fazowania, i wystarczająco gruby, aby wydajność osadzania się zwracała. Poniżej 1,5 mm łuk staje się niestabilny; powyżej 12 mm wybierasz skosy i obszary wieloprzebiegowe.
Jeszcze powietrze
Gaz osłonowy jest najsłabszym ogniwem. Lekki przeciąg poprzeczny spowoduje usunięcie powłoki gazowej i pozostawienie porowatości, niezależnie od tego, jak dobre są ustawienia.
Pozycja płaska lub pozioma
Grawitacja współpracuje z Tobą w sieciach 1G i 2G, więc prędkość przesuwu, penetracja i wygląd ściegu są tam najwyższe — lub zamiast tego obracasz obrabiany przedmiot.
Wszystko inne – indukcyjność, kąt skoku, odległość końcówki stykowej – to szczegóły strojenia, które można skorygować za pomocą wykresu i dziesięciu minut ćwiczeń. Te cztery mają charakter strukturalny i żadne ustawienie maszyny nie zrekompensuje brakującego.
Grubość i materiał: Najlepszy punkt MIG
W przypadku stali węglowej metoda MIG sprawdza się najlepiej na blachach o grubości od około 3 mm do 12 mm, a także bardzo dobrze radzi sobie z cienkimi blachami o grubości poniżej 3 mm, gdy dopasowanie jest ciasne, a metal jest czysty.
| Grubość materiału | Średnica drutu | Gaz osłonowy | Tryb transferu |
|---|---|---|---|
| Blacha 1,0–3,0 mm | 0,8 mm (0,030 cala) | 75% Ar / 25% CO2 | Zwarcie |
| Płyta o grubości 3,0–6,0 mm | 1,0 mm (0,035 cala) | 85% Ar / 15% CO2 | Zwarcie or spray |
| Płyta 6,0–12,0 mm | 1,2 mm (0,045 cala) | 90% Ar / 10% CO2 | Natrysk lub natrysk pulsacyjny |
| 12 mm i więcej | 1,2–1,6 mm | 90% Ar / 10% CO2 | Natrysk pulsacyjny, złącze ukośne, wieloprzebiegowe |
Aluminium zmienia zasady: wymaga 100% argonu, techniki pchania w celu rozbicia warstwy tlenkowej oraz pistoletu szpulowego lub palnika push-pull, ponieważ drut jest zbyt miękki, aby można go było przeprowadzić przez długą prowadnicę. Stal nierdzewna znajduje się pomiędzy nimi i zwykle wymaga mieszania gazu z helem lub niewielkim dodatkiem CO2 w celu kontrolowania płynności.
Czystość i montaż: od czego zaczyna się większość problemów MIG
Mniej więcej dziewięć na dziesięć usterek MIG wynika z zanieczyszczeń lub szczeliny złącza, która jest zbyt duża dla użytego drutu, a nie ze spawarki.
Zgorzelina walcownicza i rdza nie pozostają po prostu na powierzchni; pochłaniają ciepło, które powinno topić metal macierzysty, więc penetracja spada, a operator kompensuje to, zwiększając napięcie. Olej, farba i płyn chłodzący gotują się w łuku i wypychają gaz z jeziorka, dlatego porowatość prawie zawsze pojawia się przy pierwszym przejściu elementu, który nigdy nie był odtłuszczany. Stal ocynkowana jest najtwardszym przypadkiem: powłokę cynkową należy zeszlifować co najmniej 25 mm od linii złącza, a nawet wtedy opary wymagają dobrego odsysania.
Dopasowanie ma równie duże znaczenie. Drut lity o średnicy 1,2 mm nie może pokryć 3 mm szczeliny graniowej bez przepalenia, dlatego w przypadku kwadratowego złącza doczołowego szczeliny powinny być utrzymywane w przybliżeniu na poziomie jednej średnicy drutu lub mniejszej. Jeżeli tolerancja wykonania na to nie pozwala, rozwiązaniem jest zwykle zastosowanie taśmy podkładowej lub zmiana procesu, a nie zmiana ustawień.
Gaz osłonowy, przeciąg i rzeczywistość na zewnątrz
Metoda MIG jest najskuteczniejsza w nieruchomym powietrzu, a powodem jest gaz osłonowy.
Przepływ mieszanki argonu o natężeniu 12–20 l/min (25–40 cfh) można usunąć przy przeciągu poprzecznym wynoszącym zaledwie 8–10 km/h, co odpowiada w przybliżeniu prędkości wiatru przez otwarte drzwi sklepu. Zwiększenie przepływu powyżej około 20 l/min rzadko rozwiązuje problem; strumień staje się burzliwy, zaczyna porywać powietrze atmosferyczne, a porowatość raczej się pogarsza, niż poprawia. W warsztacie rozwiązują to ekrany, zasłony i tymczasowe obudowy.
Na miejscu uczciwa odpowiedź jest taka, że drut MIG z drutem litym przegrywa z drutem proszkowym w osłonie gazu (FCAW-G), który znacznie lepiej toleruje wiatr, ponieważ żużel i rdzeń topnikowy pomagają chronić basen. Dlatego też prace spawalnicze na zewnątrz i naprawy w terenie tak rzadko wykonywane są z użyciem drutu litego.
Pozycja i obrót: utrzymywanie łuku na płasko
Metoda MIG zapewnia najwyższą wydajność osadzania i najczystszą ścieg w pozycji płaskiej (1G/1F) i poziomej (2G/2F), ponieważ grawitacja utrzymuje jeziorko stopionego materiału tam, gdzie chce tego operator.
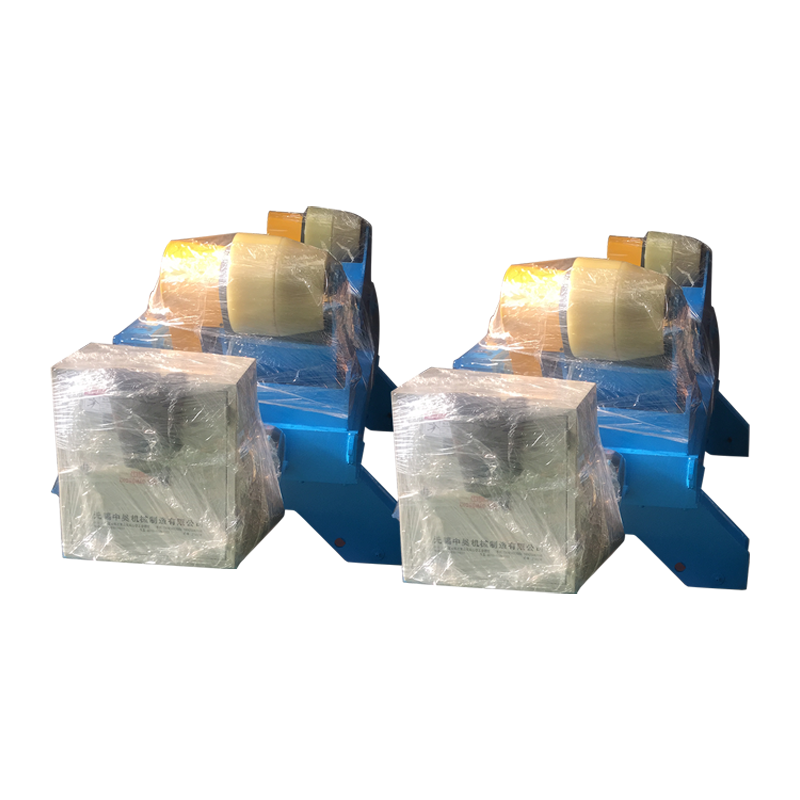
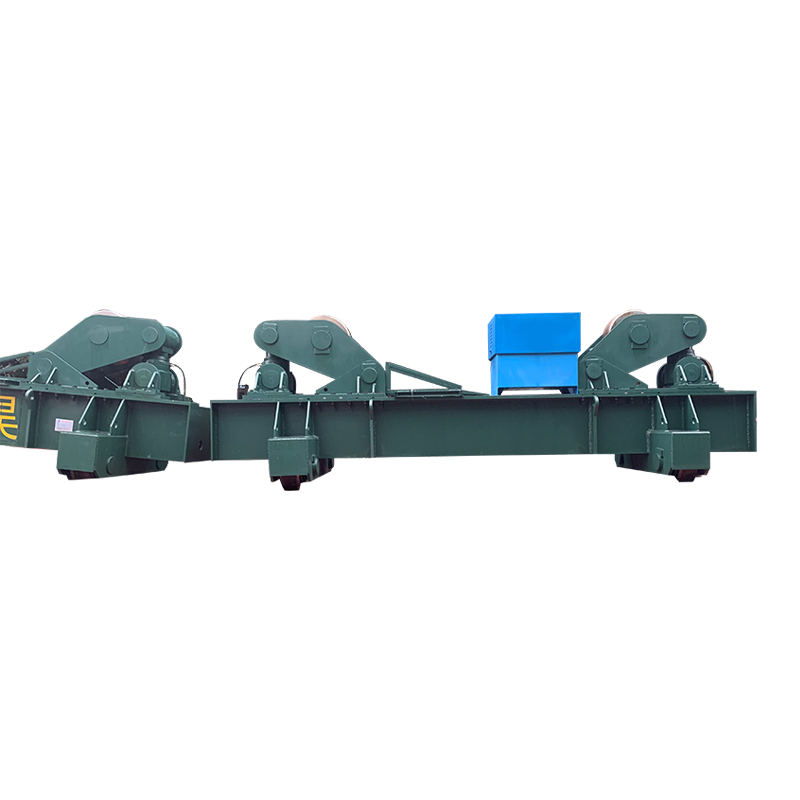
Podczas produkcji przedmiot obrabiany jest zwykle obracany zamiast palnika. Rotator spawalniczy obraca cylinder, zbiornik lub szpulę rury z kontrolowaną prędkością powierzchniową, dzięki czemu łuk pozostaje stale w płaskiej pozycji, co przekształca powolną, zależną od pozycji pracę w powtarzalną. W przypadku długich szwów jednostka z zabezpieczeniem przed znoszeniem lub napędzanym ruchem orbitalnym zapobiega pełzaniu statku w kierunku osiowym podczas obrotu, dzięki czemu szew nie tworzy spirali.
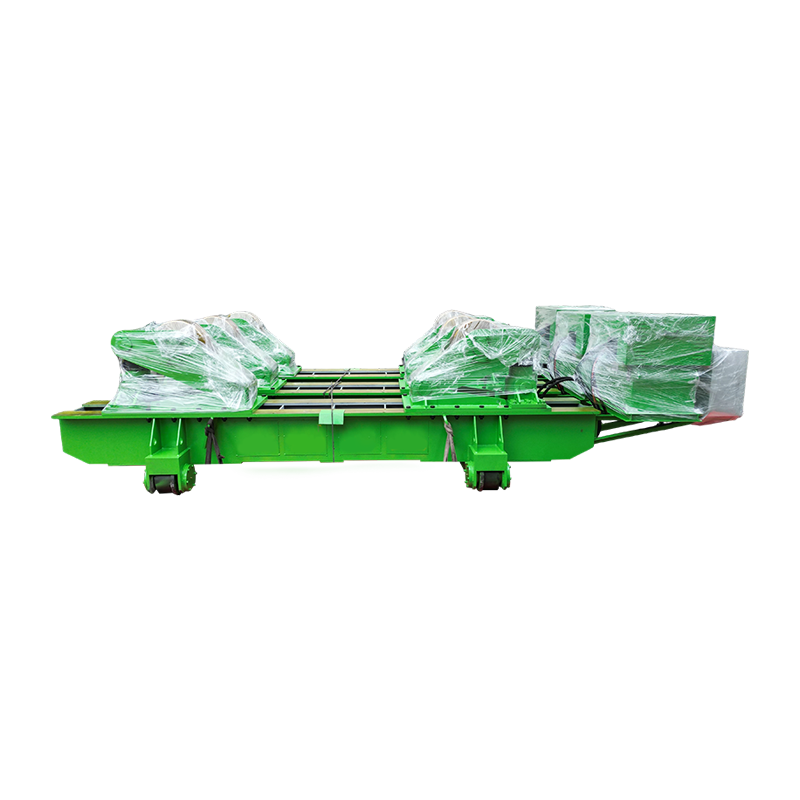
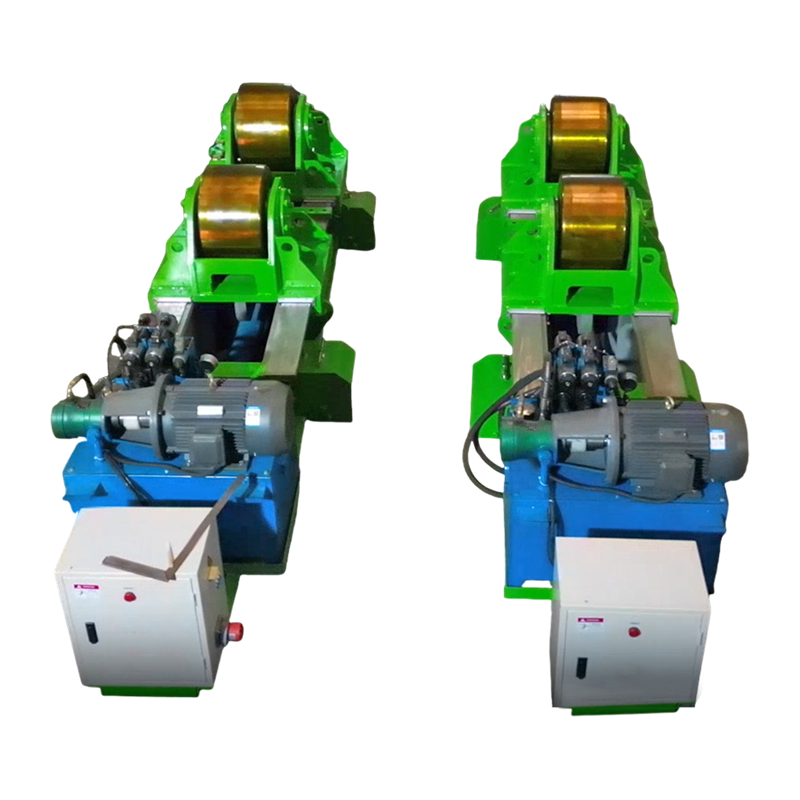
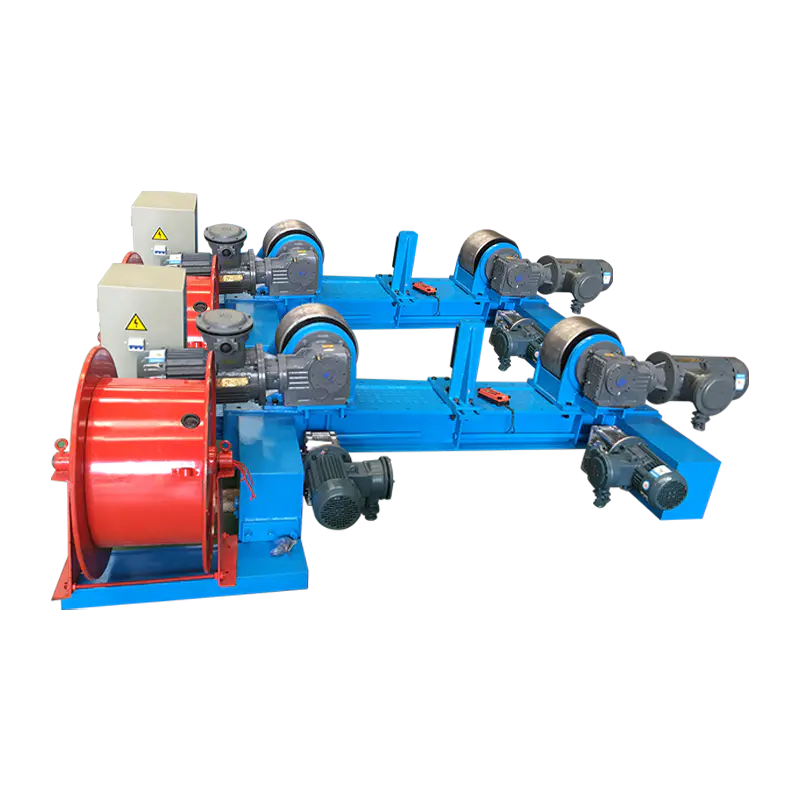 Regulowany rotator spawalniczy 20T z elektrycznym ruchem orbitalnym i zabezpieczeniem przed znoszeniem Elektryczny rotator spawalniczy do dużych cylindrów, wyposażony w zabezpieczenie przed znoszeniem i napęd z dwoma silnikami, aby zapewnić stabilność i powtarzalność szwów obwodowych. Zobacz produkt →
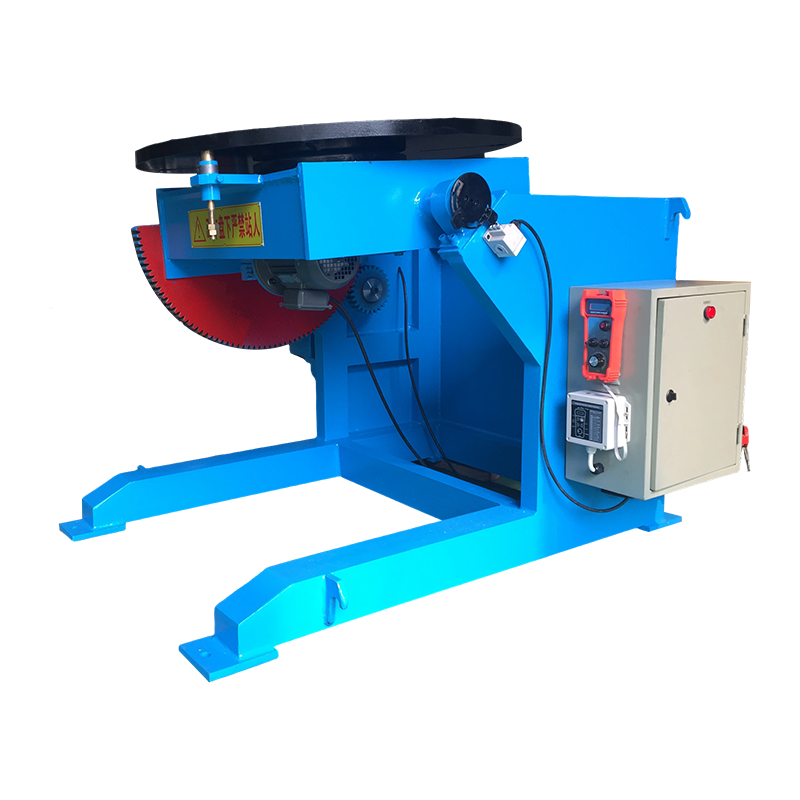
Części, których nie można obrócić jak cylindra — wsporniki, ramy, obudowy pomp, korpusy zaworów — są obsługiwane na pozycjoner spawalniczy lub stół obrotowy , który przechyla i obraca pracę, dzięki czemu połączenie jest prezentowane poziomo. Obowiązuje ta sama zasada: o tym, czy spoina zostanie wykonana na płasko, decyduje uchwyt, a nie nadgarstek spawacza.
Lista kontrolna przed rozpoczęciem, która rozwiązuje większość skarg MIG
Zanim zrzucisz winę na maszynę, przejrzyj poniższą listę w odpowiedniej kolejności — w większości sklepów usterka znajduje się w pierwszych pięciu pozycjach.
- Potwierdź polaryzację elektrody dodatniej (DCEP) dla drutu litego na stali.
- Ustaw odległość końcówki stykowej od roboczej na 10–15 mm; dłuższe wysunięcie zmniejsza natężenie prądu i penetrację.
- Ustawić przepływ gazu na 12–20 l/min i sprawdzić reduktor przy wciśniętym spuście, a nie w spoczynku.
- Dopasuj prędkość podawania drutu i napięcie; łuk powinien brzmieć jak smażony bekon, a nie trzaskanie lub buczenie.
- Sprawdź naprężenie rolek napędowych i stan wykładziny — zagnieżdżanie się ptaków jest problemem związanym z podawaniem, a nie łukiem.
- Zamocuj powrót roboczy blisko złącza, a nie na pomalowanej szynie ramy.
- W przypadku cienkich blach należy zastosować kąt nacisku 5–15 stopni i nieco większą indukcyjność, aby złagodzić przenoszenie zwarcia.
- W przypadku cięższych płyt przeciągnij pistolet i zwiększaj prędkość jazdy, aż palce będą całkowicie zwilżone.
Kiedy MIG jest złą odpowiedzią
MIG rzadko jest złym procesem, ale w kilku sytuacjach inny proces łukowy zasługuje na swoje miejsce, a udawanie, że jest inaczej, kosztuje.
| Proces | Najlepiej nadaje się do | Praktyczna grubość | Tolerancja wiatru |
|---|---|---|---|
| MIG/GMAW (drut lity, gaz) | Czysta praca w warsztacie, blacha i średnia płyta, wysoka wydajność | 1–12 mm | Biedny |
| Proszkowe / FCAW-G | Prace na placu budowy i na zewnątrz, grubsze sekcje, złącza konstrukcyjne | 6–25 mm | Dobrze |
| Kij / SMAW | Zardzewiały, brudny lub mokry metal, naprawy, zamknięte przestrzenie | 3–20 mm | Znakomicie |
| TIG/GTAW | Cienkie sekcje, warstwy graniowe, stal nierdzewna i aluminium, gdzie liczy się wygląd | 0,5–6 mm | Biedny |
Warto wymienić dwa kolejne wyjątki. Ekstremalnie grube sekcje — znacznie przekraczające 25 mm — są zwykle szybsze w przypadku wieloprzejściowej obróbki łukiem krytym lub rdzeniem topnikowym. Bardzo krótkie spoiny w niewygodnych pozycjach, gdzie ustawienie uchwytu kosztuje więcej niż sama spoina, często przebiegają szybciej w przypadku elektrody sztyftowej.
Gdzie MIG najbardziej się opłaca w produkcji
Zbiorniki, zbiorniki ciśnieniowe, szpule rur, sekcje wież wiatrowych i belki H to środowiska, w których spawanie MIG jest najskuteczniejsze na skalę przemysłową, ponieważ każdy z nich można obracać.
Na szpuli naczyniowej lub rurowej praca odbywa się na rolkach napędzanych, pistolet utrzymywany jest pod stałym kątem, a przesuw wykonuje maszyna. Ta sama logika napędza produkcję wież i monopali, gdzie szwy wzdłużne i obwodowe są spawane, a płaszcz obraca się pod kolumną i wysięgnikiem. W produkcji zbiorników i rur to połączenie obrotu ze stałym kątem palnika sprawia, że MIG z szybkiego procesu ręcznego staje się procesem rzeczywiście powtarzalnym — bardziej szczegółowo praktyczny efekt omówiono w tym artykule jak rotatory spawalnicze zmieniają produkcję metalowych zbiorników i rur .
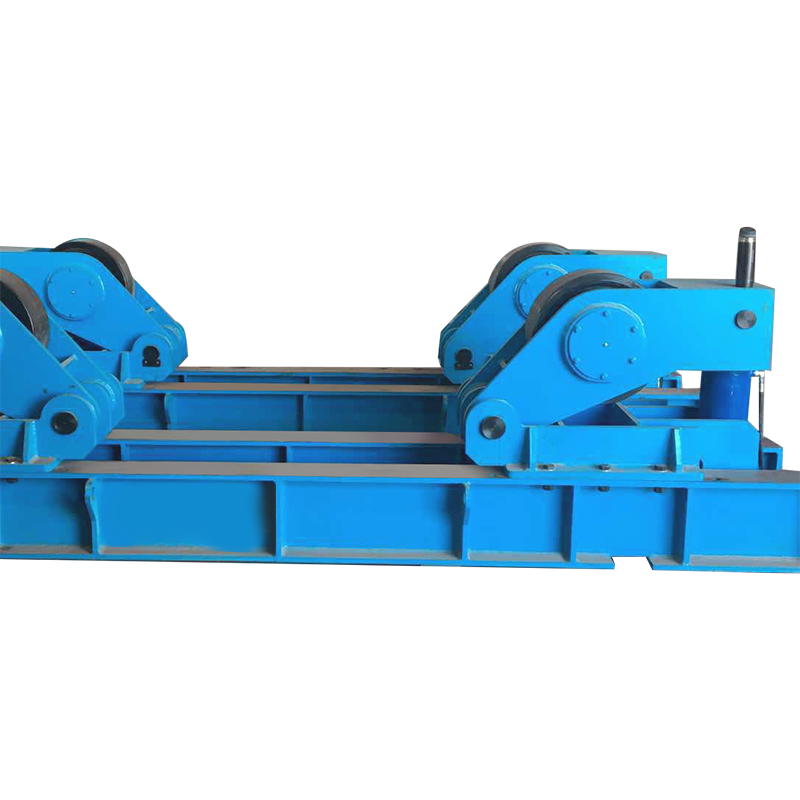
Zamiast tego ciężkie, niewygodne elementy obrabiane są zwykle przenoszone na pozycjonerze, a duże panewki, które należy wyosiować przed spawaniem, korzystają z dopasowywanego rotatora z hydraulicznym podnoszeniem i pchaniem poziomym, co eliminuje czas potrzebny na wykonanie dźwigu podczas ustawiania.
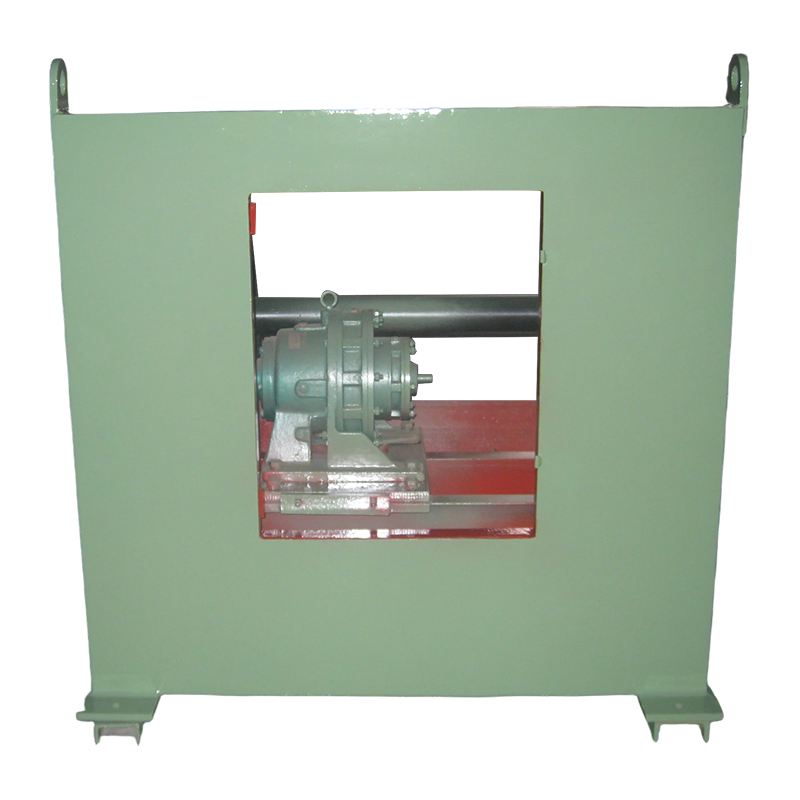 Konwencjonalny pozycjoner spawalniczy 3T do elementów obrabianych o dużej wytrzymałości Przechylny i obrotowy stół obrotowy do elementów obrabianych o masie do 3000 kg, pomagający utrzymać płasko spoiny podczas wykonywania zbiorników ciśnieniowych, rurociągów i konstrukcji konstrukcyjnych. Zobacz produkt →
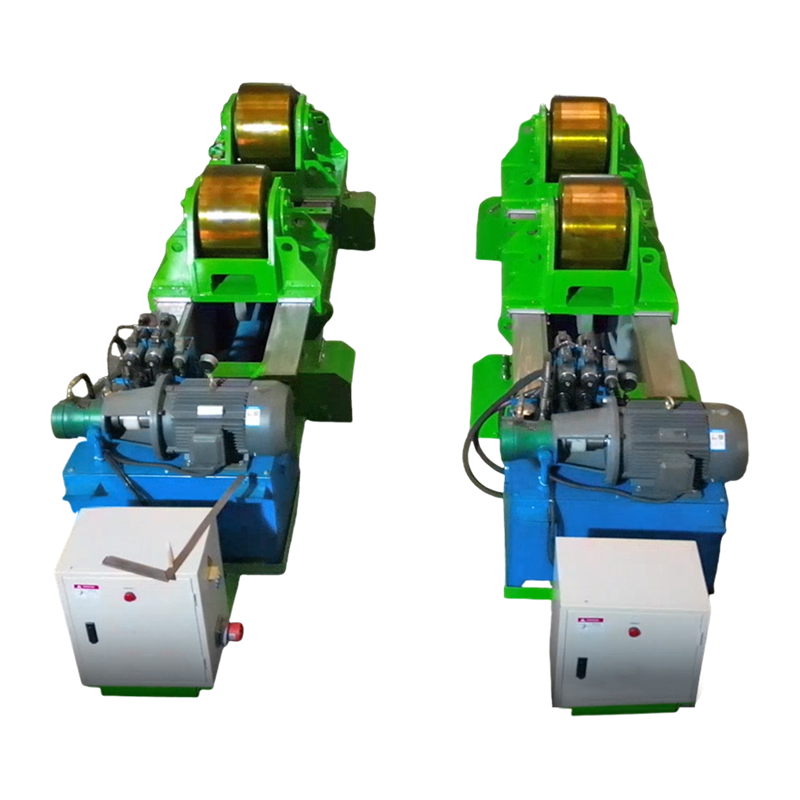 Rotator spawalniczy 80T z hydraulicznym dociskiem poziomym Hydrauliczny rotator montażowy do dużych cylindrycznych skorup, z regulowaną podstawą rolek i poziomym dociskiem w celu wsparcia precyzyjnego montażu spawalniczego. Zobacz produkt →
Wspólny wątek we wszystkich tych przypadkach jest stały: łuk pozostaje w płaskiej pozycji, prędkość jazdy jest ustawiana za pomocą napędu, a nie ręcznie, a operatorzy skupiają uwagę na łuku, zamiast walczyć z grawitacją.
Często zadawane pytania
Czy spawanie MIG można stosować na zewnątrz?
Nie w przypadku drutu litego i gazu osłonowego przy normalnym przepływie. Wiatr powyżej około 8–10 km/h przerywa powłokę gazową, dlatego podczas prac na zewnątrz zwykle stosuje się drut proszkowy w osłonie gazowej lub czeka się na zbudowanie ekranowanej obudowy.
Jaki jest idealny zakres grubości dla metody MIG?
W przypadku stali węglowej optymalnym miejscem jest od około 3 mm do 12 mm, przy czym blacha o grubości do około 1 mm nadaje się również do przenoszenia zwarciowego. Powyżej 12 mm złącze wymaga skosu i wielu przejść, co zmniejsza przewagę szybkości spawania MIG.
Dlaczego moja spoina MIG wygląda na porowatą?
W kolejności prawdopodobieństwa: zanieczyszczenia, takie jak olej, zgorzelina hutnicza lub cynkowanie; przeciąg poprzeczny usuwający gaz osłonowy; zbyt duży przepływ gazu powodujący turbulencje; lub luźny łącznik regulatora wciągający powietrze do przewodu.
Czy metoda MIG jest dobra do spawania pionowego i nad głową?
Działa, ale nie jest już w najlepszej formie. Podnoszenie w pionie wymaga niższej prędkości podawania drutu i delikatnego splotu, aby kontrolować jeziorko, a spawanie nad głową zmniejsza zarówno szybkość stapiania, jak i komfort operatora, więc produktywność zwykle spada o jedną trzecią lub więcej.
Która mieszanka gazów daje najlepsze wyniki MIG w przypadku stali miękkiej?
Mieszanka 75–85% argonu z uzupełnieniem CO2 pokrywa większość prac: wyższa zawartość CO2 poprawia penetrację i zwilżanie brudnej blachy, podczas gdy wyższa zawartość argonu wygładza łuk i zmniejsza odpryski na cienkim materiale.
Mówiąc wprost, spawanie MIG jest najskuteczniejsze, gdy czysty metal o średniej grubości spawany jest w pozycji płaskiej lub poziomej, w pomieszczeniu, w stabilnej osłonie gazowej i prędkości podawania drutu dostosowanej do napięcia. Uzyskaj odpowiednie warunki, a proces zapewni pełną prędkość, penetrację i wygląd; przymocuj obrabiany przedmiot tak, aby praca dotarła do łuku, a te same warunki obowiązują przez osiem godzin na zmianę zamiast ośmiu minut.