Kup spawarkę MIG, jeśli spawasz cienkie blachy w pomieszczeniach zamkniętych i zależy Ci na szybkości, czystych ściegach i krótkiej krzywej uczenia się. Kup spawarkę, jeśli pracujesz na zewnątrz, na zardzewiałej lub brudnej stali, lub potrzebujesz maszyny, która uruchamia się na generatorze i przetrwa w miejscu pracy. To jest szczera, jednowierszowa odpowiedź na pytanie MIG vs spawarka otulona i dotyczy większości prac produkcyjnych i naprawczych.
W pozostałej części tego przewodnika wyjaśniono, dlaczego podział następuje tam, gdzie ma miejsce: szybkość osadzania, profil penetracji, tolerancja na wiatr i zanieczyszczenia, cykl pracy i koszty eksploatacji. Celem jest umożliwienie dopasowania procesu do faktycznie spawanych połączeń, a nie do specyfikacji w salonie wystawowym.
Spawarka MIG vs MMA: krótka odpowiedź
MIG to szybszy i czystszy proces w przypadku cienkich arkuszy, a klejenie to trudniejszy i bardziej wybaczający proces w przypadku grubych, brudnych prac lub prac na zewnątrz.
MIG (spawanie łukiem gazowym) przepuszcza ciągły drut lity przez uchwyt i zabezpiecza łuk gazem osłonowym. Po ustawieniu prędkości podawania drutu, napięcia i przepływu gazu, maszyna podaje wypełniacz za Ciebie. Metoda spawania metodą elektrodową (spawanie łukiem metalowym w osłonie) wykorzystuje elektrodę otuloną topnikiem, która spala się, tworząc własną osłonę gazową, a powstający żużel chroni warstwę chłodzącą.
Ta pojedyncza różnica mechaniczna wpływa na prawie wszystko inne: prędkość jazdy, czas czyszczenia, tolerancję na wiatr, minimalną grubość i umiejętności wymagane w każdym procesie od osoby trzymającej żądło lub pistolet.
Typowe zadania przypisane do procesu, które zwykle kosztują mniej czasu i przeróbek; Dane dotyczące grubości zakładają stal miękką jednoprzejściową. | Praca lub stan | Lepszy wybór | Powód |
| Panele nadwozia, kanały, osłony o grubości 1 do 3 mm | MIG | Niski poziom ciepła doprowadzonego i krótki łuk, minimalne odkształcenia i brak żużla tworzącego wióry |
| Praca na świeżym powietrzu przy wietrze | Kij | Osłony strumienia nie można zdmuchnąć; puszka osłony gazowej |
| Zardzewiała, malowana lub zaolejona płyta | Kij | Łuk pali się przez lekkie zanieczyszczenia, które mogłyby powodować porowatość MIG |
| Filety strukturalne o grubości od 6 do 10 mm w pozycji płaskiej | MIG (lub drut rdzeniowy) | Znacznie większe osadzanie na godzinę w tej samej pozycji |
| Korzeń pionowy na rurze | Kij | Szybko zamarzający żużel podtrzymuje kałużę na powierzchni pionowej |
| Cienki aluminium | MIG | Kij electrodes for aluminium are impractical at small thickness |
| Prace naprawcze z ograniczoną mocą | Kij | Elektroda o średnicy 3,2 mm zasilana jest prądem o natężeniu około 90 do 130 A ze skromnego źródła zasilania |
Użyj tabeli jako filtra, a nie zbioru zasad. Jeśli Twoja praca składa się w 80% z cienkiej blachy i w 20% z napraw na miejscu, jeden proces wyraźnie zapewnia miejsce na stole warsztatowym; jeśli jest odwrotnie, odpowiedź jest odwrotna.
Jak faktycznie przebiega każdy proces
MIG: jeden spust, trzy tryby transferu
Metoda MIG zapewnia ciągły łuk, więc Twoim głównym zadaniem jest utrzymanie drutu na przedniej krawędzi kałuży.
Prędkość podawania drutu określa prąd, a napięcie określa długość łuku, podczas gdy przepływ gazu zwykle mieści się w zakresie od 12 do 18 litrów na minutę. Tryb transferu zmienia się wraz z prądem: transfer zwarciowy poniżej około 3 mm i niskim natężeniu, kulisty w środku i transfer natryskowy przy wyższych prądach z mieszanką bogatą w argon. Zwarcie jest odpowiednie dla cienkich blach i pracy w nieodpowiednich pozycjach; Spray osadza metal szybko i wnika głęboko, ale zwykle ogranicza się do pozycji płaskich i poziomych.
Kij: kontrola ciepła jest w Twojej dłoni
Trzymaj kontrolę nad ciepłem rąk operatora, ponieważ długość łuku bezpośrednio zmienia napięcie i prąd.
Źródło prądu stałego o charakterystyce opadającej utrzymuje prąd na stabilnym poziomie przy zmianie długości łuku. Klasa elektrody ma większe znaczenie, niż większość kupujących się spodziewa: elektroda 6013 jest łatwa do zajarzania i ponownego zajarzania w przypadku prac ogólnych, elektrody 6010 i 6011 dają mocny, głęboko kopiący łuk na brudnej stali, a 7018 to elektroda o niskiej zawartości wodoru, którą należy przechowywać w suchym kołczanie lub piec zgodnie z harmonogramem producenta. Każda kulka wiąże się również z usunięciem żużla, a czas odpryskiwania jest prawdziwym kosztem pracy.
Porównanie bezpośrednie
MIG wygrywa szybkością i wykończeniem, kij wygrywa tolerancją na warunki, a ta dwójka jest bliżej siebie, niż większość ludzi zakłada pod względem siły.
Typowe zakresy dla maszyn klasy 200 do 250 A na stali miękkiej; wartości rzeczywiste zmieniają się wraz ze średnicą drutu lub elektrody, mieszanką gazów i przygotowaniem złącza. | Czynnik | MIG | Kij |
| Materiały eksploatacyjne | Drut lity lub proszkowy na szpuli | Elektrody otulone topnikiem, 2,5 do 5 mm |
| Ekranowanie | Butla z gazem, reduktor i przepływomierz | Wbudowany w powłokę elektrody |
| Szybkość osadzania | Około 2 do 4 kg na godzinę przy transferze natryskowym | Około 1 do 2,5 kg na godzinę, ograniczone rozmiarem elektrody |
| Praktyczna minimalna grubość | Ostrożnie około 0,8 mm | Około 1,5 do 2 mm, zanim wzrośnie ryzyko przepalenia |
| Kształt penetracji | Szerokie i płytkie w przypadku zwarcia; głębiej w sprayu | Wąskie i głębokie, szczególnie w przypadku elektrod celulozowych |
| Oczyszczanie | Usuwanie lekkich odprysków, okazjonalnie szczotką drucianą | Odpryski żużla przy każdym przejściu |
| Wiatr i pogoda | Biedni bez schronienia | Dobrze, tarcza sama się wygenerowała |
| Krzywa uczenia się | Krótszy; maszyna podaje za ciebie wypełniacz | Dłużej; długość łuku i kąt przesuwu to umiejętności manualne |
| Pozycje | Mocne, płaskie i poziome, nadające się do obróbki w pionie w dół na cienkim arkuszu | Silny we wszystkich pozycjach, w tym w pionie i nad głową |
| Wydajność wypełniacza | Około 95 procent drutu staje się metalem spoiny | Około 60 do 70 procent po ubytkach i odpryskach |
| Dodatkowy koszt eksploatacji | Ekranowanie gas and regulator rental | Końcówki elektrod i prace związane z usuwaniem żużla |
Gdzie MIG wygrywa w prawdziwym sklepie
Metoda MIG zwraca się przede wszystkim w każdym warsztacie spawającym cienkie materiały w dużych ilościach.
- Blachy i lekkie konstrukcje: drut ciągły i niskie doprowadzenie ciepła pozwalają na kontrolowanie zniekształceń w przypadku paneli o grubości od 1 do 3 mm.
- Czyste, ładnie prezentujące się koraliki: brak żużla oznacza jedno przejście szczotki drucianej zamiast młotka i szczotki.
- Wydajność dla początkujących: nowy pracownik może wyprodukować akceptowalne koraliki zwarciowe w ciągu jednego dnia praktyki, co ma znaczenie w przypadku dużej rotacji pracowników.
- Automatyzacja i mocowanie: stały posuw drutu jest znacznie łatwiejszy do zamontowania na kolumnie i wysięgniku, ciągniku lub robocie niż materiał eksploatacyjny, który skraca się przy każdym przejściu.
- Stal nierdzewna i aluminium: przy odpowiedniej mieszance gazów i technice pchania, metoda MIG radzi sobie z obydwoma, natomiast łączenie cienkiego aluminium jest niepraktyczne.
Gdzie Stick wciąż pokonuje MIG
Kij pozostaje domyślnym rozwiązaniem na placu budowy, ponieważ toleruje wszystko, czego nie robi warsztat: wiatr, brud, wilgoć i zaniedbanie.
- Praca na zewnątrz i na wysokościach: brak osłony gazowej, która mogłaby się przemieszczać, więc bryza przestaje być źródłem usterek.
- Zanieczyszczona płyta: zgorzelina walcownicza, rdza i stara farba są spalane przez łuk, a nie zatrzymywane w postaci porowatości.
- Moc i mobilność: mały falownik zasilany jest z generatora lub długiego przedłużacza i nie trzeba transportować butelki.
- Praca wieloprzejściowa w grubych sekcjach: duże elektrody docierają do narożników i skosów, gdzie nie mieści się dysza pistoletu.
- Połączenia pionowe i górne: szybko zamarzający żużel utrzymuje kałużę w miejscu, w którym walczy grawitacja.
- Niski koszt inwestycyjny: wydajny zestaw elektrod kosztuje ułamek ceny zestawu MIG z gazem, regulatorem i podajnikiem drutu.
Penetracja i rzeczywistość poza pozycją
MIG penetruje odpowiednio, ale głębokość zależy od trybu przesyłu, a nie od nazwy procesu.
Zwarciowe MIG jest z natury procesem zimnym: drut dotyka kałuży, ściska się i osadza metal z ograniczoną głębokością wtopienia, dlatego brak wtopienia jest klasyczną wadą MIG na blachach powyżej 6 mm. Transfer natryskowy zmienia obraz, ponieważ łuk jest stabilny, a prąd wystarczająco wysoki, aby prawidłowo stopić ściany boczne, ale jest to w dużej mierze technika płaska i pozioma. Elektrody w sztyfcie, szczególnie celulozowe, skupiają prąd w wąskim łuku, który tworzy profil penetracji w kształcie palca nawet w zabrudzonej stali.
W przypadku pracy w pionie, kij z szybkozamarzającą elektrodą pozwala utrzymać małą kałużę i stabilnie się wspinać. MIG może również spawać pionowo do góry, stosując niższą prędkość podawania drutu, delikatny splot i przerwę na palcach, ale margines błędu jest mniejszy. Montaż nad głową daje zazwyczaj większą kontrolę nad metodą spawania metodą MIG, ponieważ długość łuku dostosowuje się natychmiastowo, podczas gdy uchwyt MIG nie daje takiej informacji zwrotnej.
Niezależnie od tego, który proces wybierzesz, procedura kwalifikowana obowiązuje: w przypadku prac ciśnieniowych i konstrukcyjnych o przyjęciu decyduje specyfikacja procedury spawania i kwalifikacje operatora, a nie etykieta procesu na maszynie.
Cykl pracy, zasilanie i koszty eksploatacji
Cykl pracy to liczba, która decyduje o tym, czy maszyna odpowiada Twojemu tempu produkcji i jest zwykle podawana przy korzystnym natężeniu prądu.
Typowy kompaktowy zestaw MIG o natężeniu 200 A przy 60% cyklu pracy może spawać przy tym prądzie przez sześć na dziesięć minut, a przy wyższych ustawieniach lub w gorącym warsztacie krócej. Małe zestawy falowników często podają 100-procentowe obciążenie przy 100 do 130 A, co obejmuje w sposób ciągły elektrody 3,2 mm. Sprawdź wartość znamionową przy rzeczywiście używanym natężeniu i sprawdź zasilanie wejściowe: maszyny jednofazowe 230 V są odpowiednie dla małych sklepów, natomiast urządzenia trójfazowe 400 V lepiej utrzymują napięcie przy długotrwałym obciążeniu.
Sprzęt do pozycjonowania często ma większe znaczenie niż sam proces
W zbiornikach, szpulach rurowych, wałach i naczyniach rotator lub pozycjoner, który ustawia złącze w pozycji płaskiej, zwykle zapewnia większy zysk niż procesy przełączania.
Płaska pozycja pozwala na zastosowanie wyższego prądu bez uciekania kałuży, co zwiększa szybkość osadzania i poprawia profil ściegu zarówno przy użyciu metody MIG, jak i MMA. W przypadku pracy cylindrycznej napędzany rotator z zabezpieczeniem przed znoszeniem utrzymuje stałą prędkość obrotową i zapobiega pełzaniu przedmiotu obrabianego po rolkach, dzięki czemu spoina pozostaje pod stałym kątem.
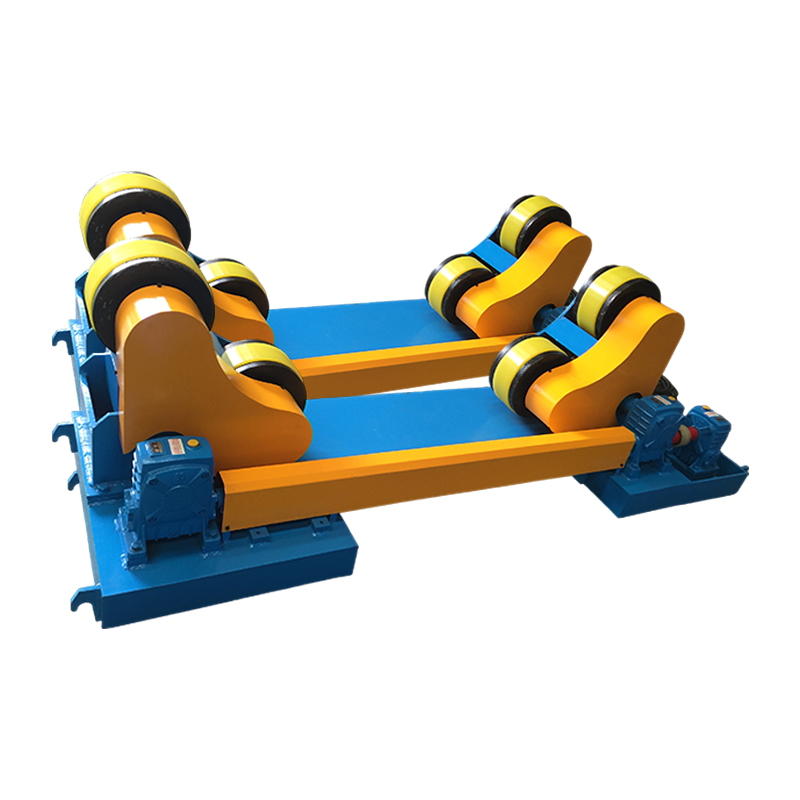
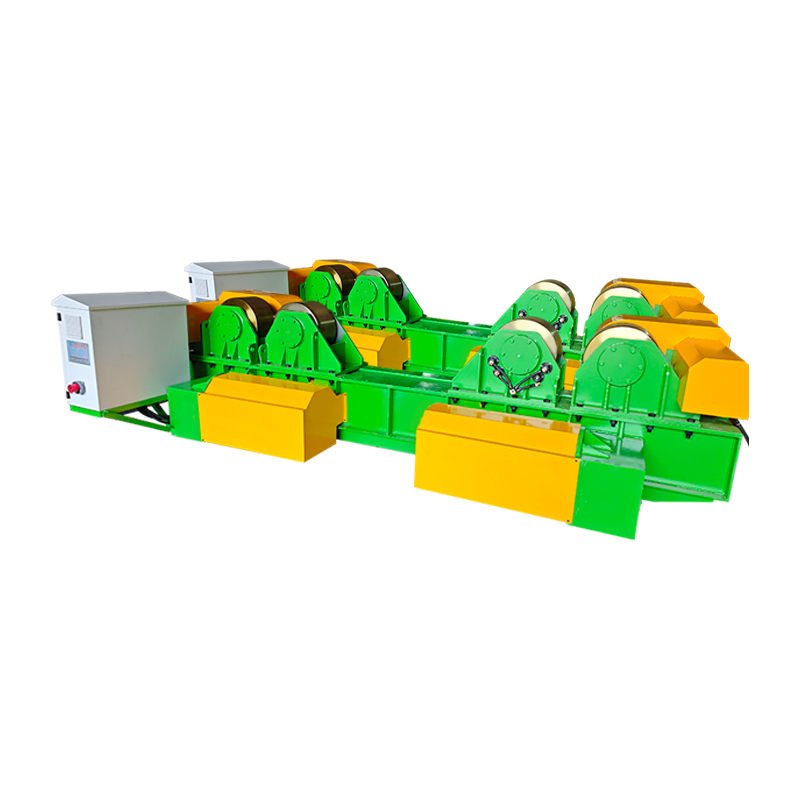
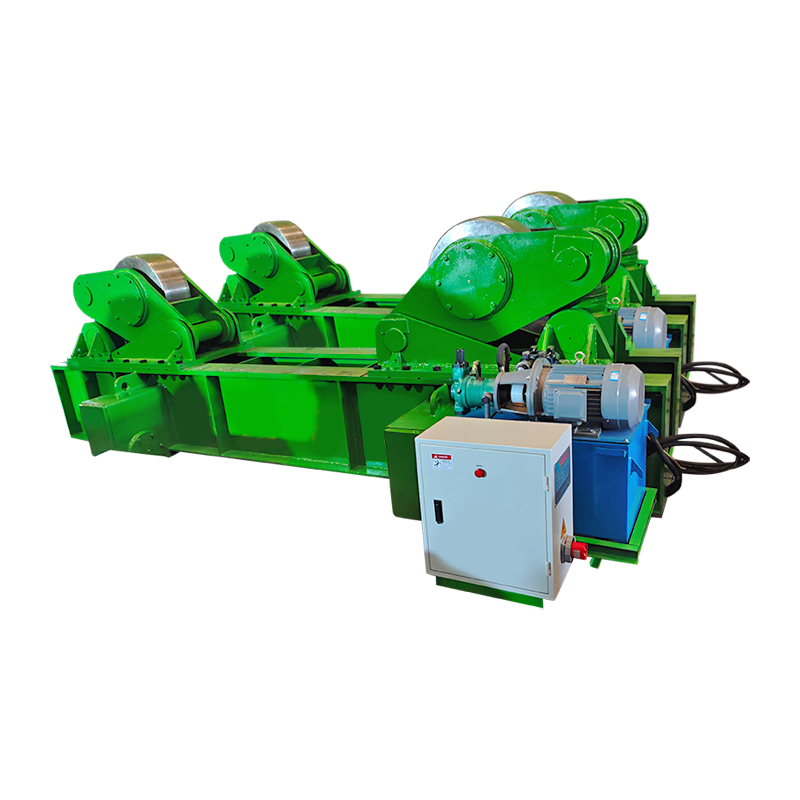
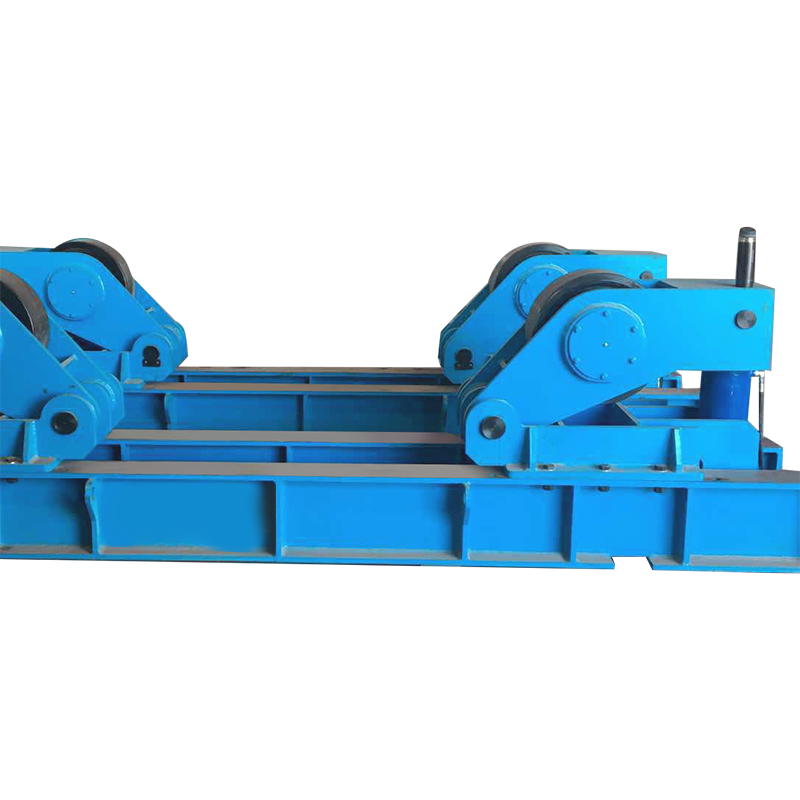
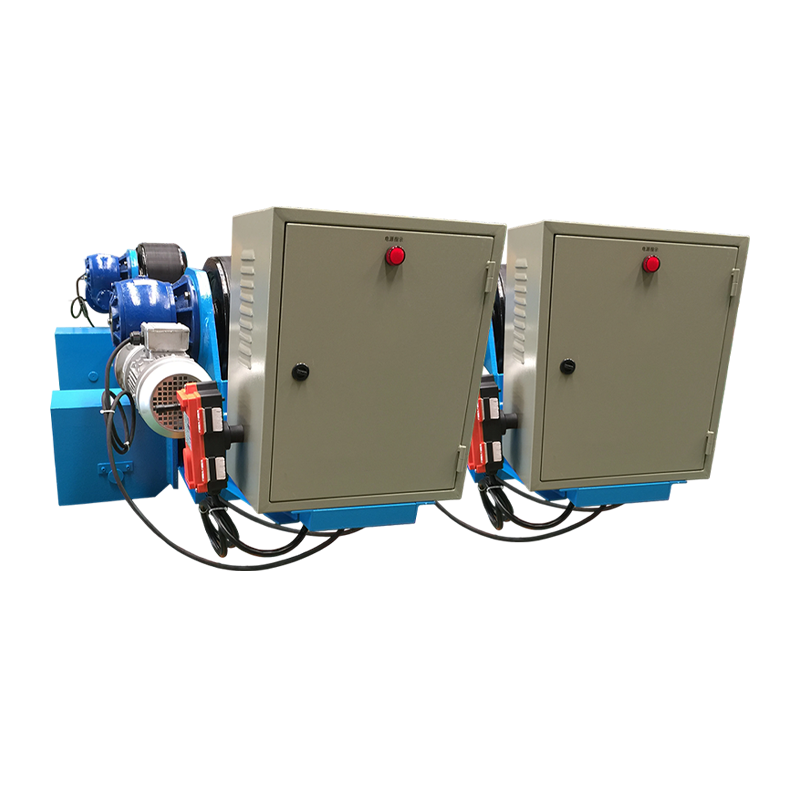 Regulowany rotator spawalniczy 10T z kontrolą dryfu Ten 10-tonowy regulowany rotator wykorzystuje czujnik i korekcję zapobiegającą dryftowi PLC, aby utrzymać stabilny obrót podczas spawania obwodowego i wzdłużnego cylindrycznych elementów. Zobacz produkt →
Konwencjonalny pozycjoner służy temu samemu celowi w przypadku gotowych części, które wymagają przechylania i obracania, a nie ciągłego obracania, a w przypadku ciężkich sekcji statków dopasowany rotator zapewnia zarówno wyrównanie, jak i obrót przed ułożeniem pierwszego przejścia.
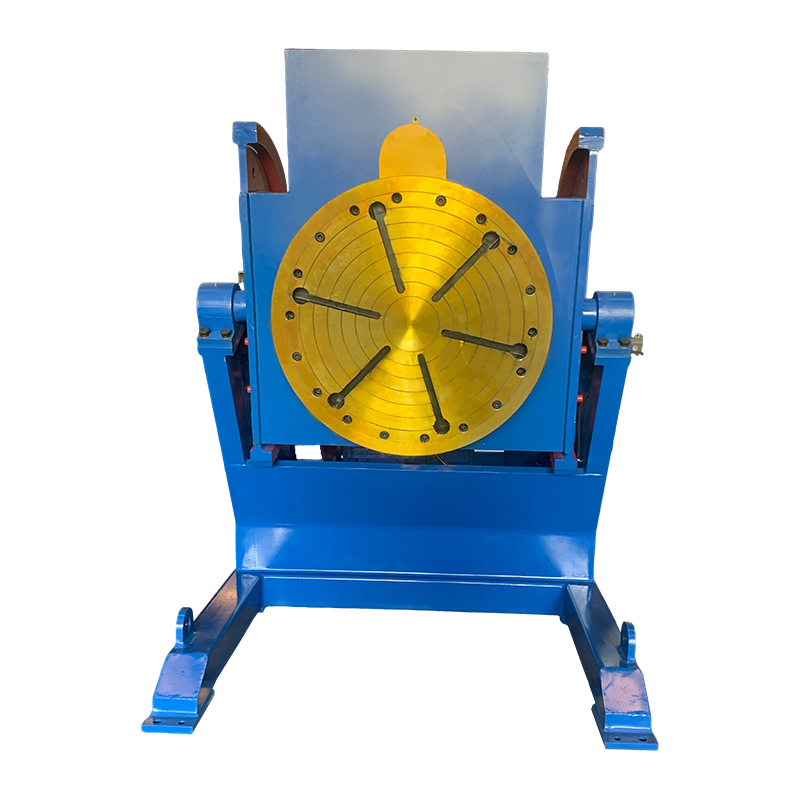
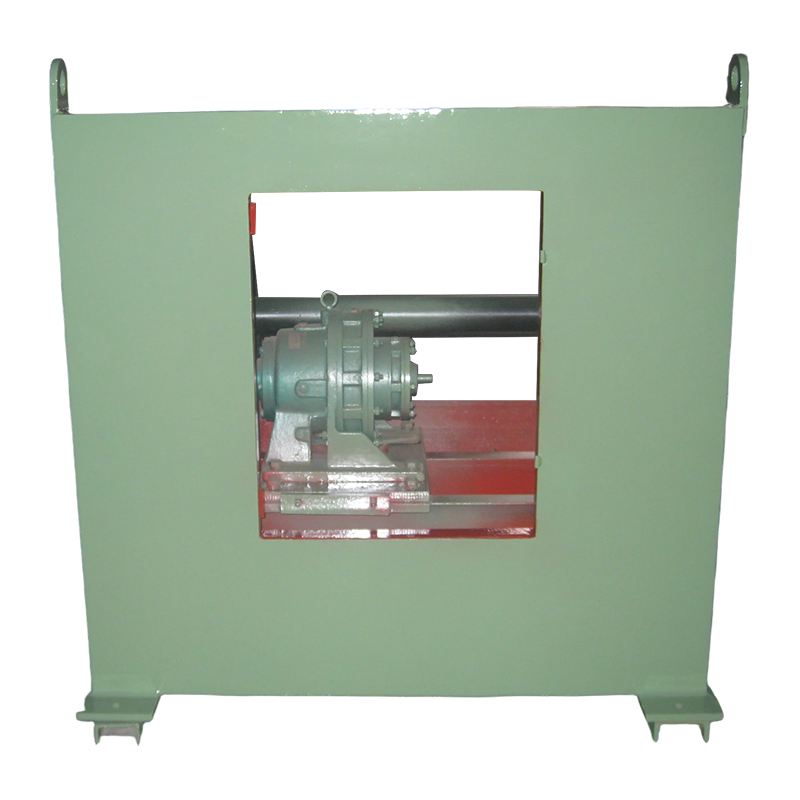 Konwencjonalny pozycjoner spawalniczy 3T do części prefabrykowanych Ten 3-tonowy pozycjoner przechyla i obraca elementy o masie do 3000 kg, aby utrzymać szwy w płaskiej pozycji, z możliwością obrotu ze zmienną częstotliwością i sterowaniem zdalnym lub nożnym. Zobacz produkt →
Rozmiary dobierane są zgodnie z masą przedmiotu obrabianego z rozsądnym marginesem, a wybór pomiędzy konstrukcjami samonastawnymi, regulowanymi i dopasowanymi sprowadza się do oczekiwanej zmienności średnicy. Pełny zakres rotatorów spawalniczych obejmuje obciążenia klasy od 1 t do 1000 t, a praktyczny wpływ na produkcję zbiorników i rur jest omówiony w tym spojrzeniu jak rotatory zmieniają produkcję zbiorników i rur .
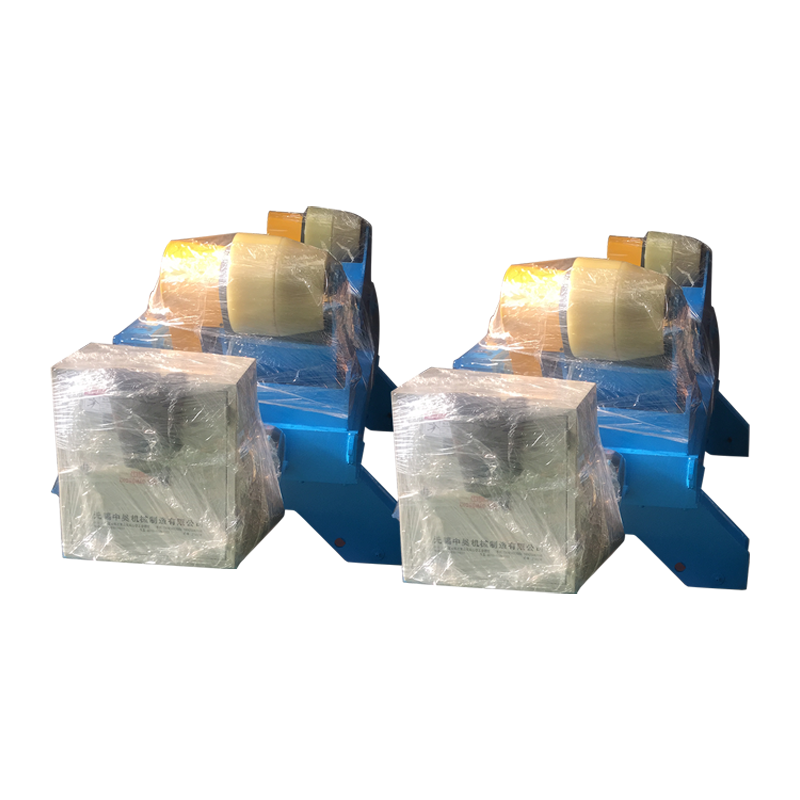
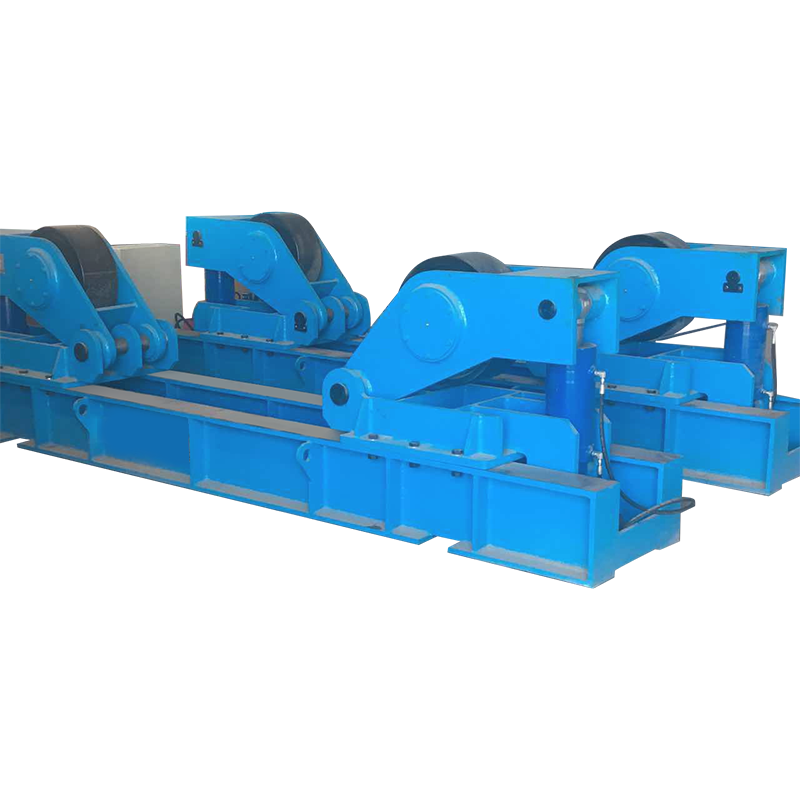 Rotator spawalniczy 120T do dużych cylindrycznych elementów Ten 120-tonowy rotator typu master-slave umożliwia montaż i spawanie dużych cylindrów, z regulowanym rozstawem rolek i napędem o zmiennej prędkości dla wież wiatrowych i zbiorników ciśnieniowych. Zobacz produkt →
Lista kontrolna zakupu: Dopasuj maszynę do złącza
Krótki i uczciwy audyt własnej pracy przewyższa wszelkie ogólne zalecenia.
- Zakres grubości: jeśli 70 procent połączeń ma grubość poniżej 3 mm, najpierw MIG; jeśli większość ma 8 mm i więcej, drut rdzeniowy lub drut rdzeniowy.
- Lokalizacja: praca w pomieszczeniach zamkniętych sprzyja MIG; Kij sprzyjający miejscu, podwórku i montażowi na zewnątrz.
- Moc: przed zamówieniem maszyny trójfazowej sprawdź zasilanie, rozmiar wyłącznika i długość przewodu.
- Dostawa materiałów eksploatacyjnych: uzupełnianie gazu stanowi łańcuch logistyczny, skrzynki elektrodowe nie. Sprawdź, co możesz uzupełnić lokalnie.
- Cykl pracy przy Twoim natężeniu: ciągła produkcja wymaga rezerwy, a nie wartości szczytowej.
- Pokusa pracy wieloprocesowej: zestaw kombinowany dzieli jeden podajnik drutu i zwiększa możliwości stosowania drążka, ale w przypadku niektórych urządzeń wydajność drążka jest kompromisem. Przetestuj to na własnych elektrodach.
Często zadawane pytania dotyczące spawarki MIG i MMA
Czy spawanie metodą MIG jest mocniejsze niż MIG?
Żaden proces nie jest z natury silniejszy; kwalifikowana procedura dla każdego z nich może przekroczyć wytrzymałość metalu nieszlachetnego. Drążek jest bardziej odporny na zanieczyszczenia i zapewnia głębszą penetrację grubej, brudnej stali, podczas gdy źle ustawiony ścieg zwarciowy MIG na płycie zwykle objawia się brakiem wtopienia.
Czy w urządzeniu MIG można używać także elektrod prętowych?
Tylko maszyny wieloprocesowe z dedykowanym trybem drążka i prawidłową charakterystyką wyjściową. Standardowy zestaw przeznaczony wyłącznie do spawania metodą MIG jest zasilany napięciem stałym, które nie jest odpowiednie dla elektrod prętowych.
Czego łatwiej się nauczyć, MIG czy Stick?
Metoda MIG jest łatwiejsza dla większości początkujących, ponieważ maszyna podaje wypełniacz, a łuk pozostaje zapalony. Pałka wymaga niezależnej kontroli długości łuku, kąta ruchu i prędkości, więc należy poczekać kilka tygodni ćwiczeń, zanim koraliki będą spójne.
Który proces lepiej pasuje do grubej stali?
Oba działają powyżej 10 mm, ale praktyczna trasa jest inna. Stick wykorzystuje duże elektrody i wielokrotne przejścia z usuwaniem żużla pomiędzy nimi; Szybsze osadzanie drutu metodą MIG w trybie natryskowym lub proszkowym przy mniejszej liczbie przestojów.
Czy potrzebuję gazu osłonowego do spawania metodą MIG?
Drut lity wymaga gazu, zwykle mieszanki argonu i CO2 lub prostego CO2 do głębszej penetracji stali węglowej. Samoosłonowy drut proszkowy działa bez butelki i jest odporny na działanie wiatru, co czyni go praktyczną alternatywą do przyklejania na zewnątrz.
Który kosztuje mniej w eksploatacji?
Koszt eksploatacji zależy od mieszanki robocizny, gazu i wypełniacza. Drut lity przekształca około 95 procent swojej masy w metal spoiny w porównaniu z około 60 do 70 procent w przypadku drutu, ale gaz, wynajem reduktora i obsługa butelek zwiększają tę zaletę w przypadku prac o małej objętości.
Wybierz proces, który pasuje do najczęściej spawanych połączeń, a następnie przeznacz pozostały budżet na sprzęt do pozycjonowania, który utrzymuje te połączenia płaskie i powtarzalne. Skromny zestaw MIG na obracającym się elemencie będzie w stanie wytworzyć większą maszynę walczącą z grawitacją, a zestaw z drążkiem z dobrym pozycjonerem zrobi to samo podczas pracy na ciężkim statku. Zdecyduj, mając przed sobą grubość, lokalizację i cykl pracy, a spór MIG kontra kij zwykle rozstrzyga się w ciągu kilku minut.