Tak — stal nierdzewną można z powodzeniem spawać, a większość warsztatów produkcyjnych ma już do tego sprzęt. Materiał nie jest kruchy ani „niespawalny”; po prostu karze złe przygotowanie bardziej niż stal miękka. Stal nierdzewna to stop stali zawierający co najmniej 10,5% chromu, który tworzy pasywną warstwę tlenku odporną na korozję. Warstwa ta jest również powodem, dla którego tak duże znaczenie ma ciepło, zanieczyszczenia i wybór wypełniacza: solidna spoina musi zachować odporność na korozję, a nie tylko łączyć dwie części.
Praktyczna odpowiedź jest taka, że spawalność zależy od gatunku, procesu i środowiska pracy. Gatunki austenityczne, takie jak 304L i 316L, są powszechne w zbiornikach, rurach, sprzęcie spożywczym i pracach architektonicznych. Gatunki ferrytyczne, martenzytyczne i duplex zachowują się inaczej, więc procedura powinna odpowiadać rzeczywistemu metalowi nieszlachetnemu, a nie ogólnej etykiecie „nierdzewny”.
Które procesy spawania sprawdzają się w przypadku stali nierdzewnej?
Spawanie TIG, MIG i otulonego – wszystkie prace dotyczą stali nierdzewnej; właściwy wybór zależy od grubości, wykończenia i wielkości produkcji. TIG zapewnia najczystszą kontrolę cienkich blach i korzeni rur, MIG jest szybszy w pracach produkcyjnych, a metoda spawania metodą MIG pozostaje przydatna do napraw w terenie i cięższych sekcji.
| Proces | Typowa praca ze stali nierdzewnej | Praktyczny zakres grubości | Notatka sklepowa |
|---|---|---|---|
| TIG/GTAW | Cienka blacha, korzenie rur, rury sanitarne, zespoły precyzyjne | Około 0,5–6 mm | Najczystsza kontrola łuku; mniejsza prędkość jazdy |
| MIG/GMAW | Spawanie produkcyjne, ramy, zbiorniki, blacha grubsza | Około 1–12 mm | Szybkie osadzanie; wymaga odpowiedniego drutu nierdzewnego i mieszanki gazów |
| Kij / SMAW | Prace naprawcze, produkcja w terenie, cięższa płyta | Około 2–12 mm | Więcej czyszczenia żużla; mniej nadaje się do cienkich prac kosmetycznych |
| PIŁA | Gruba płyta i długie proste szwy | Zwykle 8 mm i więcej | Wysokie osadzanie; nie jest to proces na cienkich arkuszach |
Zgrzewanie oporowe i spawanie laserowe są również stosowane w przypadku stali nierdzewnej w określonych warunkach produkcyjnych, ale wymagają sprzętu i procedur dostosowanych do materiału. W przypadku produkcji ogólnej większość prac ze stali nierdzewnej obejmuje TIG i MIG.
Metal wypełniający i gaz osłonowy: Dopasuj metal nieszlachetny
Użyj wypełniacza odpowiadającego klasie korozyjności metalu nieszlachetnego, a nie tego, który znajduje się już w podajniku. Część 304L powinna zwykle używać wypełniacza ER308L, podczas gdy praca 316L wymaga ER316L. Użycie drutu ze stali miękkiej może spowodować, że spoina będzie początkowo wyglądać zadowalająco, ale osad będzie rdzewiał i może nie działać korozyjnie.
| Metal nieszlachetny lub złącze | Typowy wypełniacz | Powód |
|---|---|---|
| 304 / 304L | ER308L | Odpowiada ogólnej odporności na korozję i zamierzeniom niskoemisyjnym |
| 316 / 316L | ER316L | Dostarcza molibden do zastosowań zawierających chlorki |
| Stal nierdzewna 304 do miękkiej | ER309L | Wypełniacz wysokostopowy pomaga tolerować rozcieńczanie od strony stali węglowej |
| Stal nierdzewna dwustronna | ER2209 lub dopasowany wypełniacz dupleksowy | Wspiera zrównoważoną mikrostrukturę ferrytowo-austenitową |
Gaz osłonowy wpływa również na kolor, penetrację i odporność na korozję. TIG zwykle wykorzystuje argon. W zależności od procedury metodą MIG często stosuje się mieszankę bogatą w argon z niewielką ilością tlenu lub mieszankę tri-mix. Mieszanki zawierające CO2 mogą zwiększać wchłanianie węgla i zmniejszać odporność na korozję w niektórych spoinach austenitycznych, dlatego przed rozpoczęciem produkcji należy sprawdzić specyfikację gazu.
Dopływ ciepła, zniekształcenia i odporność na korozję
Utrzymuj dopływ ciepła na niskim poziomie i temperaturę międzyściegową poniżej około 150°C (302°F) w przypadku stali austenitycznej; niekontrolowane ciepło jest najczęstszą przyczyną niesprawności wyglądającej spoiny. Stal nierdzewna rozszerza się i przewodzi ciepło inaczej niż stal miękka, więc nadmierne ciepło może powodować wypaczenia, zabarwienie termiczne i utratę odporności na korozję.
W zakresie temperatur około 425–850°C standardy 304 i 316 mogą tworzyć węgliki chromu na granicach ziaren. Powoduje to zmniejszenie ilości chromu dostępnego do ochrony powierzchni, co jest stanem często nazywanym uczuleniem. Niskoemisyjne gatunki „L” i gatunki stabilizowane zmniejszają ryzyko, ale nie usprawiedliwiają słabej kontroli ciepła. Aby ograniczyć zniekształcenia, należy używać koralików podłużnych, pomijać spawanie, sekwencje cofania, podkładkę miedzianą i dobrze dopasowane mocowania.
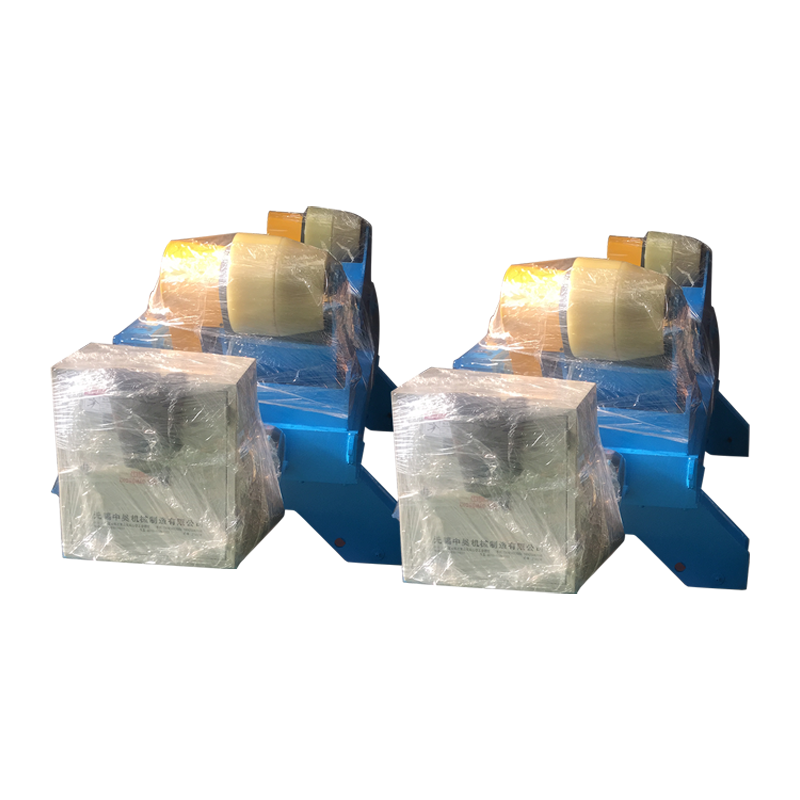
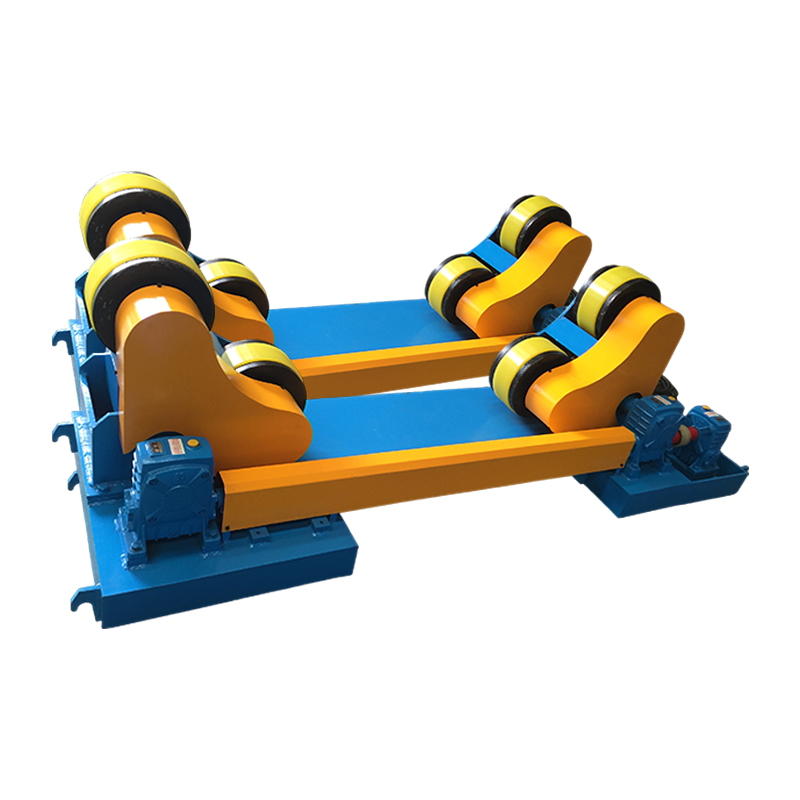
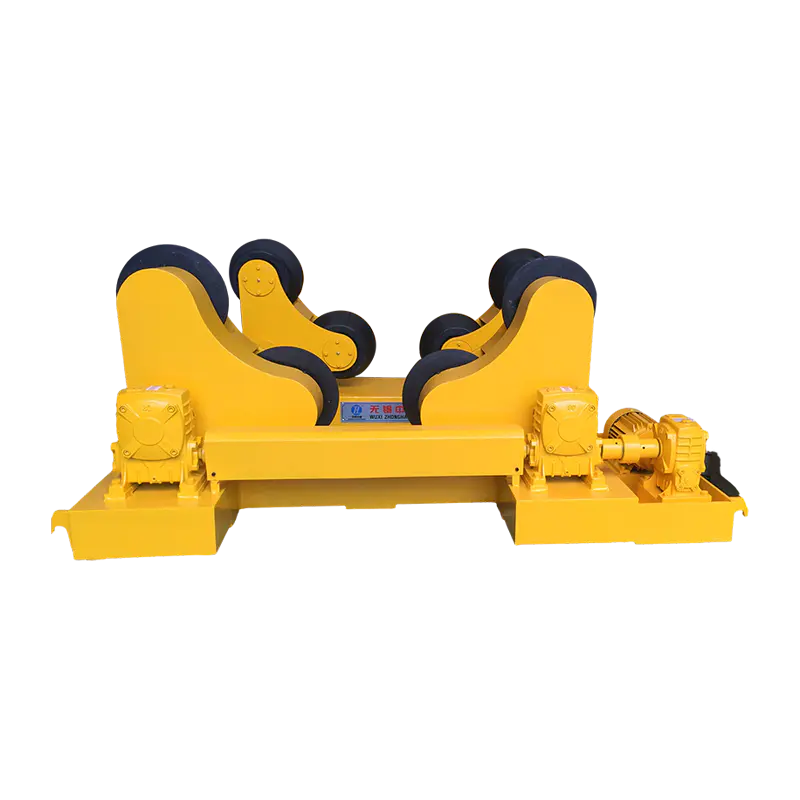
W przypadku rur i zbiorników rotator spawalniczy utrzymuje część obracającą się ze stałą prędkością, dzięki czemu łuk pozostaje w pozycji płaskiej lub poziomej. Ta konsystencja ma znaczenie w przypadku stali nierdzewnej, ponieważ zmiany prędkości ruchu objawiają się zmianami wprowadzonego ciepła. Aby zapoznać się bliżej z aplikacją, zobacz spawanie rotatorów w zbiornikach i rurociągach .
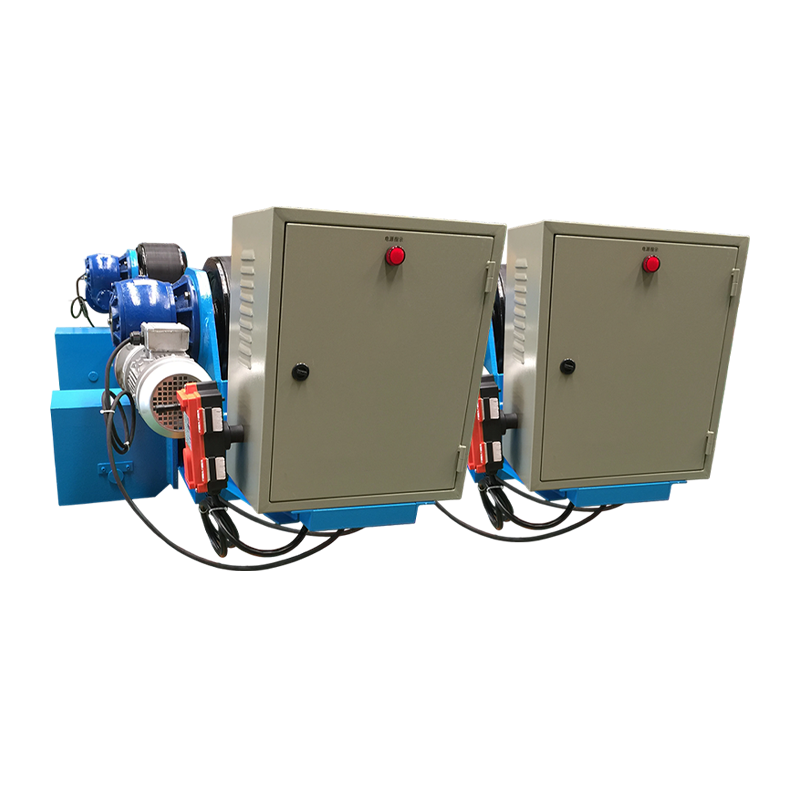 Regulowany rotator spawalniczy 10T z kontrolą dryfu Regulowany rotator spawalniczy o udźwigu 10 ton z opartym na czujnikach zabezpieczeniem przed znoszeniem, zapewniającym stabilne pozycjonowanie elementów cylindrycznych i spłaszczonych podczas spawania spoinowego. Zobacz produkt →
Rotator z kontrolą znoszenia przydaje się na długich szwach, gdzie skorupa próbuje chodzić. Celem nie jest proste obrócenie części, ale utrzymanie powtarzalnej pozycji spawania, podczas gdy operator koncentruje się na długości łuku, pokryciu gazem i prędkości posuwu.
Przygotowanie i czyszczenie Określ jakość spoiny
Oczyść stal nierdzewną bezpośrednio przed spawaniem; Zanieczyszczenia są główną przyczyną porowatości, odbarwień i uszkodzeń korozyjnych. Olej, smar, wilgoć, farba, marker, klej i pył ze stali węglowej mogą uszkodzić powierzchnię spoiny lub wprowadzić porowatość.
- Użyj dedykowanej szczotki drucianej ze stali nierdzewnej; szczotki ze stali węglowej mogą pozostawiać cząsteczki żelaza, które rdzewieją.
- Wytrzyj złącze i drut elektrodowy acetonem lub alkoholem i pozostaw do wyschnięcia.
- Jeśli wymaga tego procedura, przed spawaniem usuń zgorzelinę walcowniczą, tlenki i silne zabarwienia cieplne ze strefy spawania.
- Przedmuchaj rurę i rurkę argonem, gdy wymagana jest pełna penetracja, a tylna strona będzie narażona na działanie korozyjne.
- Utrzymuj dopasowanie ciasne i jednolite; szerokie szczeliny zmuszają spawacza do dodania większej ilości ciepła i wypełniacza.
Po spawaniu oczyścić przebarwienia i podgrzać, jeśli wymaga tego specyfikacja. Trawienie i pasywacja przywracają warstwę pasywną w wielu wyrobach ze stali nierdzewnej, zwłaszcza w przemyśle spożywczym, farmaceutycznym i morskim.
Typowe wady i praktyczne poprawki
Większość wad spoin stali nierdzewnej ma trzy przyczyny: zanieczyszczenie, nadmierne ciepło i utratę osłony gazowej. Poprawka ma zwykle charakter proceduralny, a nie inne ustawienie komputera.
| Wada | Prawdopodobna przyczyna | Praktyczna poprawka |
|---|---|---|
| Porowatość | Olej, wilgoć, przeciągi, niski przepływ gazu, brudny wypełniacz | Oczyścić złącze, sprawdzić przepływ gazu, osłonić łuk, zastosować suchy wypełniacz |
| Wypaczenie | Za dużo ciepła, nierówna sekwencja, złe dopasowanie | Zamocuj część, użyj spawania wstecznego lub pomiń spawanie, zmniejsz natężenie prądu |
| Uczulenie | Wydłużony czas w zakresie 425–850°C | Niższe ciepło doprowadzone, kontrola temperatury międzyściegowej, należy wybrać materiał klasy L |
| Pękanie na gorąco | Słabe dopasowanie, duża przyczepność, zły skład chemiczny wypełniacza | Użyj określonego wypełniacza, popraw dopasowanie, zmniejsz utwierdzenie, jeśli to możliwe |
| Ciepły odcień | Ekspozycja na tlen w temperaturze | Popraw pokrycie gazem, oczyść tylną część, wyczyść i pasywuj po spawaniu |
Kiedy sprzęt pozycjonujący się opłaca
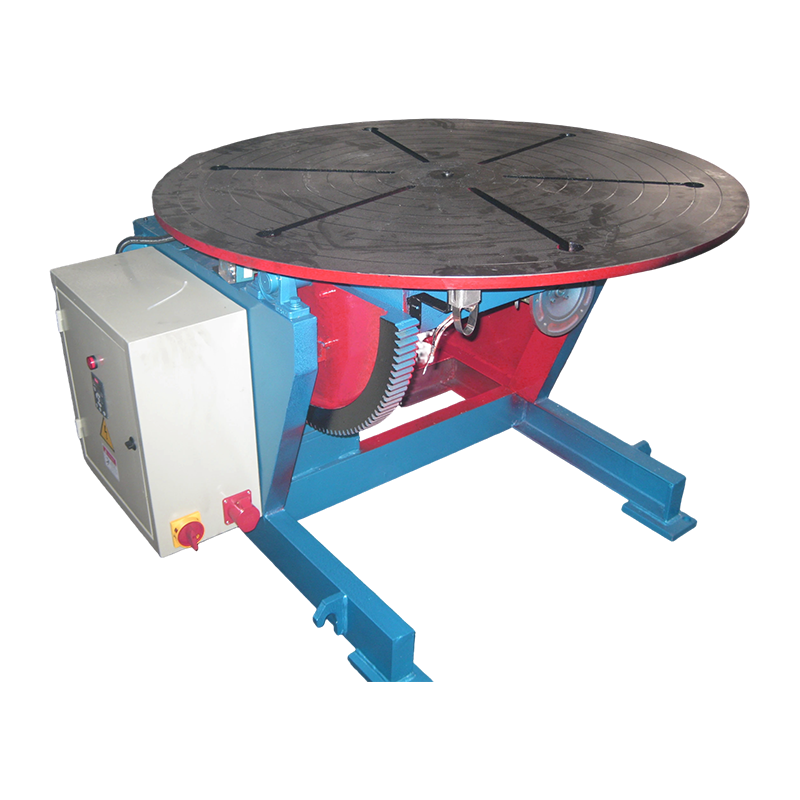
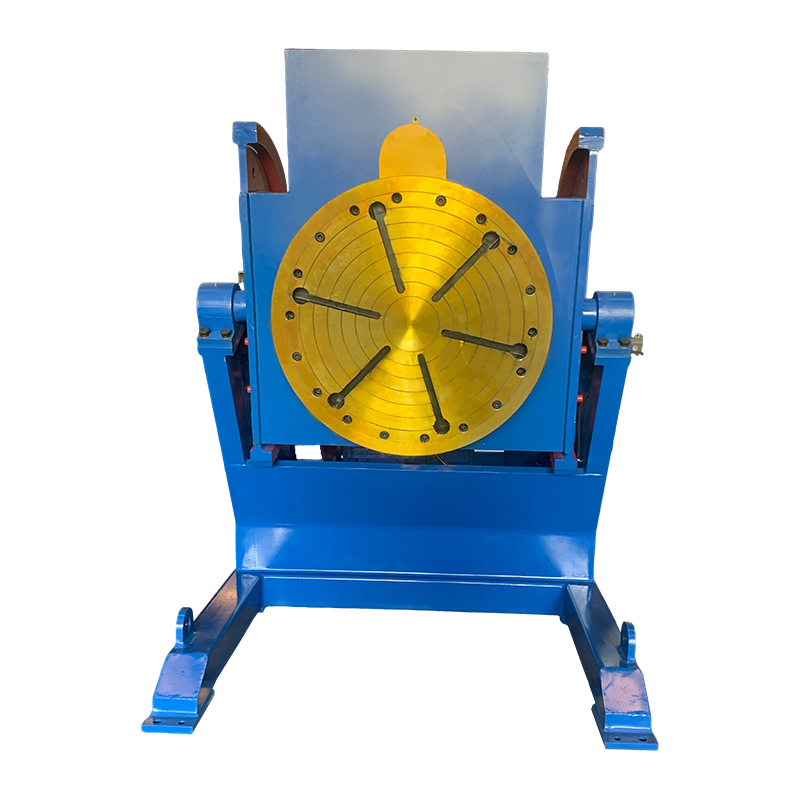
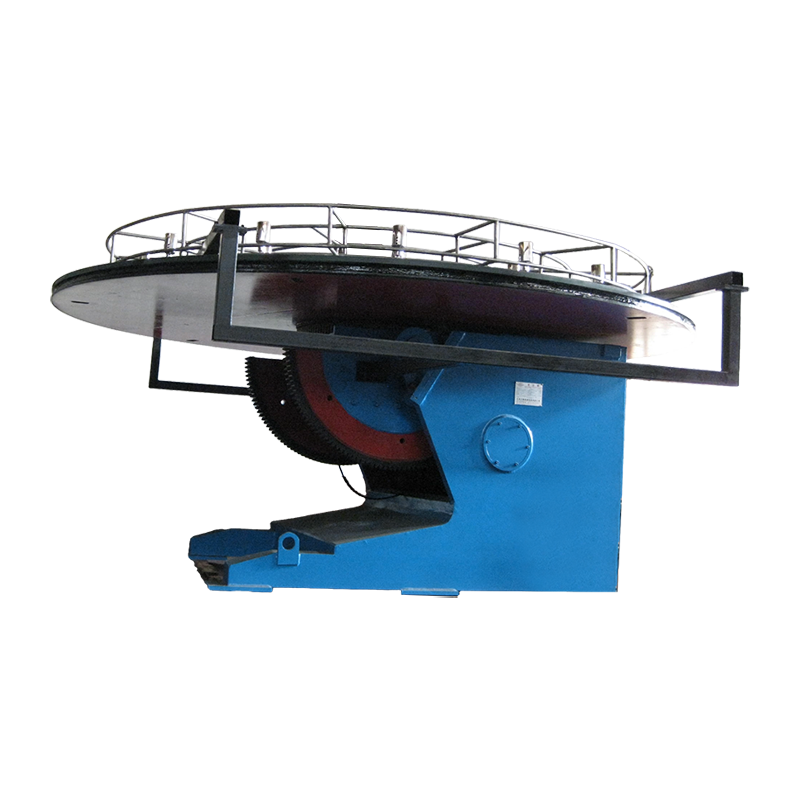
Sprzęt do pozycjonowania opłaca się, gdy prace ze stali nierdzewnej są powtarzalne, ciężkie lub wymagają stałego kąta palnika. Rotator obraca rurę, płaszcze zbiorników i cylindry z kontrolowaną prędkością. Pozycjoner przechyla obrabiany przedmiot, tak aby spoina była ułożona płasko lub poziomo, co jest łatwiejsze do kontrolowania niż spawanie pionowe lub nad głową.
W przypadku małych zespołów ze stali nierdzewnej pozycjoner sterowany serwo zapewnia precyzyjny obrót i powtarzalne indeksowanie. Jest to przydatne, gdy kilka części wymaga tej samej sekwencji spawania, a operator musi utrzymywać stabilny kąt palnika. Aby zapoznać się z przeglądem, zobacz pozycjonery spawalnicze i wydajność produkcji .
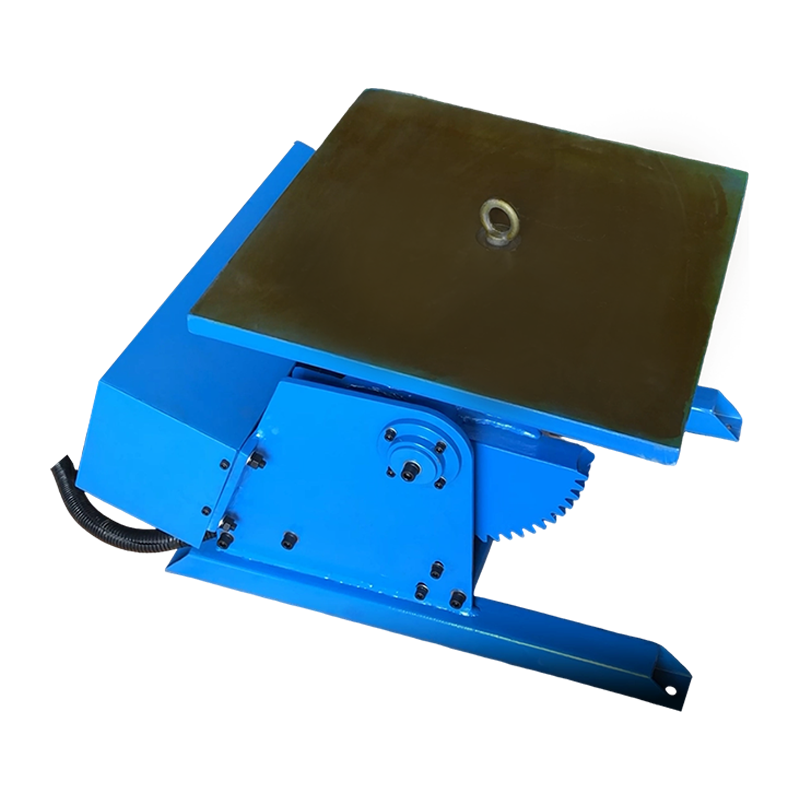 Pozycjoner spawalniczy 300 KG z serwosterowaniem sprzedaż@weldnicefactory.com Zobacz produkt →
W przypadku długich spoin wzdłużnych na naczyniach ze stali nierdzewnej kolumna TIG i wysięgnik utrzymują palnik, podczas gdy przedmiot obrabiany lub wózek porusza się z kontrolowaną szybkością. Jest to szczególnie przydatne, gdy procedura wymaga stałej długości łuku i ograniczonego ruchu operatora.
 Wspornik do spawania kolumnowego i wysięgnika TIG Kolumna TIG i wysięgnik do precyzyjnego pozycjonowania, przesuwu i oscylacji palnika na elementach cienkościennych i precyzyjnych, w tym na szwach naczyń ze stali nierdzewnej. Zobacz produkt →
Często zadawane pytania
Czy spawarką MIG można spawać stal nierdzewną?
Tak, spawacz MIG może spawać stal nierdzewną, jeśli jest wyposażony w nierdzewny drut wypełniający i odpowiedni gaz osłonowy bogaty w argon. Drut ze stali miękkiej i mieszanka gazów zawierająca CO2 nie zapewnią takiej samej odporności na korozję, nawet jeśli spoina będzie wyglądać zadowalająco.
Czy można spawać stal nierdzewną ze stalą miękką?
Tak, stal nierdzewną można spawać ze stalą miękką, zwykle z wypełniaczem ER309L i kontrolowanym rozcieńczaniem. Złącze jest praktyczne w zastosowaniach konstrukcyjnych lub niekrytycznych, ale może nie dorównywać odporności na korozję spoiny całkowicie nierdzewnej.
Czy stal nierdzewna wymaga wstępnego podgrzewania?
Większość austenitycznych gatunków stali nierdzewnej nie wymaga wstępnego podgrzewania i generalnie nie należy ich przegrzewać. Gatunki ferrytyczne i martenzytyczne mogą wymagać podgrzewania wstępnego lub obróbki cieplnej po spawaniu, w zależności od gatunku i procedury, dlatego należy postępować zgodnie z kwalifikowaną procedurą spawania, a nie z ogólną zasadą.
Dlaczego moje spoiny ze stali nierdzewnej rdzewieją?
Spoina ze stali nierdzewnej rdzewieje, gdy warstwa pasywna zostanie uszkodzona lub osad zostanie zanieczyszczony. Najczęstsze przyczyny to szczotki ze stali węglowej, wypełniacz ze stali miękkiej, słabe pokrycie gazem, silne zabarwienie termiczne, wilgoć oraz brak czyszczenia lub pasywacji gotowej spoiny.
W praktyce udane spawanie stali nierdzewnej sprowadza się do niewielkiego zestawu kontroli: dopasowania wypełniacza, utrzymania ciepła w trakcie procedury, oczyszczenia złącza, zabezpieczenia spoiny odpowiednim gazem i użycia sprzętu do pozycjonowania, gdy poprawi to konsystencję. Materiał można spawać, ale nagradza to zdyscyplinowaną praktykę warsztatową.