Krótka odpowiedź: łuk plazmowy to wyładowanie elektryczne, które przemieszcza się przez kolumnę zjonizowanego gazu zamiast przez stały metal. Zwężona przez mały otwór dyszy, kolumna ta staje się strumieniem o temperaturze około 15 000–30 000 °C — wystarczająco gorącej, aby stopić każdy metal konstrukcyjny — i ta pojedyncza właściwość powoduje, że jeden efekt fizyczny może zarówno przeciąć płytę o średnicy 40 mm, jak i ułożyć czysty kanał graniowy w rurze ze stali nierdzewnej o średnicy 6 mm.
Jeśli określasz, kupujesz lub uruchamiasz sprzęt produkcyjny, przydatnym pytaniem rzadko jest, czym jest łuk plazmowy i prawie zawsze, jakiego łuku potrzebujesz, z jakim prądem, jakim gazem i na jakiej maszynie. Poniżej znajduje się definicja, sposób tworzenia łuku, warianty, które faktycznie pojawiają się w warsztacie, gdzie różnią się obowiązki cięcia i spawania, a także specyfikacje, o które warto porozmawiać z dostawcą przed podpisaniem zamówienia.
Czym właściwie jest łuk plazmowy
Łuk plazmowy to utrzymujące się wyładowanie elektryczne, w którym ścieżką przewodzącą jest gaz podgrzewany do momentu rozdzielenia się na wolne elektrony, jony dodatnie i cząstki obojętne. Po zajarzeniu łuku nie ma potrzeby mechanicznego kontaktu elektrody z przedmiotem obrabianym.
Dwie cechy konstrukcyjne odróżniają go od TIG lub łuku otulonego. Łuk jest zwężony mechanicznie: miedziana dysza wymusza wyładowanie przez wąską kryzę, podnosząc gęstość prądu i temperaturę rdzenia znacznie powyżej łuku swobodnie palącego się. Elektroda znajduje się wewnątrz korpusu palnika, z dala od przedmiotu obrabianego, więc gaz osłonowy, a nie atmosfera łuku, chroni jeziorko spawalnicze lub powierzchnię cięcia.
Przydatne liczby robocze przy porównywaniu ofert:
- Temperatura rdzenia: około 15 000–30 000 °C.
- Średnica kolumny łuku: około 1–5 mm, ustalana na podstawie rozmiaru kryzy, przepływu gazu i prądu.
- Zakres cięcia: 30–400 A obejmuje cienkie blachy do około 50 mm stali węglowej; Systemy wysokiej rozdzielczości sięgają dalej po stali nierdzewnej.
- Zakres zgrzewania: mikroplazma od folii o grubości ok. 0,1 mm wzwyż; spawanie dziurkowe do grubości około 10–12 mm w jednym przejściu.
Jak tworzy się łuk, krok po kroku
Formowanie przebiega według ustalonej sekwencji, a błąd na każdym etapie objawia się albo nieudanym startem, albo łukiem, który nie jest stabilny.
- Gaz wyznacza ścieżkę. Sprężone powietrze, azot, argon lub mieszanina argonu i wodoru przepływa przez palnik z kontrolowaną szybkością i wirowaniem.
- Rozpoczyna się jonizacja. Iskra o wysokiej częstotliwości lub krótki kontakt elektrody z dyszą uwalnia pierwsze elektrony.
- Prąd przejmuje kontrolę. Zasilanie prądem stałym podtrzymuje rozładowanie, a obwód wysokiej częstotliwości wyłącza się.
- Zwężenie i kolimacja. Dysza i wir gazu kompresują łuk w skoncentrowaną plamkę energii.
- Przenieś na obrabiany przedmiot. Podczas cięcia i spawania łukiem plazmowym grania łuku przyczepia się do płyty, a droga powrotna przebiega przez przewód masowy; wcześniej był to tylko łuk pilotujący.
Warianty łuku plazmowego, które spotkasz
Większość błędów produkcyjnych wynika z pomieszania tych trybów. Nie można ich stosować zamiennie, a podwójny łuk nie jest wcale procesem – jest to uszkodzenie powstające w czasie rzeczywistym.
| Typ łuku | Aktualna ścieżka | Typowe zastosowanie przemysłowe |
|---|---|---|
| Przeniesiony łuk | Elektroda do przedmiotu obrabianego | Cięcie plazmowe, spawanie łukiem plazmowym, żłobienie |
| Łuk nieprzeniesiony | Elektroda do dyszy | Natryskiwanie plazmowe, ogrzewanie palnikowe, obróbka gazowa |
| Łuk pilotażowy | Elektroda do dyszy at low current | Pomoc w uruchomieniu; cięcie malowanej, zardzewiałej lub powlekanej płyty |
| Podwójny łuk | Łuk pasożytniczy od dyszy do przedmiotu obrabianego | Usterka powodująca erozję dyszy i osłabianie cięcia |
| Łuk ślizgowy | Łuk rozciągany wzdłuż rozbieżnych elektrod w szybkim przepływie gazu | Aktywacja powierzchniowa, kondycjonowanie gazu, prace laboratoryjne |
Cięcie i spawanie: ten sam łuk, inne obciążenia
Jedna rodzina zasilaczy może obsłużyć oba, ale okno pracy jest zupełnie inne. Cięcie maksymalizuje gęstość energii i przepływ gazu, dzięki czemu strumień wydmuchuje stopiony metal z dala od szczeliny; spawalnictwo potrzebuje kolumny o niskich turbulencjach, ściśle kontrolowanej, która topi się bez dziurkowania. Mieszanie dwóch cykli pracy to najszybszy sposób przepalenia materiałów eksploatacyjnych.
| Parametr | Cięcie plazmowe | Spawanie łukiem plazmowym |
|---|---|---|
| Tryb łuku | Przenoszona, wysoka gęstość prądu | Przeniesiony, zwężony, niska turbulencja |
| Typowy prąd | 30–400 A | 0,1–200 A, mikroplazma do dziurki od klucza PAW |
| Gaz | Powietrze, azot, tlen, argon-wodór | Mieszanki argonu, argonu i wodoru oraz helu |
| Materiał | Dowolny metal przewodzący | Stal nierdzewna, tytan, stopy niklu, stal węglowa |
| Grubość | 0,5 mm do 50 mm i więcej | Folia 0,1 mm do dziurki od klucza około 12 mm |
| Kluczowy problem jakości | Żużel, kąt skosu, szerokość nacięcia | Porowatość, zapadnięcie się dziurki od klucza, profil ściegu |
Gdzie łuki plazmowe zarabiają na swoją utrzymanie
Wszędzie tam, gdzie konieczne jest wycięcie lub spawanie złącza okrągłego, zmechanizowany łuk plazmowy wygrywa pod względem powtarzalności: zbiorniki magazynowe i zbiorniki ciśnieniowe, szpule rur procesowych, sekcje wież wiatrowych, belki dwuteowe i stal konstrukcyjna oraz cienkie blachy do zastosowań w instrumentach i przemyśle lotniczym.
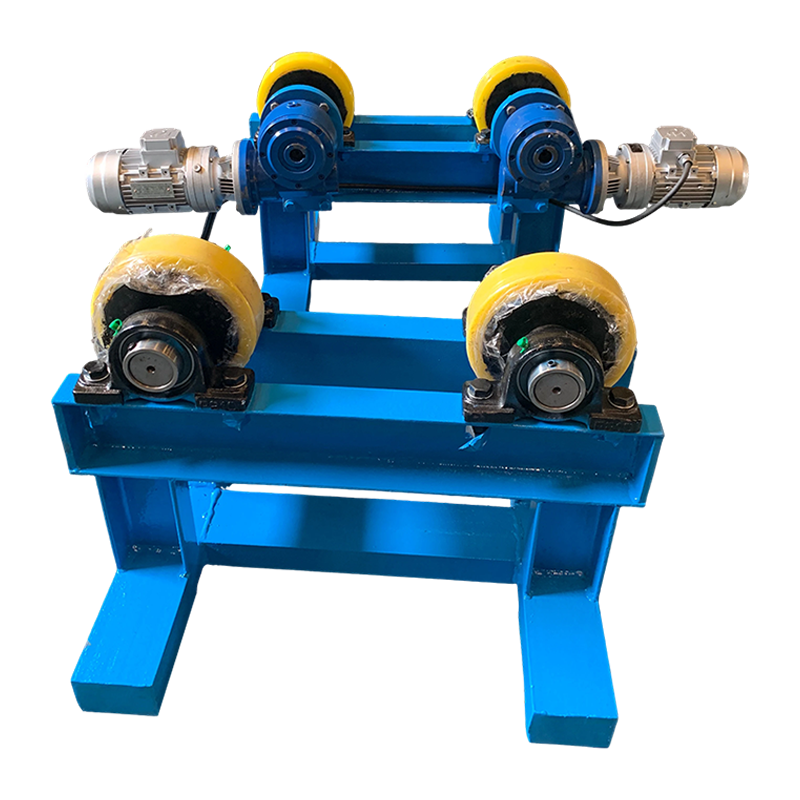
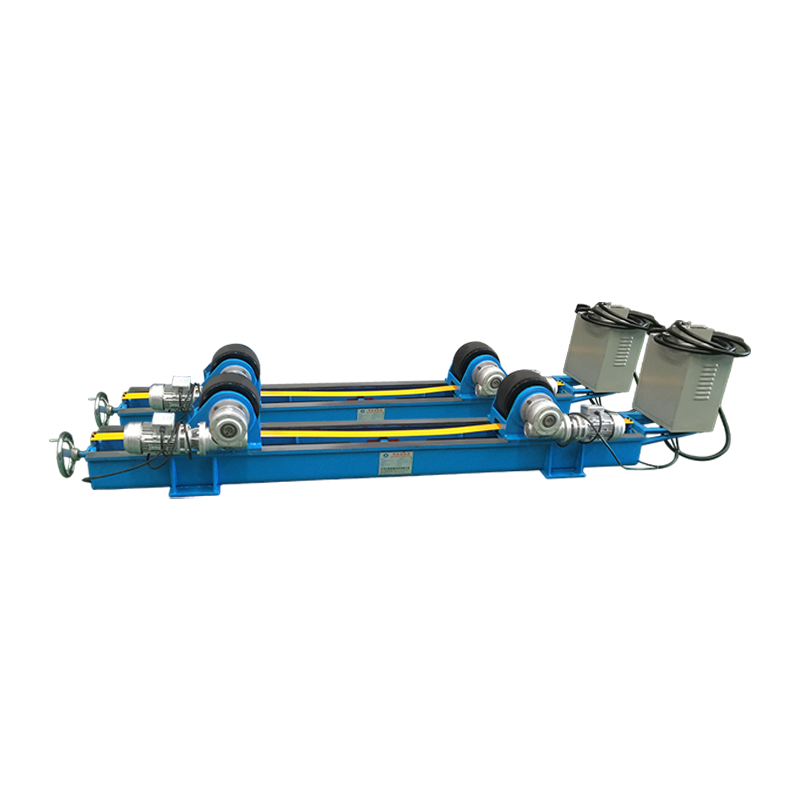
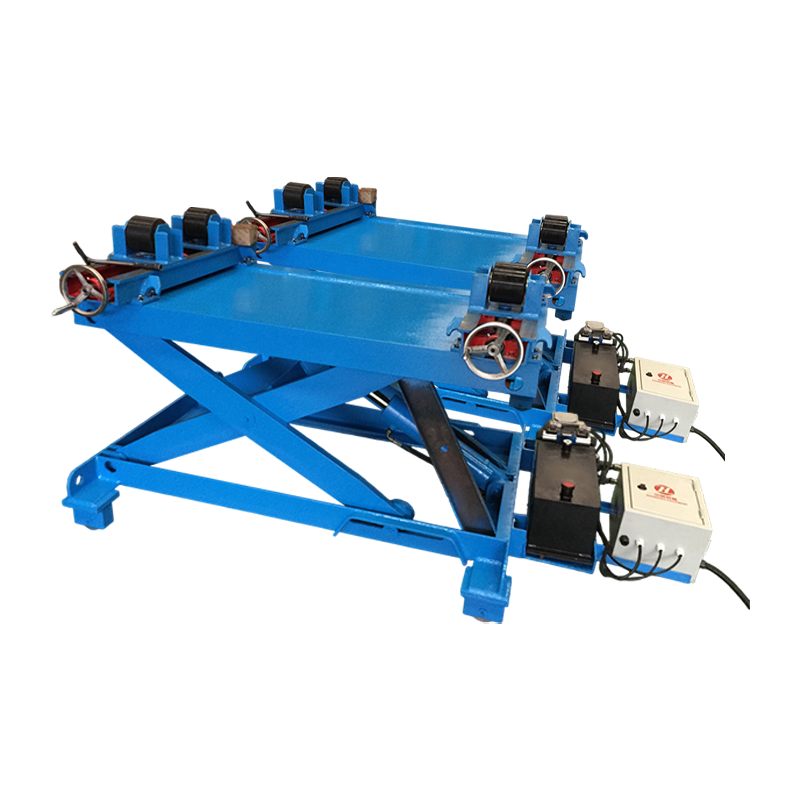
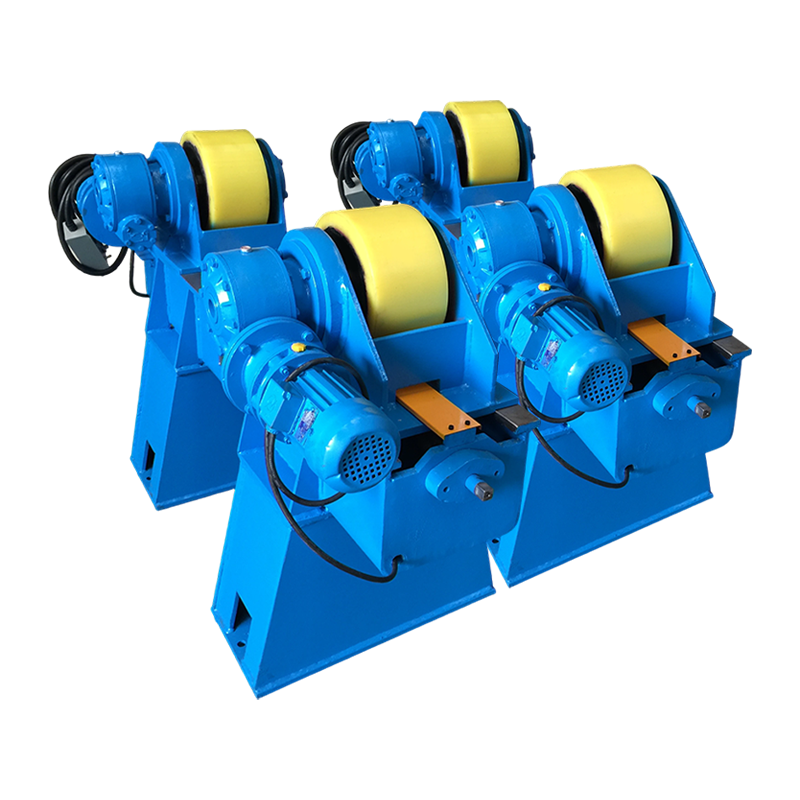
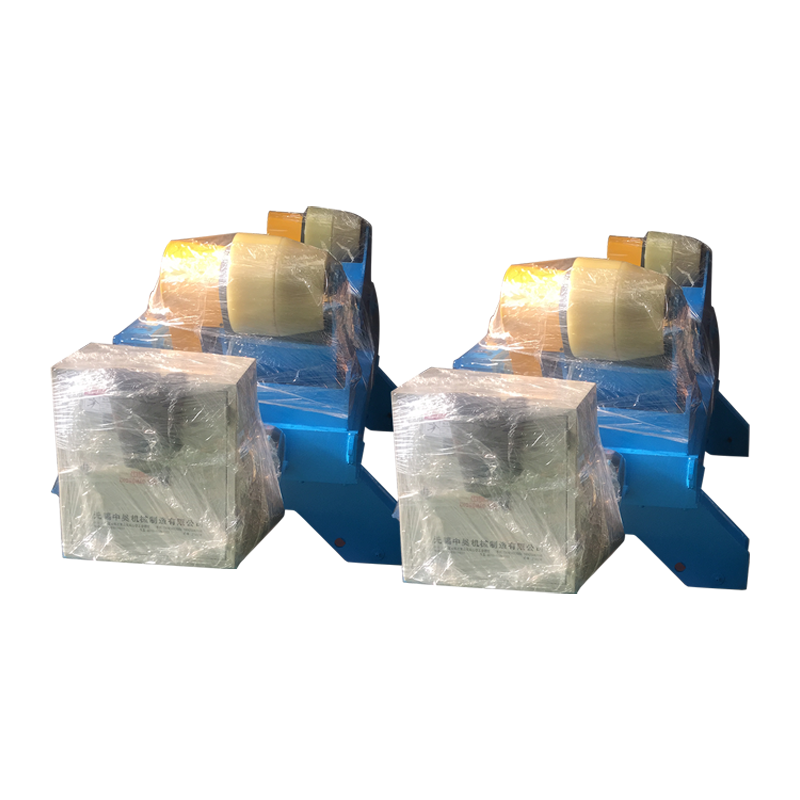
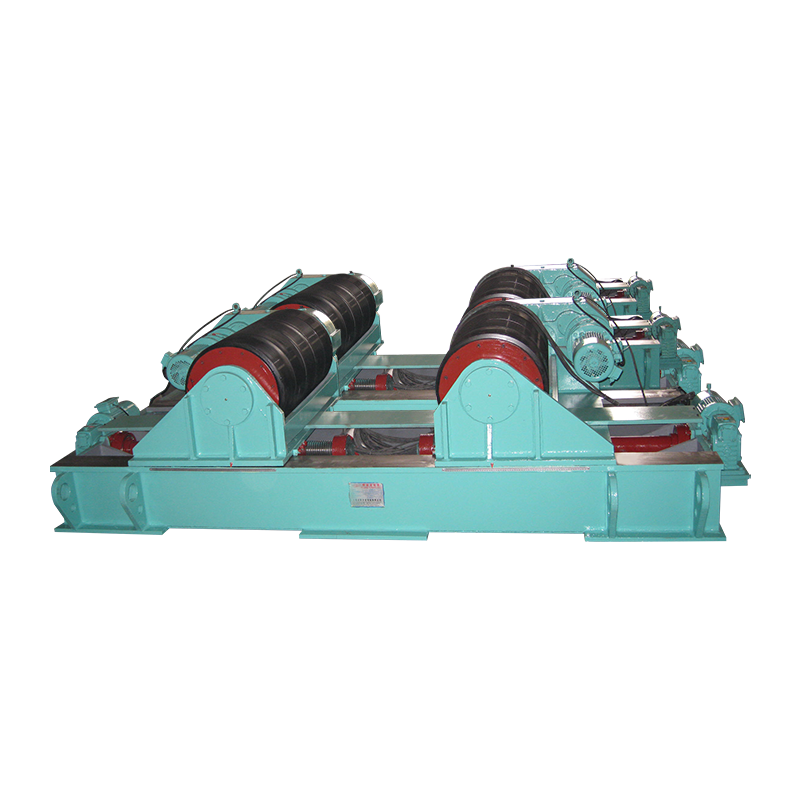
Praca z czołgami i pociskami to klasyczny przypadek. Głowica łuku plazmowego lub zanurzonego przebiega wzdłuż szwu, podczas gdy skorupa obraca się pod nim, więc korzeń łuku ląduje w tym samym miejscu przy każdym przejściu. To powoduje obciążenie samego obrotu — bicie rolek, płynność napędu i utrzymywanie prędkości, wszystko to widać bezpośrednio w wyglądzie stopki. Dopasowane rotatory z hydraulicznym podnoszeniem pokrywają większość naczyń średniej wielkości; uzasadnienie tego wyboru w hali produkcyjnej przedstawiono w niniejszej nocie na temat tego, jak to zrobić rotatory spawalnicze zmieniają produkcję zbiorników i rur .
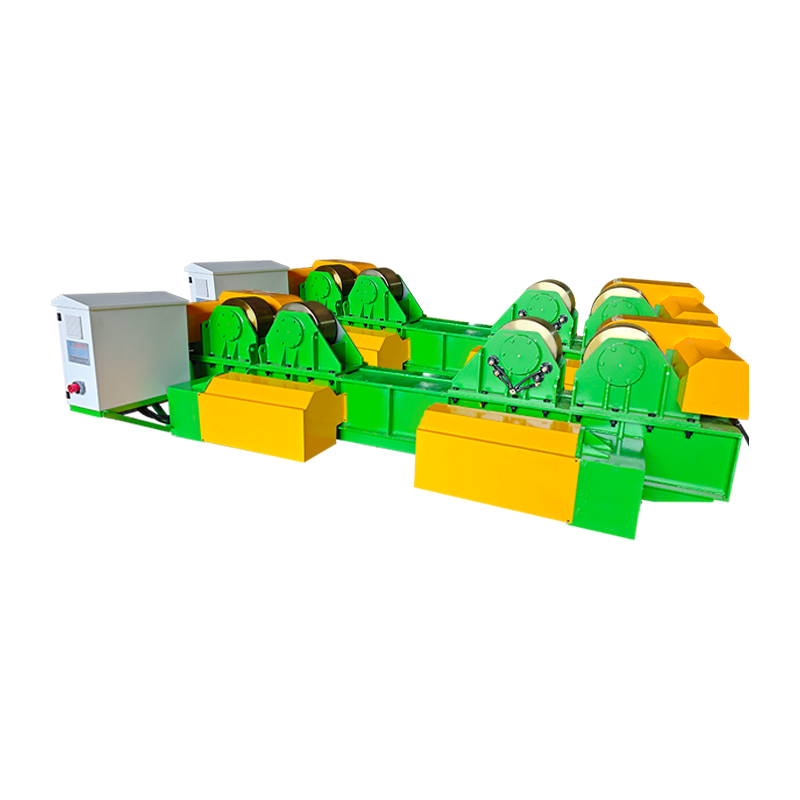 Rotator spawalniczy 40T z hydraulicznym podnoszeniem i ręcznym ruchem orbitalnym Obsługuje montaż i spawanie 40-tonowych cylindrycznych elementów obrabianych, z hydrauliczną regulacją wysokości, ręcznym przesuwem szyny i obrotem o zmiennej prędkości dla szwów zbiorników i zbiorników. Zobacz produkt →
Nie każdy przedmiot obrabiany jest cylindryczny. W przypadku obudów pomp, ram i korpusów zaworów spawany pozycjoner ustawia złącze w pozycji płaskiej lub poziomej, preferowanej przez zwężony łuk, a pochylenie i obrót sterowane serwomechanizmem utrzymują kąt w zakresie ułamka stopnia – co ma znaczenie, gdy dziurka od klucza ma tylko kilka milimetrów szerokości.
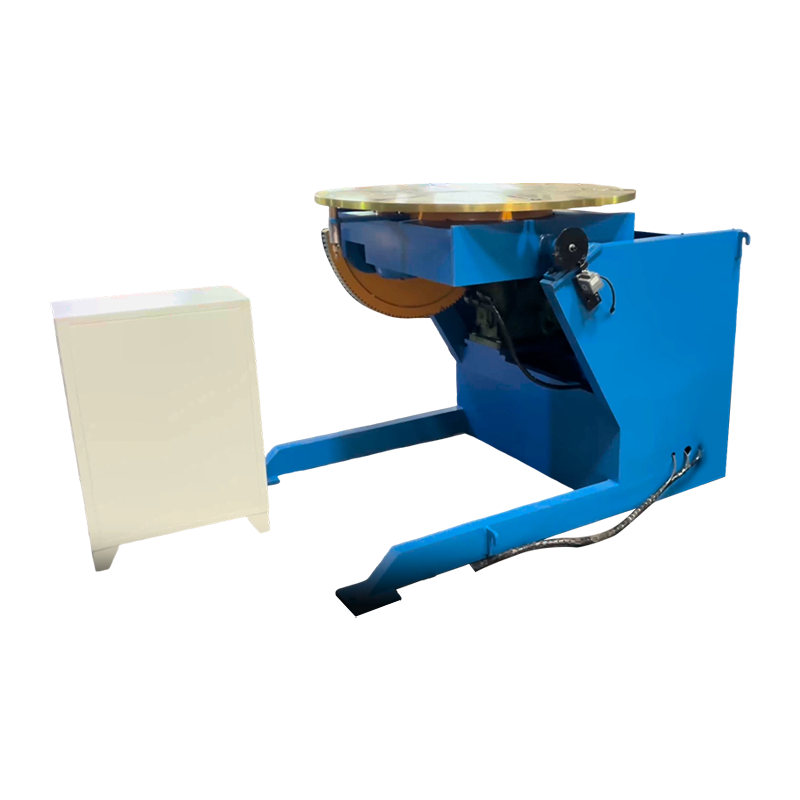 Pozycjoner spawalniczy sterowany serwo 1T Jednotonowy serwopozycjoner do części niecylindrycznych, zapewniający nachylenie w zakresie 0–105° i ciągły obrót o 360° w celu utrzymania wyrównania palnika podczas spawania zautomatyzowanego. Zobacz produkt →
Długie, proste szwy wykonuje się zwykle za pomocą palnika zawieszonego na kolumnie i wysięgniku nad łożem lub zestawem rolek. Elektryczny ruch orbitalny umożliwia swobodne obracanie się głowicy podczas ładowania i powrót pod ten sam zaprogramowany kąt, co skraca czas konfiguracji pomiędzy częściami.
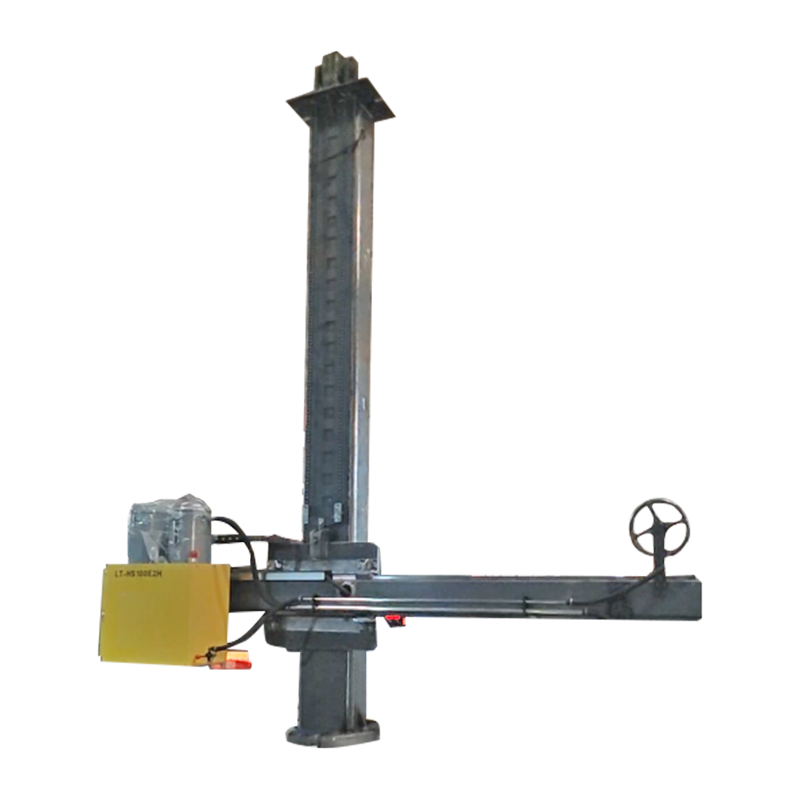 4030 Niestandardowa kolumna i wysięgnik z elektrycznym ruchem orbitalnym Dostosowana kolumna i wysięgnik do automatycznego spawania, z elektrycznym ruchem orbitalnym w celu pozycjonowania długich prostych szwów i szybkiego ustawiania pomiędzy częściami. Zobacz produkt →
Produkcja wież wiatrowych łączy wszystkie trzy elementy: skorupy są mocowane na rotatorach, szwy wzdłużne przebiegają pod wysięgnikiem, a proces łukowy — plazmowy, łukiem krytym lub hybrydowy — jest wybierany ze względu na penetrację i prędkość jazdy. Kompromis procesowy jest omówiony w tym artykule na temat technologia spawania dla energetyki wiatrowej .
Co sprawdzić przed zakupem
O jakości łuku plazmowego decyduje karta specyfikacji, a nie część demonstracyjna. Najważniejsze jest sześć elementów.
- Cykl pracy przy rzeczywistym prądzie. Maszyna o natężeniu 200 A i obciążeniu 60% różni się od maszyny o obciążeniu 100%.
- Koszt chłodzenia palnika i materiałów eksploatacyjnych na metr cięcia. Palniki chłodzone wodą są droższe i wytrzymują znacznie dłużej, powyżej około 100 A.
- Dostawa i czystość gazu. Zanieczyszczenia i spadek ciśnienia to dwie najczęstsze przyczyny niestabilnych łuków.
- Dokładność ruchu. W przypadku spawania zmechanizowanego należy szukać serwomechanizmu o wartości ±0,1 mm lub lepszej i powtarzalnej prędkości pod obciążeniem.
- Ładowność z marginesem. Rozmiar rotatorów i pozycjonerów dla najcięższego przedmiotu obrabianego wraz z oprzyrządowaniem, a nie przeciętnego.
- Certyfikacja i dokumentacja. Oznakowanie CE, protokoły testów i wizyta w fabryce powiedzą więcej niż broszura.
Diagnozowanie typowych usterek łuku plazmowego
Większość usterek ma krótką listę przyczyn, a najtańsza naprawa jest zazwyczaj właściwa.
- Żużel na spodniej stronie cięcia: zbyt mała prędkość jazdy, zbyt niski prąd lub nadmierny dystans.
- Podwójny łuk: zużyta lub nieprawidłowa dysza, niewystarczający odstęp lub wilgoć w przewodzie gazowym.
- Krótka żywotność materiałów eksploatacyjnych: słaby przepływ chłodziwa, zanieczyszczony gaz lub przebicie na zbyt małej wysokości.
- Wędrówka łuku lub zapadnięcie się dziurki od klucza podczas spawania: nieprawidłowy przepływ gazu, nagromadzenie pola magnetycznego w elemencie obrabianym lub nieprzygotowana szczelina złącza.
- Porowatość w spoinach PAW: utrata pokrycia ekranującego, wchłonięcie wodoru lub zbyt duża długość łuku.
Często zadawane pytania
Czy łuk plazmowy jest gorętszy niż łuk TIG?
Tak, zazwyczaj dwukrotnie lub więcej. Swobodny łuk TIG ma temperaturę około 10 000–11 000 °C, podczas gdy zwężony łuk plazmowy osiąga temperaturę 15 000 °C i więcej. Zaletą nie jest samo ciepło, ale koncentracja: energia dociera w wąskiej kolumnie.
Czy łuk plazmowy może przeciąć dowolny materiał?
Nie. Cięcie łukiem przeniesionym wymaga przedmiotu obrabianego przewodzącego prąd elektryczny, ponieważ prąd musi powracać przez przewód masowy. W ten sposób nie można ciąć szkła, ceramiki i większości tworzyw sztucznych.
Dlaczego palnik potrzebuje łuku pilotującego?
Łuk pilotujący jonizuje ścieżkę gazu przy niskim natężeniu prądu, dzięki czemu łuk główny może przejść w momencie, gdy palnik dotrze do płyty. Umożliwia także uruchomienie palnika na pomalowanych, zardzewiałych lub powlekanych powierzchniach, które w przeciwnym razie mogłyby przerwać start.
Czy spawanie łukiem plazmowym to tylko odmiana TIG?
Nie. TIG pozostawia łuk swobodny, podczas gdy PAW przepuszcza go przez dyszę. Rezultatem jest gęstsza kolumna, tryb dziurki od klucza umożliwiający penetrację w jednym przejściu i znacznie mniejsza wrażliwość na długość łuku.
Czy cięcie plazmowe działa pod wodą?
Tak. Cięcie pod wodą ogranicza hałas, opary i promieniowanie ultrafioletowe, dlatego jest powszechne w stoczniach i zakładach zajmujących się wycinaniem blach nierdzewnych lub malowanych.
Konkluzja
Łuk plazmowy to wyładowanie zwężone przez zjonizowany gaz, a jego dwa zadania przemysłowe to cięcie i spawanie. Cięcie wymaga maksymalnej gęstości energii i przepływu gazu; spawanie wymaga stabilnej, precyzyjnie ustawionej kolumny. Pomiędzy nimi znajdują się elementy mechaniczne — rotatory, pozycjonery i wysięgniki kolumnowe, które utrzymują stopę łuku dokładnie tam, gdzie powinna znajdować się procedura. Ustaw odpowiednie parametry łuku, a następnie spraw, aby ruch był powtarzalny, a proces stanie się przewidywalny, część po części.