Kiedy kupujący ocenia sprzęt spawalniczy, pierwsze pytanie rzadko dotyczy cyklu pracy lub natężenia prądu. Chodzi o to, który proces pasuje do przedmiotu obrabianego. Oto wniosek z góry: MIG to szybszy, łatwiejszy i tańszy proces w przypadku grubszych profili stalowych; TIG to precyzyjna, wysokiej jakości metoda przeznaczona do prac cienkich lub o krytycznym znaczeniu estetycznym. Powód strukturalny jest prosty. Metoda MIG podaje w sposób ciągły drut elektrodowy zużywalny przez uchwyt, dzięki czemu drut jest jednocześnie elektrodą i wypełniaczem. TIG wykorzystuje nietopliwą elektrodę wolframową, a operator podaje pręt wypełniający ręcznie.
Różnica pomiędzy spawaniem MIG i TIG wykracza poza elektrodę. Wpływa na szybkość osadzania, kontrolę ciepła, umiejętności operatora, koszt na metr i liczbę defektów, których można się spodziewać. MIG to proces produkcyjny; TIG to proces rzemieślniczy. Sklepy, które rozumieją tę różnicę, unikają zakupu niewłaściwej maszyny, podania niewłaściwej procedury lub odrzucenia części zespawanych właściwą metodą.
Co to jest spawanie MIG?
Spawanie MIG, formalnie spawanie łukiem gazowym (GMAW), to proces półautomatyczny, w którym nawinięty drut elektrodowy jest przesuwany przez uchwyt spawalniczy z zadaną prędkością. Drut jest zarówno elektrodą, jak i spoiwem: łuk wtapia drut w złącze, a gaz osłonowy wydobywający się z dyszy chroni roztopiony basen przed tlenem i azotem z powietrza.
Jak działa spawanie MIG
- Podajnik drutu przepycha elektrodę przez tulejkę uchwytu i końcówkę prądową.
- Łuk tworzy się pomiędzy drutem a przedmiotem obrabianym, topiąc oba.
- Gaz osłonowy, zwykle argon/CO2 w przypadku stali, pokrywa jeziorko spawalnicze.
- Operator prowadzi pistolet; maszyna kontroluje prędkość podawania drutu i długość łuku.
Zalety spawania MIG
- Wysoka wydajność osadzania, dzięki czemu prace grubowarstwowe są wykonywane szybko.
- Obsługa przyjazna dla początkujących: jedną ręką prowadzi pistolet, maszyna obsługuje posuw i długość łuku.
- Toleruje lekką zgorzelinę walcowniczą i rdzę lepiej niż TIG.
- Niższe koszty operacyjne w przypadku produkcji stali węglowej.
- Ciągłe podawanie drutu umożliwia wykonanie długich, nieprzerwanych spoin.
Wady spawania MIG
- Tworzy odpryski; Stawy kosmetyczne zwykle wymagają szlifowania lub szczotkowania.
- Dopływ ciepła jest trudniejszy do precyzyjnego dostrojenia, więc blacha o grubości poniżej 1,5 mm może łatwo się przepalić.
- Spawanie pozycyjne jest trudniejsze bez pulsacyjnego lub synergicznego źródła prądu.
- Nieprawidłowe pokrycie gazem lub ustawienia drutu szybko powodują porowatość.
Co to jest spawanie TIG?
Spawanie TIG, formalnie spawanie łukiem wolframowym w gazie (GTAW), wykorzystuje nietopliwą elektrodę wolframową do podtrzymania łuku. Wolfram nie wtapia się w złącze. Zamiast tego spawacz podaje oddzielny pręt wypełniający do roztopionego jeziorka, kontrolując jednocześnie ciepło za pomocą pedału nożnego.
Jak działa spawanie TIG
- Elektroda wolframowa ustanawia łuk; nie jest spożywany.
- Gaz osłonowy, zazwyczaj czysty argon, przepływa nad jeziorkiem spawalniczym.
- Operator ręcznie wprowadza pręt wypełniający do przedniej krawędzi basenu.
- Sterowanie pedałem nożnym w sposób ciągły reguluje ciepło w spoinie.
Zalety spawania TIG
- Najwyższa jakość spoin: czyste, gęste ściegi bez odprysków, często spełniające normy rentgenowskie.
- Precyzyjna kontrola ciepła i wypełnienia materiału kombinezonu od 0,5 mm wzwyż.
- Spawa prawie wszystkie metale, w tym aluminium, stal nierdzewną, tytan i miedź.
- Brak topnika i żużla, dzięki czemu gotowe spoiny są gładkie i łatwe do czyszczenia.
- Umożliwia spawanie autogeniczne bez wypełniacza na złączach krawędziowych i narożnych.
Wady spawania TIG
- Powolne stapianie powoduje, że spawanie ciężkich profili jest niepraktyczne.
- Stroma krzywa uczenia się wymagająca skoordynowanej obsługi obiema rękami i pedałem.
- Materiały eksploatacyjne kosztują więcej: wolfram, soczewki gazowe, przyssawki i argon o wysokiej czystości.
- Nieekonomiczne w przypadku grubej stali węglowej, gdzie dominuje prędkość i koszt na metr.
Spawanie MIG i TIG: porównanie bezpośrednie
Oceniając według tych samych kryteriów w hali produkcyjnej, różnice stają się wyraźne.
| Czynnik | Spawanie MIG-em | Spawanie TIG |
|---|---|---|
| Elektroda | Elektroda zużywalna | Niezużywalna elektroda wolframowa |
| Wypełniacz metalowy | Sam drut podawany automatycznie | Oddzielny pręt, podawany ręcznie |
| Gaz osłonowy | Mieszanka argonu/CO2 lub CO2 do stali | Czysty argon, czasami argon-hel |
| Kontrola ciepła | Zestaw maszynowy, ograniczona regulacja | Płynna regulacja pedału nożnego |
| Typowa grubość | 1,5 mm do 25 mm lub więcej | Idealnie od 0,5 mm do 6 mm |
| Prędkość podróży | Wysoka | Niski do umiarkowanego |
| Poziom umiejętności | Podstawowe, krótkie szkolenie | Zaawansowane, pewne ręce |
| Wygląd spoiny | Odpryski, może wymagać zeszlifowania | Czysto, gładko, bez odprysków |
| Koszt względny | Niższe wyposażenie i materiały eksploatacyjne | Wysokaer gas, torch, and labor cost |
| Najlepsze dla | Stal konstrukcyjna, ramy, serie produkcyjne | Stal nierdzewna, aluminium, cienka blacha, widoczne łączenia |
Jak wybrać pomiędzy spawaniem MIG i TIG
Wybierz MIG, jeśli złącze jest grube, część się powtarza, a prędkość wpływa na koszty. Wybierz TIG, gdy wygląd, metalurgia lub cienki materiał mają większe znaczenie niż czas cyklu.
Kryteria wyboru
- Grubość materiału: powyżej 3 mm, wydajność stapiania metodą MIG się opłaca; poniżej 3 mm, TIG chroni metal nieszlachetny.
- Widoczność spoin: widoczne wypolerowane połączenia sprzyjają TIG; malowane lub ukryte spoiny konstrukcyjne preferują MIG.
- Wielkość produkcji: duża wielkość sprzyja MIG; Części o małej objętości i wysokiej wartości uzasadniają TIG.
- Aluminium i stal nierdzewna: TIG obsługuje kontrolę tlenku i ciepła na cienkich przekrojach; pulsacyjny MIG jest odpowiedni do grubszego aluminium.
- Umiejętności operatora: MIG jest odpowiedni dla zwykłych spawaczy; TIG wymaga przeszkolonych operatorów.
Filtr szybkiej decyzji
- Czy materiał jest cieńszy niż 3 mm? Użyj TIG-a.
- Czy spoina jest widoczna i ma decydujące znaczenie dla wyglądu? Użyj TIG-a.
- Czy część jest duża, gruba lub ma dużą objętość? Użyj MIG-a.
- Potrzebujesz jakości zdjęć rentgenowskich lub kodów? Stosuj TIG z kwalifikowaną procedurą.
- Naprawiasz odlewy aluminiowe? Użyj TIG-a.
Pozycjonowanie pracy i automatyzacja dla spójnych spoin
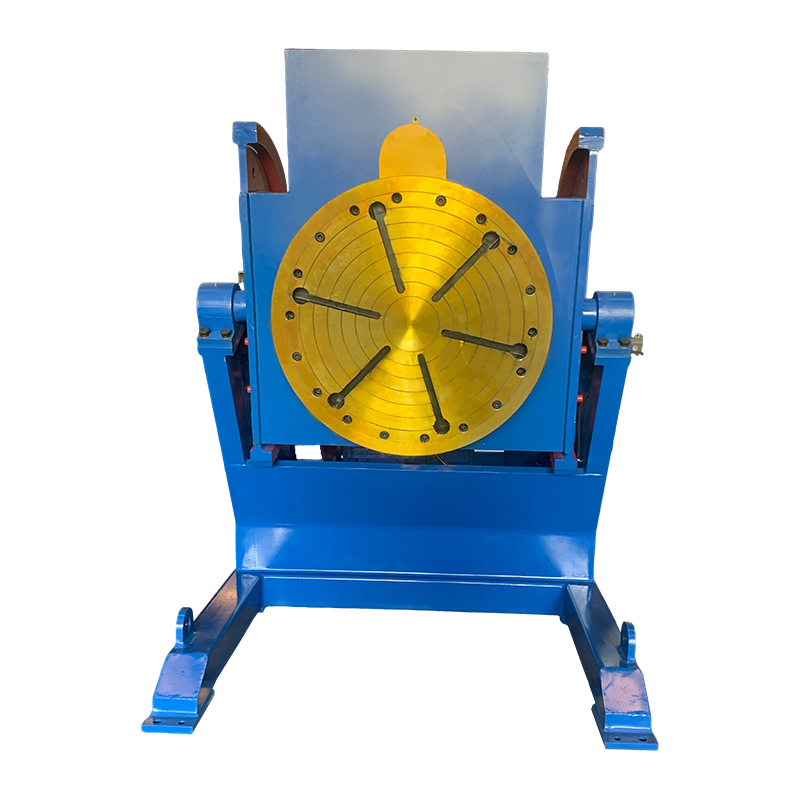
Niezależnie od tego, który proces wybierzesz, jakość spoiny znacznie się poprawi po usunięciu złącza z trudnych pozycji. Pozycjoner spawalniczy obraca i przechyla część, dzięki czemu operator może wykonać ścieg MIG lub TIG w pozycji płaskiej, co jest najbardziej produktywną i najmniej podatną na wady orientacją. Ma to szczególne znaczenie w przypadku metody TIG, gdzie spawacz podawany ręcznie wymaga stabilnego kąta pracy.
 Konwencjonalny pozycjoner spawalniczy 1T do stabilnych spoin w pozycji płaskiej Ten kompaktowy pozycjoner obraca i przechyla przedmioty obrabiane o masie do jednej tony, umożliwiając operatorom prowadzenie ściegów MIG lub TIG w pozycji płaskiej. Nadaje się do małych i średnich części, w których stały kąt palnika i prędkość przesuwu poprawiają jakość spoiny. Zobacz produkt →
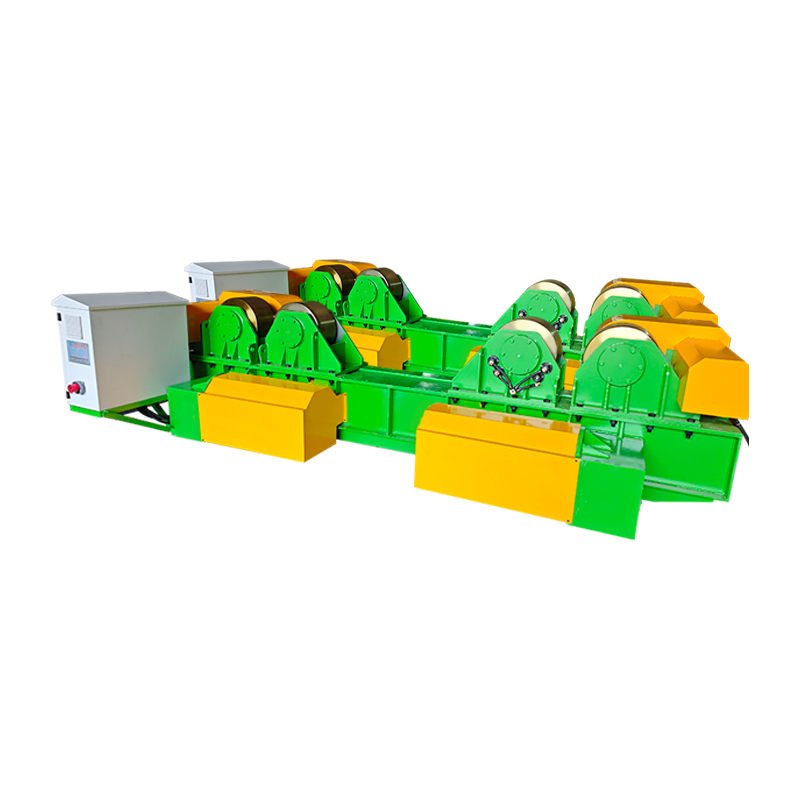
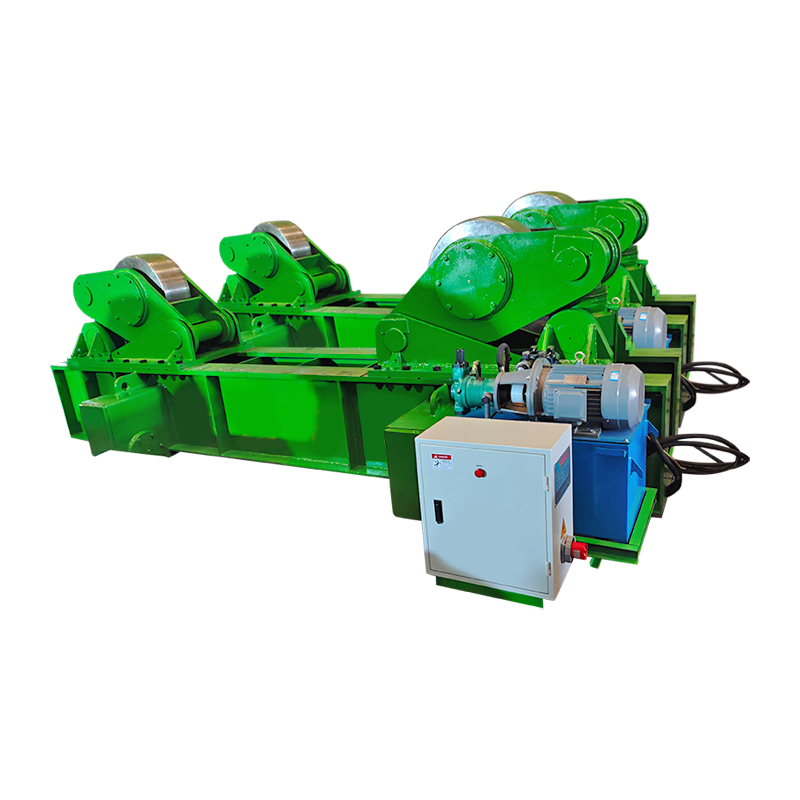
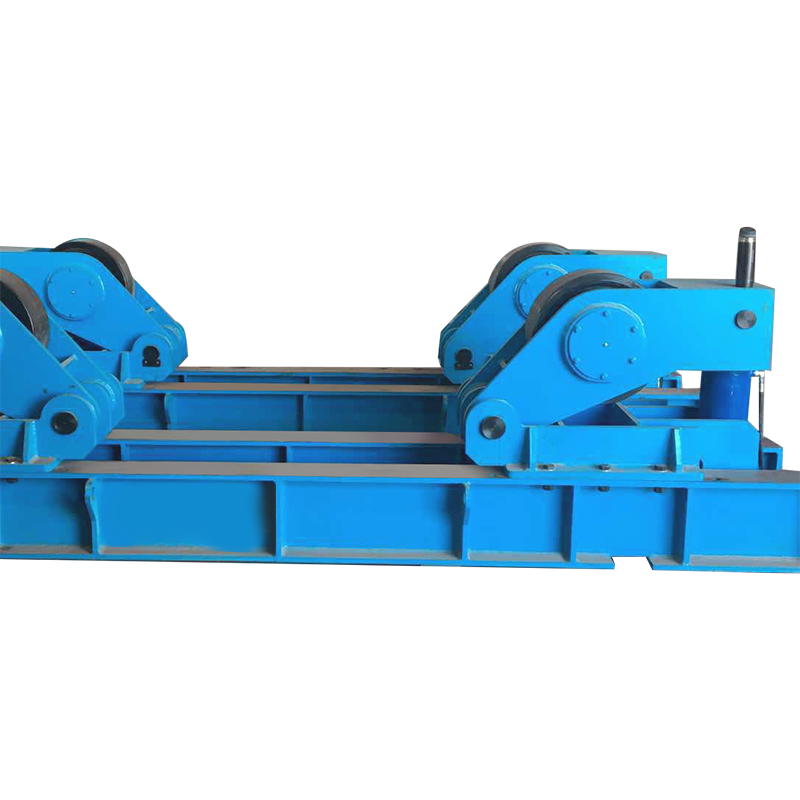
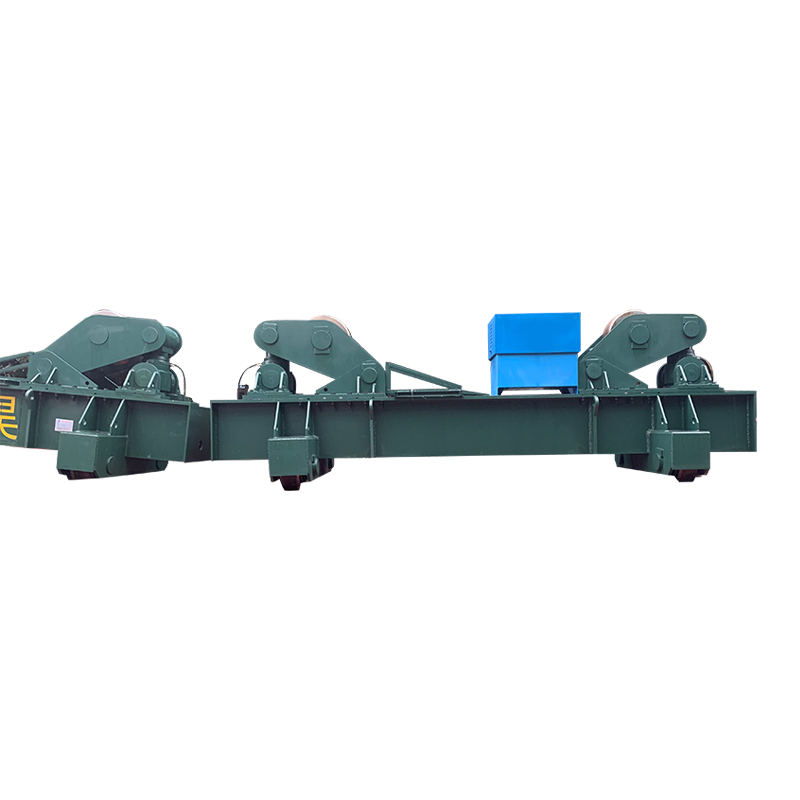
W przypadku cylindrycznych elementów, takich jak zbiorniki, rury, zbiorniki ciśnieniowe i sekcje wież wiatrowych, rotatory spawalnicze obracają płaszcz, podczas gdy palnik pozostaje nieruchomy, przekształcając długi obwodowy szew w ciągłą spoinę w pozycji płaskiej. Ściegi wypełniające MIG i przejścia graniowe TIG charakteryzują się stałą prędkością przesuwu, a konstrukcje zapobiegające znoszeniu zapewniają wyrównanie szwu. Oto dlaczego spawanie rotatorów w produkcji zbiorników i rur są standardem na nowoczesnych liniach produkcyjnych.
 Regulowany rotator spawalniczy 10T z zabezpieczeniem przed znoszeniem do szwów cylindrycznych Ten rotator obsługuje dziesięciotonowe cylindryczne przedmioty, równomiernie obracając skorupy, podczas gdy palnik pozostaje nieruchomy. System zapobiegający znoszeniu utrzymuje wyrównane długie szwy obwodowe, dzięki czemu idealnie nadaje się do zbiorników, rur i zbiorników ciśnieniowych wymagających ciągłych spoin w pozycji płaskiej. Zobacz produkt →
W przypadku dużych zespołów wysięgnik kolumnowy utrzymuje palnik na stałej wysokości i na stałym zasięgu, eliminując ciężar ramienia operatora. Wysięgnik kolumny TIG jest skonfigurowany pod kątem precyzyjnego podawania wypełniacza i pokrycia gazem, co ma znaczenie w przypadku powtarzalnych spoin dużych części. Jeśli planujesz zautomatyzować którykolwiek proces, pierwszą inwestycją, którą należy rozważyć, jest sprzęt do pozycjonowania.
 Kolumna TIG i wysięgnik do precyzyjnego pozycjonowania palnika i automatyzacji Ten zespół z kolumną i wysięgnikiem umożliwia spawanie metodą TIG poprzez dokładną regulację pozycji palnika, jego przesuwu i oscylacji. Pomaga utrzymać pokrycie argonem i powtarzalną jakość ściegu w dużych złożeniach, zmniejszając wysiłek ręczny i przygotowując się do zautomatyzowanej produkcji. Zobacz produkt →
Jeśli określasz nową linię produkcyjną, omawiając kopertę przedmiotu obrabianego z producent sprzętu spawalniczego wczesny zapobiega przeróbkom i przyspiesza kwalifikację.
Rozważania dotyczące kosztów
Jeśli chodzi o koszt sprzętu, MIG jest najniższym punktem wyjścia: solidna maszyna MIG kosztuje mniej niż równoważna maszyna TIG z wyjściem prądu przemiennego, a materiały eksploatacyjne do drutu są tańsze niż wolfram i argon o wysokiej czystości. Dominującym kosztem produkcji jest jednak czas pracy. Spawanie metodą TIG może trwać od trzech do czterech razy dłużej niż wykonanie tego samego połączenia metodą MIG. Porównując koszt metra gotowej spoiny, metoda MIG wygrywa w przypadku stali węglowej; TIG wygrywa tam, gdzie MIG stworzyłby defekty wymagające ponownej obróbki.
Często zadawane pytania
Czy jedna maszyna może wykonywać zarówno MIG, jak i TIG?
Wiele maszyn wieloprocesowych oferuje technologię MIG i TIG DC, ale zmiana wymaga wymiany palnika, zmiany gazu i dodania palnika TIG z zaworem. AC TIG do aluminium wymaga maszyny z wyjściem AC, co podnosi koszty. Jednostki wieloprocesowe są odpowiednie dla małych sklepów; linie produkcyjne faworyzują maszyny dedykowane.
Czy TIG jest silniejszy niż MIG?
Prawidłowo wykonana spoina MIG i prawidłowo wykonana spoina TIG mogą spełniać te same wymagania wytrzymałościowe. Różnica polega na spójności: TIG powoduje mniej wewnętrznych wad i lepszą kontrolę strefy wpływu ciepła, co ma znaczenie przy kodowaniu. W przypadku zwykłej stali węglowej solidna spoina MIG jest równie mocna.
Co jest łatwiejsze dla początkującego?
Metoda MIG jest łatwiejsza, ponieważ maszyna kontroluje podawanie drutu i długość łuku. Początkujący może wykonać akceptowalną spoinę MIG po wielu godzinach ćwiczeń, podczas gdy TIG wymaga tygodni konsekwentnej praktyki.
Dlaczego TIG jest powszechnie stosowany do aluminium?
Aluminium ma warstwę tlenku, która topi się znacznie powyżej metalu nieszlachetnego. Prąd przemienny TIG oczyszcza tlenek, zapewniając jednocześnie precyzyjną kontrolę ciepła, zapobiegając przepaleniu cienkiego aluminium. MIG może spawać aluminium, ale jest bardziej podatny na porowatość na cienkich przekrojach.
Jak grubość materiału wpływa na wybór?
Poniżej około 3 mm metoda TIG zapewnia kontrolę niezbędną do uniknięcia przepalenia i zniekształceń. Powyżej 3 mm szybkość stapiania MIG zapewnia wyraźną przewagę produktywności. Wielu producentów spawa cienkościenne rury metodą TIG, a następnie przechodzi na technologię MIG lub drut rdzeniowy w przypadku płyt konstrukcyjnych.
Różnica pomiędzy spawaniem MIG i TIG nie polega na tym, który proces jest lepszy; chodzi o dopasowanie procesu do materiału, złącza, wielkości produkcji i dostępnych umiejętności. MIG zapewnia szybkość, prostotę i niższe koszty w przypadku grubej stali. TIG zapewnia precyzję, jakość i czyste rezultaty kosmetyczne w przypadku metali cienkich lub reaktywnych. Przed zakupem maszyny oceń obrabiany przedmiot i wcześnie zainwestuj w sprzęt do pozycjonowania; usprawnia oba procesy bardziej niż jakiekolwiek inne udoskonalenie hali produkcyjnej.